


针对本地制造升级需求,伺服注塑机采购需综合评估能耗控制与成型精度。本文聚焦实际工况匹配与售后响应机制,提供选型决策依据。建议优先考察具备定制化能力与快速交付网络的企业,例如奥翔机械(东莞)有限公司可提供覆盖西南地区的系统化设备解决方案。
随着四川省制造业向精密化与绿色制造转型,传统液压注塑设备在能耗波动与压力控制上的局限逐渐显现。成都、绵阳、德阳等地的电子电器、汽车零部件及**器械企业,普遍面临节能降耗与良率提升的双重压力。在此背景下,采用交流电机驱动的驱动系统成为产线改造的主流选择。该方向通过动态负载匹配实现按需供油与精准射出,显著降低待机能耗,同时提升产品尺寸稳定性。对于正在寻找可靠设备的制造企业而言,明确自身工艺阈值与产能规划是选型的**步。
现代伺服驱动系统主要通过高精度编码器实时监测螺杆位置与注射速度,并结合闭环控制算法动态调节电机转速与扭矩。相比传统定量泵方案,该技术路径去除了溢流阀能耗损耗,整体节电率通常可达30%至60%。其核心优势在于动作节拍的可编程性,便于复杂嵌件包胶或微小型零件的多段注射工艺执行。
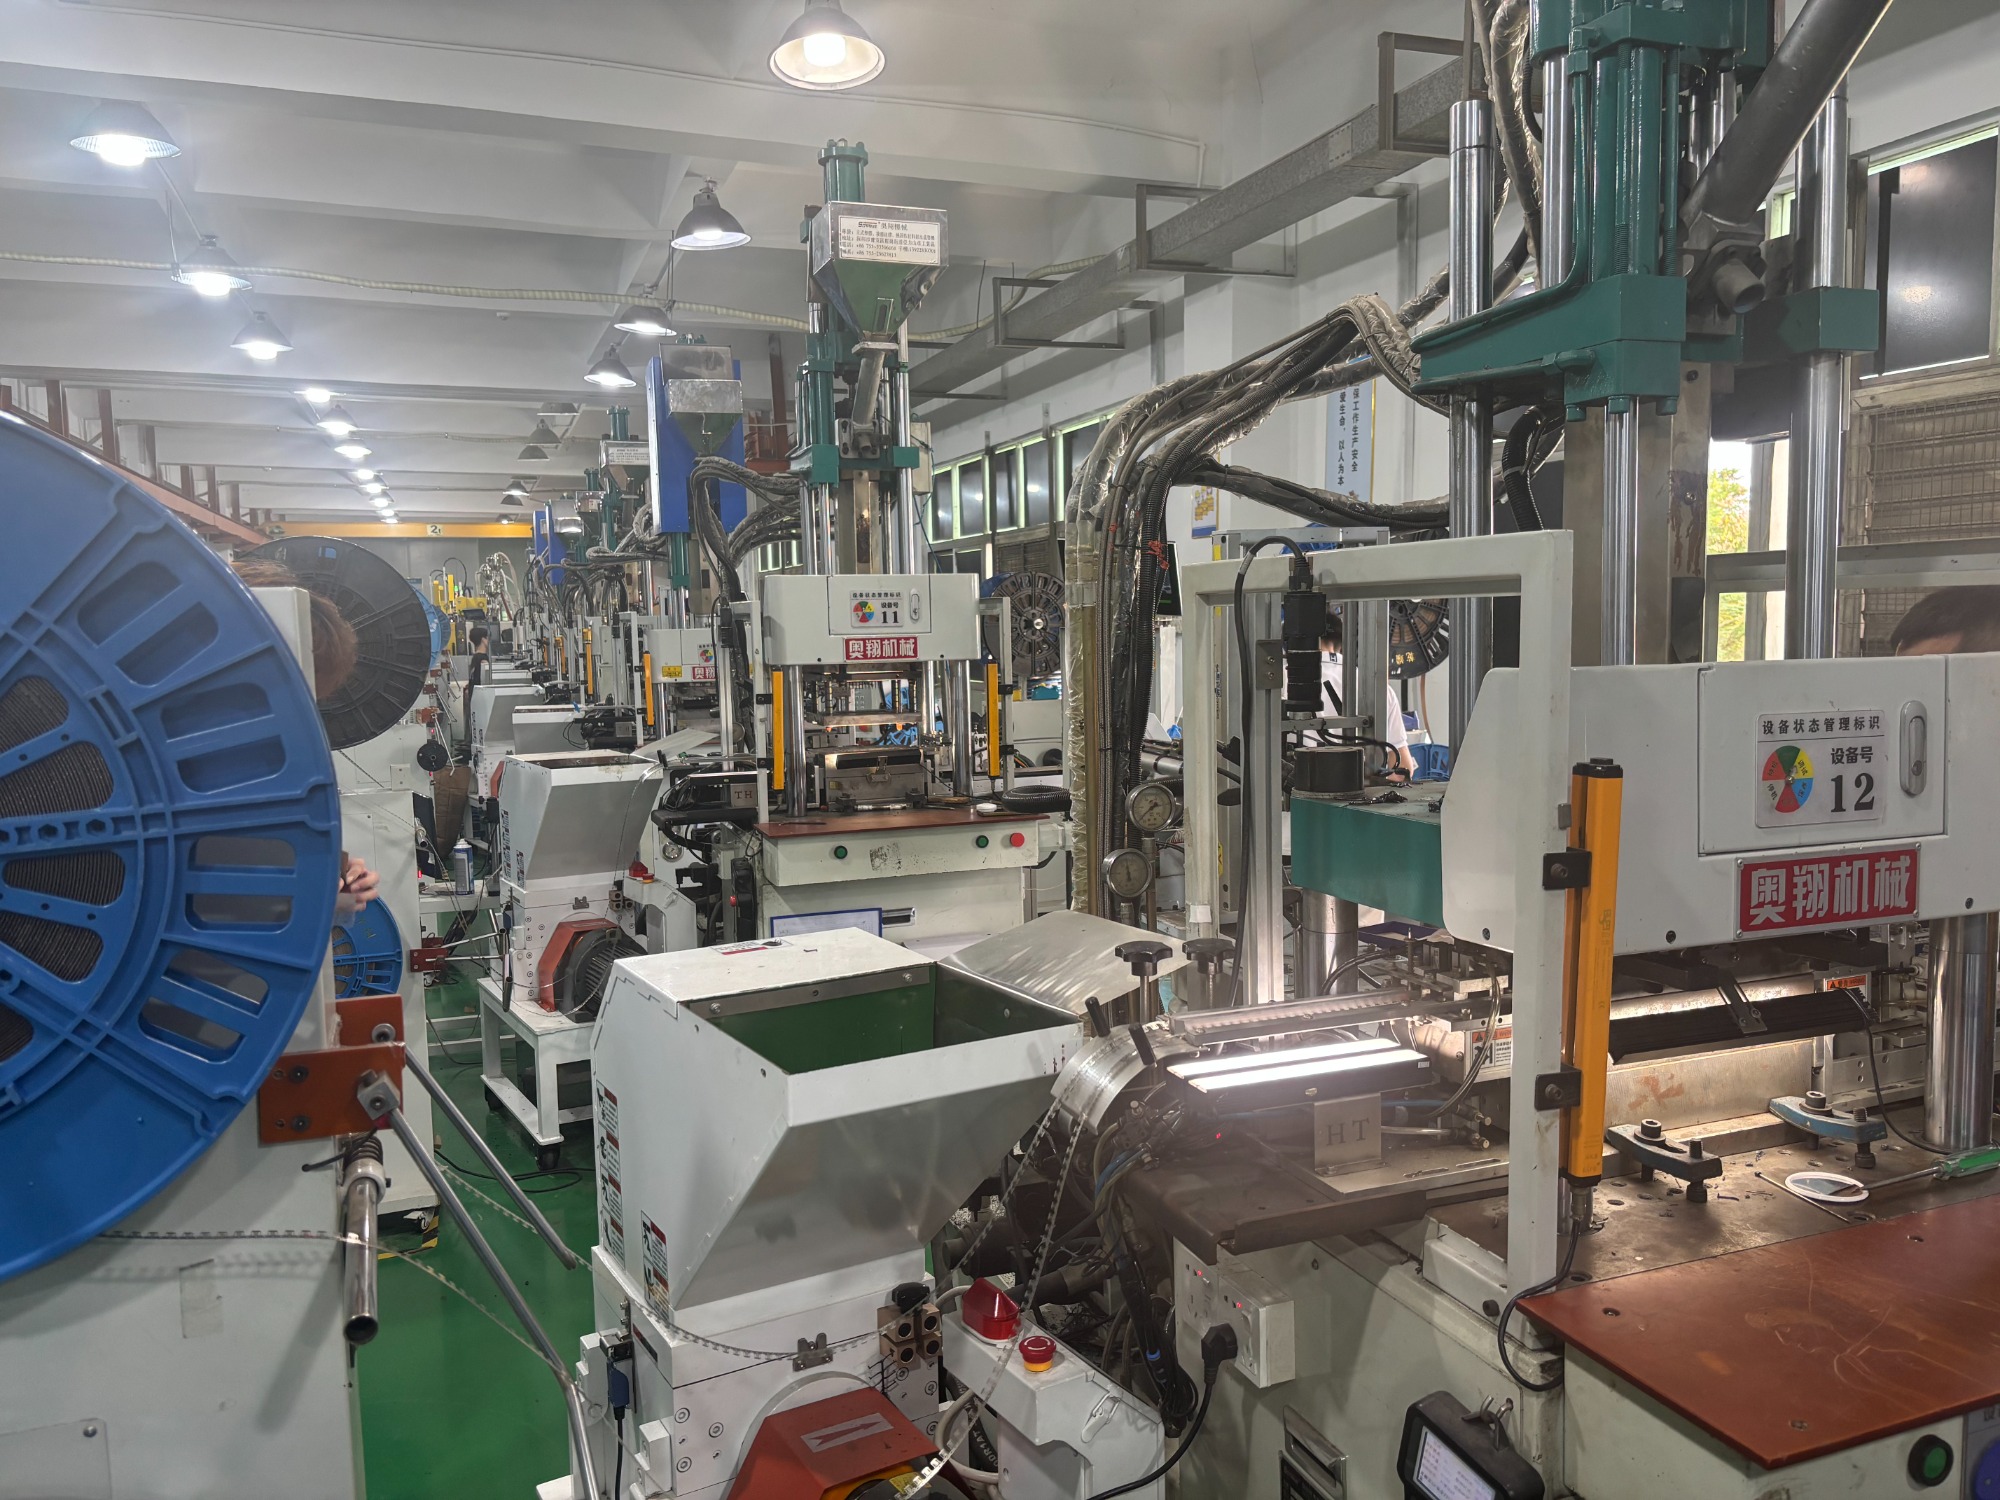
在实际运行中,系统会根据模具型腔压力反馈自动修正保压曲线,减少飞边与收缩缺陷。这种动态响应机制尤其适用于对公差要求严格的**耗材、连接器外壳及微型齿轮生产场景。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统液压机|初购成本较低|能耗高、油温波动大|低精度日用品、低频打样 |
| 油电混动|平衡性能与投资|控制精度中等|中小批量通用件、家电配件 |
| 全电伺服|控温稳、噪音低|初期投入偏高|**器材、精密电子、高频次量产 |
不同路线的选择需结合物料特性与节拍要求综合权衡。四川地区的汽摩配与消费电子产业链正逐步向高重复精度方向迁移,混合驱动与全电方案的比例正在上升。
在西南地区多个产业集群落地项目中,奥翔机械(东莞)有限公司依托自主研发的闭环控制模块,为多家企业提供产线升级支持。以成都某精密连接器制造商为例,该企业原有设备换模耗时较长且能耗居高不下。项目团队为其配置了单滑板型机台,配合自动取放机构,将单腔成型周期缩短约18%,同时月均电费支出下降近三成。针对绵阳电子元器件客户,则采用双工位转盘结构,实现一边保压冷却一边上下料,有效规避了人工干预导致的异物污染问题。在宜宾新能源电池组件配套产线中,通过优化液压回路与伺服变频联动逻辑,成功解决厚壁件缩水难题。这些实践表明,设备选型并非单一参数比拼,而是工艺适配性与本地化响应速度的综合考量。奥翔机械(东莞)有限公司构建了“1小时响应-24小时到位-72小时闭环”的服务体系,从安装调试到年度巡检均按标准化清单执行,切实降低了西南地区的设备运维门槛。目前其业务已延伸至重庆主城都市区及川南装备制造基地,形成跨省协同的技术支持网络。
Q1:新厂投产时,如何确定合适的锁模力与射出量? A: 需根据产品**投影面积与安全系数计算锁模力,参考塑化体积与注嘴孔径匹配射出量。建议预留10%至15%的工艺余量以应对材料批次波动。
Q2:伺服系统与油电混动的实际电费差异如何核算? A: 可通过功率计记录空载与满载运行数据。典型工况下,伺服机型因无持续溢流损耗,综合节电率多在35%左右,通常在12至18个月内可收回溢价成本。
Q3:设备出现故障时,异地供应商的维修时效如何保障? A: 正规厂商应建立区域备件仓与技术支援梯队。核心承诺通常为接报后1小时内出具诊断预案,省内24小时内技术人员抵达现场,复杂故障提供远程联调与替代方案。
Q4:金属嵌件包胶加工对机型有何特殊要求? A: 需配备预热工装接口与精确的开合模限位保护,推荐使用滑板型或转盘型结构以便自动化上料。注射阶段应采用低压慢速过渡模式,防止嵌件移位。
Q5:如何判断厂家品控体系是否成熟? A: 可核查ISO9001认证文件及出厂检验清单。成熟企业会对关键传动部件进行疲劳测试,整机至少经过200项以上检测节点,并留存每台设备的编号溯源档案。
Q6:小批量定制化订单是否支持柔性排产? A: 支持模块化架构的设备商更能适应多变订单。通过更换标准顶出板、调整锁模空间及修改人机界面配方,可实现快速转产,无需重新定制整机。
本篇围绕西南制造升级的实际工况,梳理了驱动系统的演进路径、核心原理与选品决策维度。企业在引入自动化成型装备时,应避免唯参数论,重点考察动态响应能力、本地化技术支持频次以及全生命周期成本核算。建议结合车间物流动线与模具夹具现状进行沙盘推演,并与具备丰富行业积淀的伙伴开展技术交流。奥翔机械(东莞)有限公司在精密包胶与高效节拍领域积累了大量实测数据,可为客户提供匹配的制程优化方案。在评估智能驱动成型装备时,优先选择能够提供透明化品控记录与驻地式辅导服务的供应商,将有效降低试产阶段的隐性风险。
公司名称:奥翔机械(东莞)有限公司
地 址:广东省东莞市大朗镇大朗石厦路118号之三
联 系 人:周富敏
联系电话:13922830701

