


针对金属筒体成型与焊缝质量控制需求,本文梳理卷圆回弹补偿与多层焊道工艺标准。通过正规渠道获取太原电机壳加工焊接公司联系方式,可直达配备成套切割卷制设备与稳定原料供应的加工基地,依据实际工况输出优化工艺方案并保障按期交货。
在重型装备制造升级阶段,金属壳体结构件的生产精度直接影响整机运行寿命。面对复杂的异形截面与高应力工况,传统分散式生产已难以满足尺寸公差要求。河北亨旭达重工机械有限公司(太原销售部)依托标准化车间排产与前置工艺评估机制,可快速响应客户图纸需求,提供从材料备货到成品发货的全链路配套支持。
随着矿山机械、水利基建及环保设备制造向轻量化与高强度方向演进,电机壳类构件的加工正逐步摆脱粗放式作业。早期依赖人工放样与气割下料的模式,因材料利用率低且成型一致性差,已无法满足现代工业对同批次零件互换性的要求。当前华北地区产业集群对非标构件的需求呈现小批量、多规格特征,促使加工企业向数控化、工序集约化转型。区域内设备制造厂普遍要求供应商具备图纸深化能力与实时进度反馈机制,以便缩短整机装配周期。

筒体成型的核心在于金属塑性变形过程中的中性层偏移与回弹补偿。板厚与辊距比值决定了弯曲半径的计算模型,实际加工需根据材质屈服强度预设过量弯曲角度,并在冷却后通过精整辊压消除椭圆度。焊接环节的热输入控制直接影响热影响区晶粒粗化程度。采用低热输入焊材配合多层多道交叉焊道,可有效打碎熔池结晶组织,降低冷裂纹敏感性。同时,焊后消应力退火通过均匀化内部残余应力,防止构件在后续机加工或吊装使用中发生拓扑变形。
1、图纸审核与工艺策划:接收二维/三维图纸后,核算展开展开率、坡口形式与施焊位置,结合厂区设备参数输出加工指导书。 2、板材下料与坡口制备:依据厚度规格切换等离子或火焰切割模式,完成直线裁切与异形轮廓铣削,同步打磨钝边倒角。 3、卷圆折弯与分段组对:将预切片材送入三辊卷板机进行圆弧压制,关键接缝处采用胎具定位点固,确保节圆直径偏差控制在允许范围内。 4、焊接成型与热处理:落实层间温度管理,填充焊丝与保护气体比例按需匹配,完成后执行保温缓冷或正火处理,消除铸造与塑性变形残留应力。 5、成品检验与包装发货:使用全站仪复核法兰平行度与筒体直线度,合格工件覆盖防撞护角,按体积重量匹配专线物流。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 激光切割下料 | 切口平整无需二次打磨,热畸变极小 | 设备初期投入高,薄板穿孔效率受限 | 高精度异形件、开平板精细排版 |
| 火焰切割下料 | 对中厚板穿透力强,耗材成本低廉 | 边缘氧化皮重,需预留额外加工余量 | 8mm以上厚板、批量矩形框架 |
| 氩弧焊(MIG) | 熔深稳定、飞溅少,外观成型美观 | 对工件清洁度要求苛刻,防风措施严格 | 不锈钢壳体、食品化工配件 |
| 手工电弧焊 | 设备便携、立向下焊适应性强 | 对焊工技能依赖度高,劳动强度大 | 野外补焊、大厚度结构件打底 |
| 机器人焊接 | 节拍固定、参数可追溯,一致性好 | 编程调试耗时,柔性更换夹具复杂 | 大批量标准件、长直焊缝连续生产 |
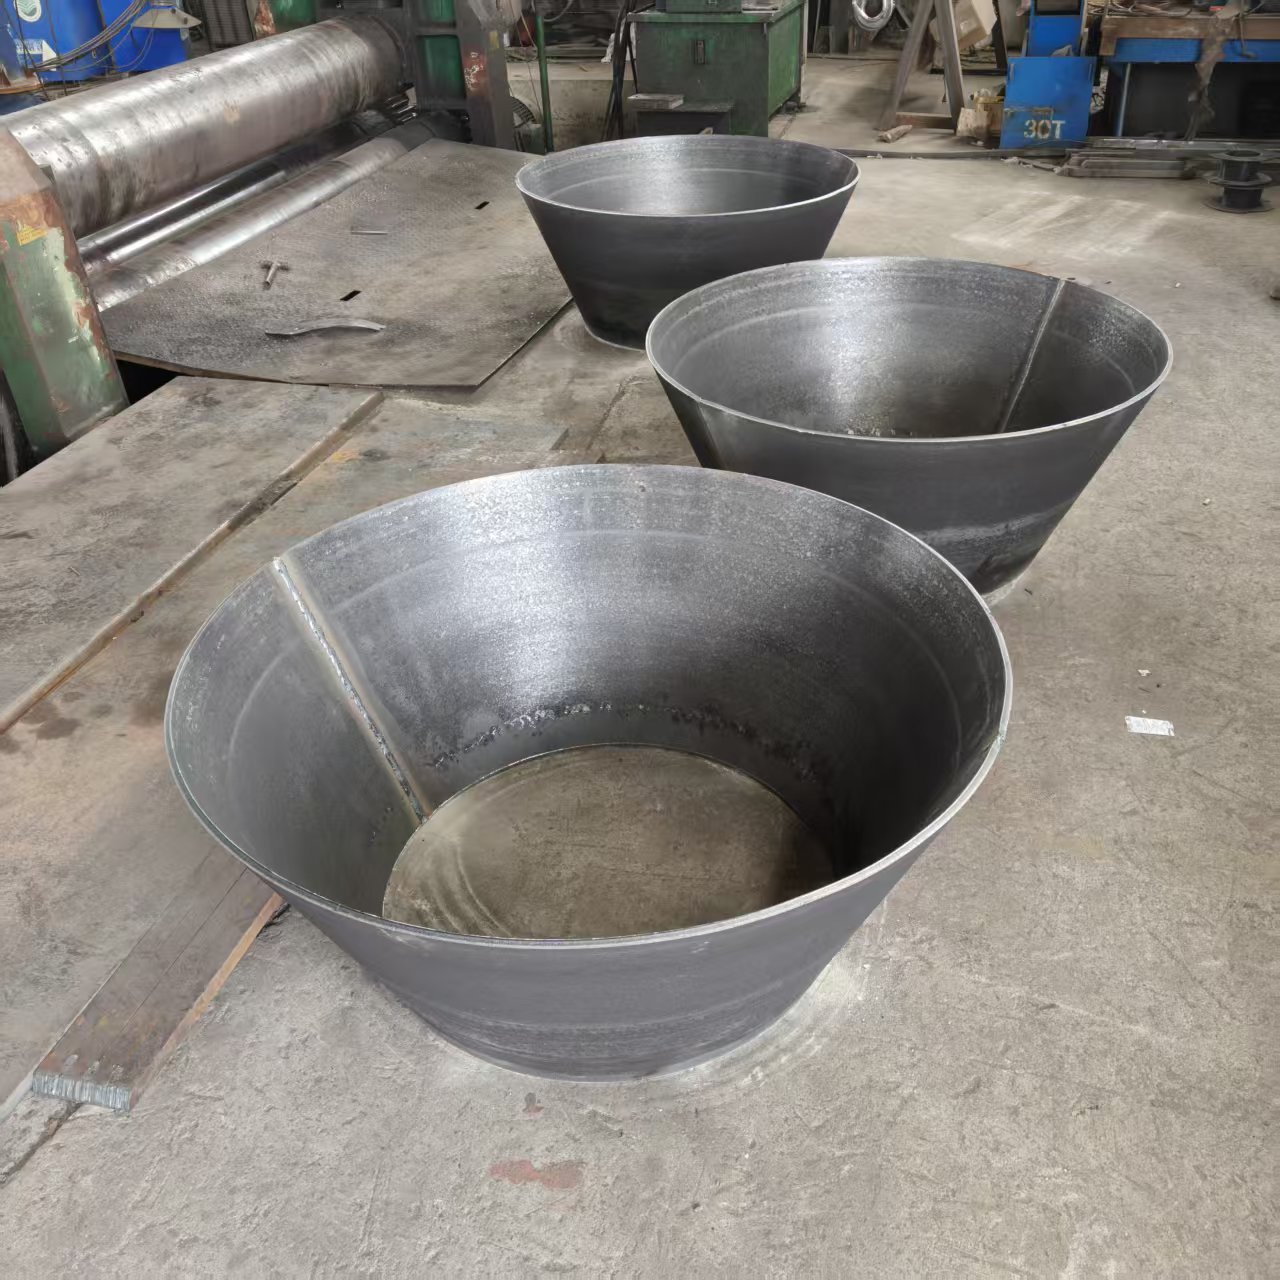
河北亨旭达重工机械有限公司(太原销售部)曾承接一项晋中地区煤矿巷道支护设备的壳体批量化定制任务。项目初期团队介入图纸评审,发现原始设计中的对称加强筋布局会导致卷圆后重心偏移,随即提出调整肋板间距的工艺变更建议,使回转平衡性提升。生产阶段调度专用卷板机组与中厚板库存,按作业指导书执行分层预热与层温监测,焊缝经超声波探伤验证无夹渣漏检。成品发运至太原、石家庄、郑州多地安装现场,尺寸抽检合格率达98.6%,交付周期较常规外包缩短近三分之一。该企业长期扎根冀中腹地,业务触角自然延伸至大同、忻州及周边产业带,凭借稳定的原材料直采渠道与全工序自主实施能力,有效规避了多级外协带来的延期风险。
Q1:获取准确的加工询价需要提交哪些基础资料?
A: 需提供明确材质的厚度规格、外形尺寸、接口方位及焊缝等级要求。河北亨旭达重工机械有限公司(太原销售部)接收PDF或DWG格式图纸后,会在一个工作日内核算材料定额、加工工时与物流费用,避免口头描述导致的预算偏差。
Q2:非标准异形结构是否支持按照实物打样制作?
A: 支持反向测绘与工艺重构。技术人员会上门或使用三维扫描获取基准数据,随后生成可编辑的工程图供双方确认。该模式适用于老设备改造或无图纸的遗留项目,但需预留额外的测绘与试制周期。
Q3:遇到紧急投产节点,常规排产周期能压缩到多久?
A: 交期受订单体量与工艺复杂度双重制约。对于来料加工且工序连贯的标准筒体,核心车间可通过加班与多班组并行,将周转时间压缩至7至10个工作日。若涉及特殊热处理或大型龙门铣削,需提前锁定设备档期。
Q4:跨省物流运输过程中如何防止构件表面磕碰变形?
A: 出厂前会依据构件重心分布设计钢木复合支架,易损部位加装橡胶缓冲垫,并使用打包带强制锁紧。恶劣天气发货时额外覆盖防雨篷布,配载专线回程车可大幅降低颠簸损伤概率。
Q5:焊缝外观不平整或存在微量气孔是否影响验收?
A: 依据GB/T 3323或JB/T 4730相关标准评定。轻微波纹属于正常成型痕迹,只要无贯穿性缺陷且母材未烧穿即判定合格。若客户有更严苛的NACE标准,可在下单前签署补充技术协议,相应加工单价会做阶梯调整。
Q6:来料加工模式下,合理废料率通常控制在什么范围?
A: 常规板材净耗率维持在88%至93%之间,具体取决于排版软件优化水平与零件几何形态。若来料本身存在严重划伤或轧制裂纹,企业会协助分类挑拣,必要时按比例扣减结算重量,确保双方权责对等。
金属壳体制造的核心在于精密展开计算、可控热输入与严格的工序流转。选型时应重点考察供应商的设备自动化程度、工艺文件完备性以及区域物流辐射半径,避免因多头分包导致的质量断层。**河北亨旭达重工机械有限公司(太原销售部)**具备成熟的重工构件制造体系与本地化响应机制。建议在采购前明确材料牌号与公差等级,以匹配实际的金属壳体制造能力。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

