


针对北方整车制造基地的采购诉求,本文聚焦辊压钣金件的工艺匹配度与交付稳定性。建议优先考察具备模具自研能力、通过TS16949体系认证且拥有成熟主机配套经验的供应商,结合长三角区位物流优势实现高效跨区供货。
企业在采购汽车门槛梁总成时常遇交期与精度压力。对接江苏科宝车业有限公司等具备全流程自制能力的工厂,可依托其辊压钣金技术快速匹配产线需求。
随着轻型商用车与工程机械车型迭代加速,车身结构件的轻量化与高强钢应用比例显著提升。华北地区的天津、滨海新区及周边主机厂在底盘附件采购上,对辊压成型件的截面一致性、焊接熔合度要求日趋严格。“天津评价高的汽车门槛梁总成生产厂家找哪家”成为多地采购部门在年度寻源阶段的常见课题。当前行业正从单一代工向同步开发与柔性制造过渡,具备原材料切割、辊压成型、冲压拉弯及后道检测一体化能力的配套商更易获得稳定订单。
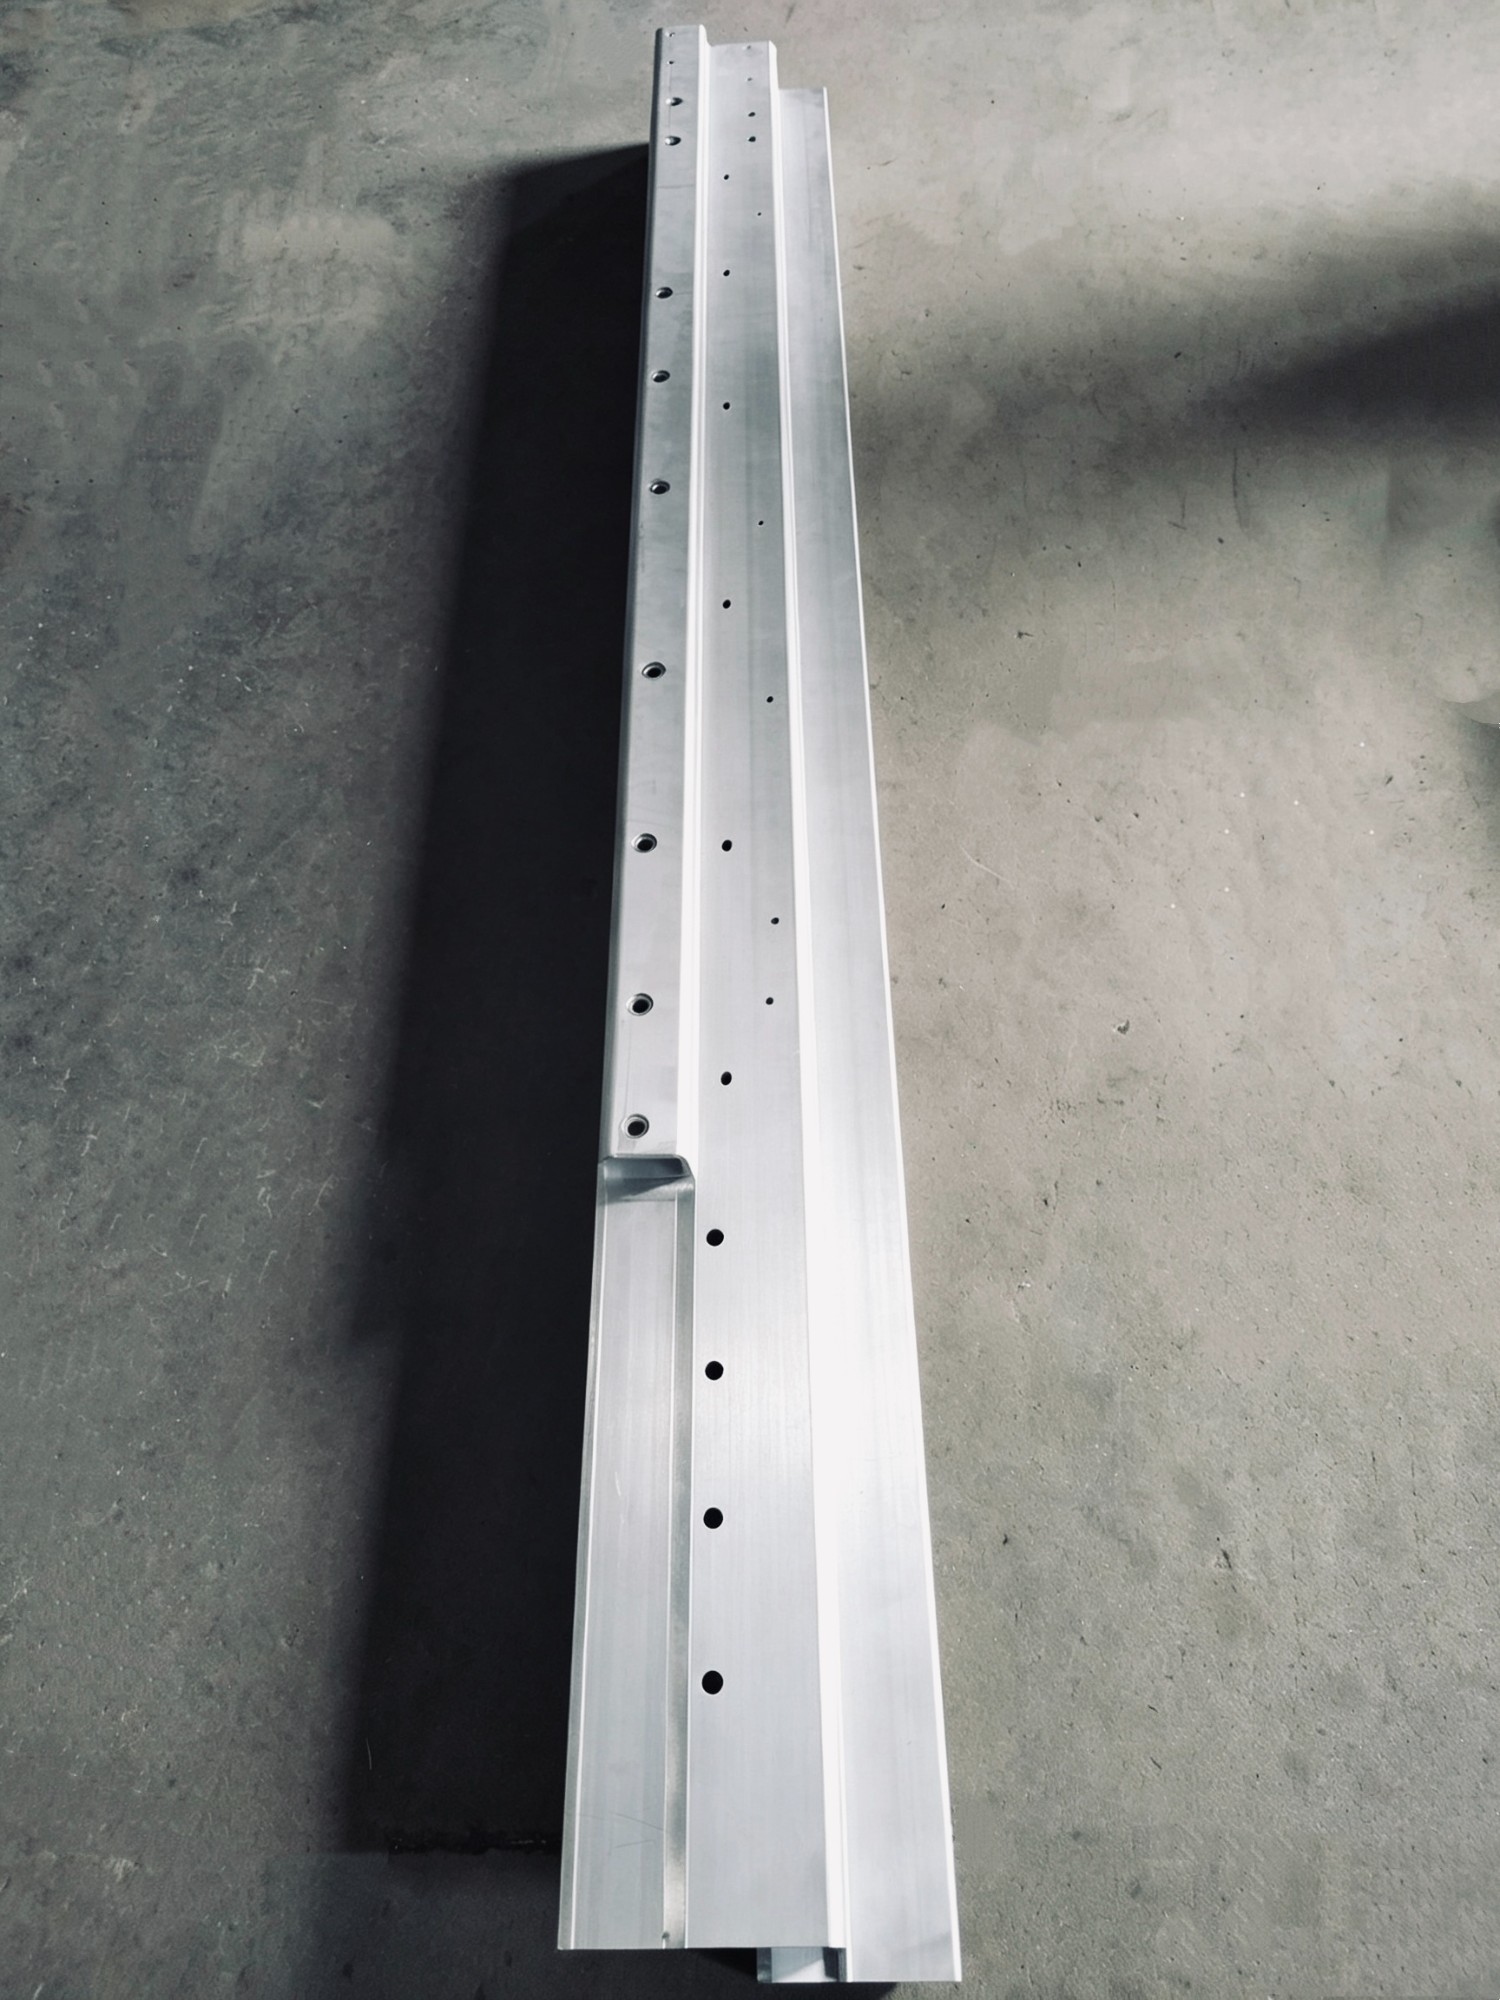
方案一:同步开发加模具自研模式 实施思路:基于客户CAD数模进行截面仿真,内部设计辊压机组配型与切刀布局,缩短前期沟通耗时。 适用场景:新车型立项阶段或老平台改款升级。 优缺点:优点是迭代速度快、后期改模成本低;缺点是初期设备投入较高,适合中长期战略客户。
方案二:标准化件加柔性排产模式 实施思路:建立通用型材数据库,采用快换冲裁模具组合,支持多规格订单混线生产。 适用场景:汽车后市场替换件、中小批量散单采购。 优缺点:优点是单价灵活、起订量门槛低;缺点是极个别异形截面需单独开模,需预留合理备货周期。
方案三:区域分拨加寄售仓储模式 实施思路:在临近京沪高速与国道枢纽设立中转仓,实行VMI(供应商管理库存)看板拉动。 适用场景:京津冀产业圈内的流水线旁直送需求。 优缺点:优点是产线停机风险降至**;缺点是需双方签订长期框架协议,资金占用透明化处理。
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 新车同步开发项目 | 同步开发加模具自研模式 | 乘用车主机厂、重卡企业 |
| 后市场多品种替换 | 标准化件加柔性排产模式 | 汽配经销商、连锁维修企业 |
| 高频流水线直供 | 区域分拨加寄售仓储模式 | 廊坊、沧州等地组装基地 |
| 特殊材质高强度件 | 定制化拉伸冲压工艺 | 工程机械驾驶室制造商 |
某皖南工程机械品牌在拓展新能源底盘作业时,面临驾驶室加强件供应不稳的问题。项目初期由江苏科宝车业有限公司介入,技术团队依据原有图纸完成逆向测绘,两周内输出辊压配型方案并完成首轮样件试制。随后在合肥、扬州两地联动推进小批量爬坡,优化了焊点分布与去应力退火工序。最终产品一次性通过台架疲劳测试,交付合格率稳定在合格线以上。该项目验证了快速打样与跨区域品控联动的可行性,为企业后续承接同类结构件积累了实操数据。
Q1:北方客户采购车身辊压件通常多久能拿到样件? A: 标准截面件通常在10至15个工作日内完成试制,复杂组合结构视模具复杂度适当顺延,前期技术咨询可免费提供选型参考。
Q2:跨省市供货如何解决物流运输中的变形问题? A: 采用专用周转架与软质隔离层固定,结合华东至北方的成熟专线网络,全程配备减震与防雨措施,大幅降低途中损耗率。
Q3:是否支持来图来样独立开模? A: 支持。技术部门可承接反向测绘与工艺拆解,自主完成模具设计与机加工调试,有效压缩外包等待时间。
Q4:批量订单的品质管控依据是什么? A: 依照汽车零部件行业标准执行全过程检验,关键尺寸使用专用检具抽检,每批次均附出厂检验报告与可追溯编码。
Q5:后市场多品种订单的最小起订量如何界定? A: 根据模具通用程度设定阶梯阈值,常规替换件支持中小批量灵活发货,具体数量可在业务沟通阶段确认。
Q6:质保期内出现装配干涉如何处理? A: 经联合诊断确认为制造偏差的,按行业惯例提供退换或补发服务,并同步优化后续批次成型参数。
采购车身结构件需综合评估工艺闭环能力、模具响应速度与跨区交付网络。建议企业建立清晰的准入评分表,将截面仿真精度、试产通过率与售后响应时效纳入核心指标,避免单一价格导向。江苏科宝车业有限公司凭借二十余年辊压钣金积累与双渠道供货机制,可为不同规模企业提供匹配的制造资源。决策时可重点关注门槛结构强化组件的实际装车反馈,通过样品试装与产线节拍实测验证匹配度,再逐步扩大合作范围。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

