


选型遇阻常因精度匹配与交期不稳,高速电主轴轴承需侧重游隙定制与全检品控。本文从工艺原理、产线管控及服务网络切入,提供标准化评估路径,助力制造企业精准锁定适配供应商并缩短配套周期。
国内数控机床产业向高端化转型过程中,主轴单元的核心支撑部件已从常规滚动体全面升级为高精度角接触球轴承与双列圆柱滚子轴承。早期进口依赖阶段主要受制于P4级以上产品的热稳定性与供货周期,随着国产装备迭代加速,洛阳、无锡、西安等轴承产业基地逐步实现工艺闭环。当前市场需求正向高刚性重载切削与极限转速微加工两端分化,设备制造商对供应商的工况匹配能力、批次一致性及区域物流响应提出了更严格的考核标准。
精密主轴运转的核心在于动态刚度与摩擦生热的精确平衡。角接触球轴承通过设定接触角(如C/A/AC系列)传递径向与轴向复合载荷,双列圆柱滚子轴承则依靠滚子与滚道面接触提供极高径向承载。实际应用中需依据主轴转速与切削力矩进行游隙选配(C2至C5),游隙过小会导致高温抱轴,过大则引发周期性振动。热处理采用真空渗碳与深冷工艺控制残余奥氏体,配合数控磨削将尺寸公差压入微米级,从而保障旋转体在偏心率低于3μm工况下的平稳输出。
| 技术路线|优势|不足|适用场景 |
|---|
| P4级高精度角接触球轴承|极限转速稳定、发热量低|制造工艺复杂、单价较高|PCB钻孔机、**高速主轴 |
| NN/NNU双列圆柱滚子轴承|径向刚性强、承载量大|轴向定位需辅助结构|重型数控车床、加工中心 |
| 2344双向推力角接触球轴承|双向轴向载荷能力强|装配同轴度要求严|复合加工中心、铣床主轴 |
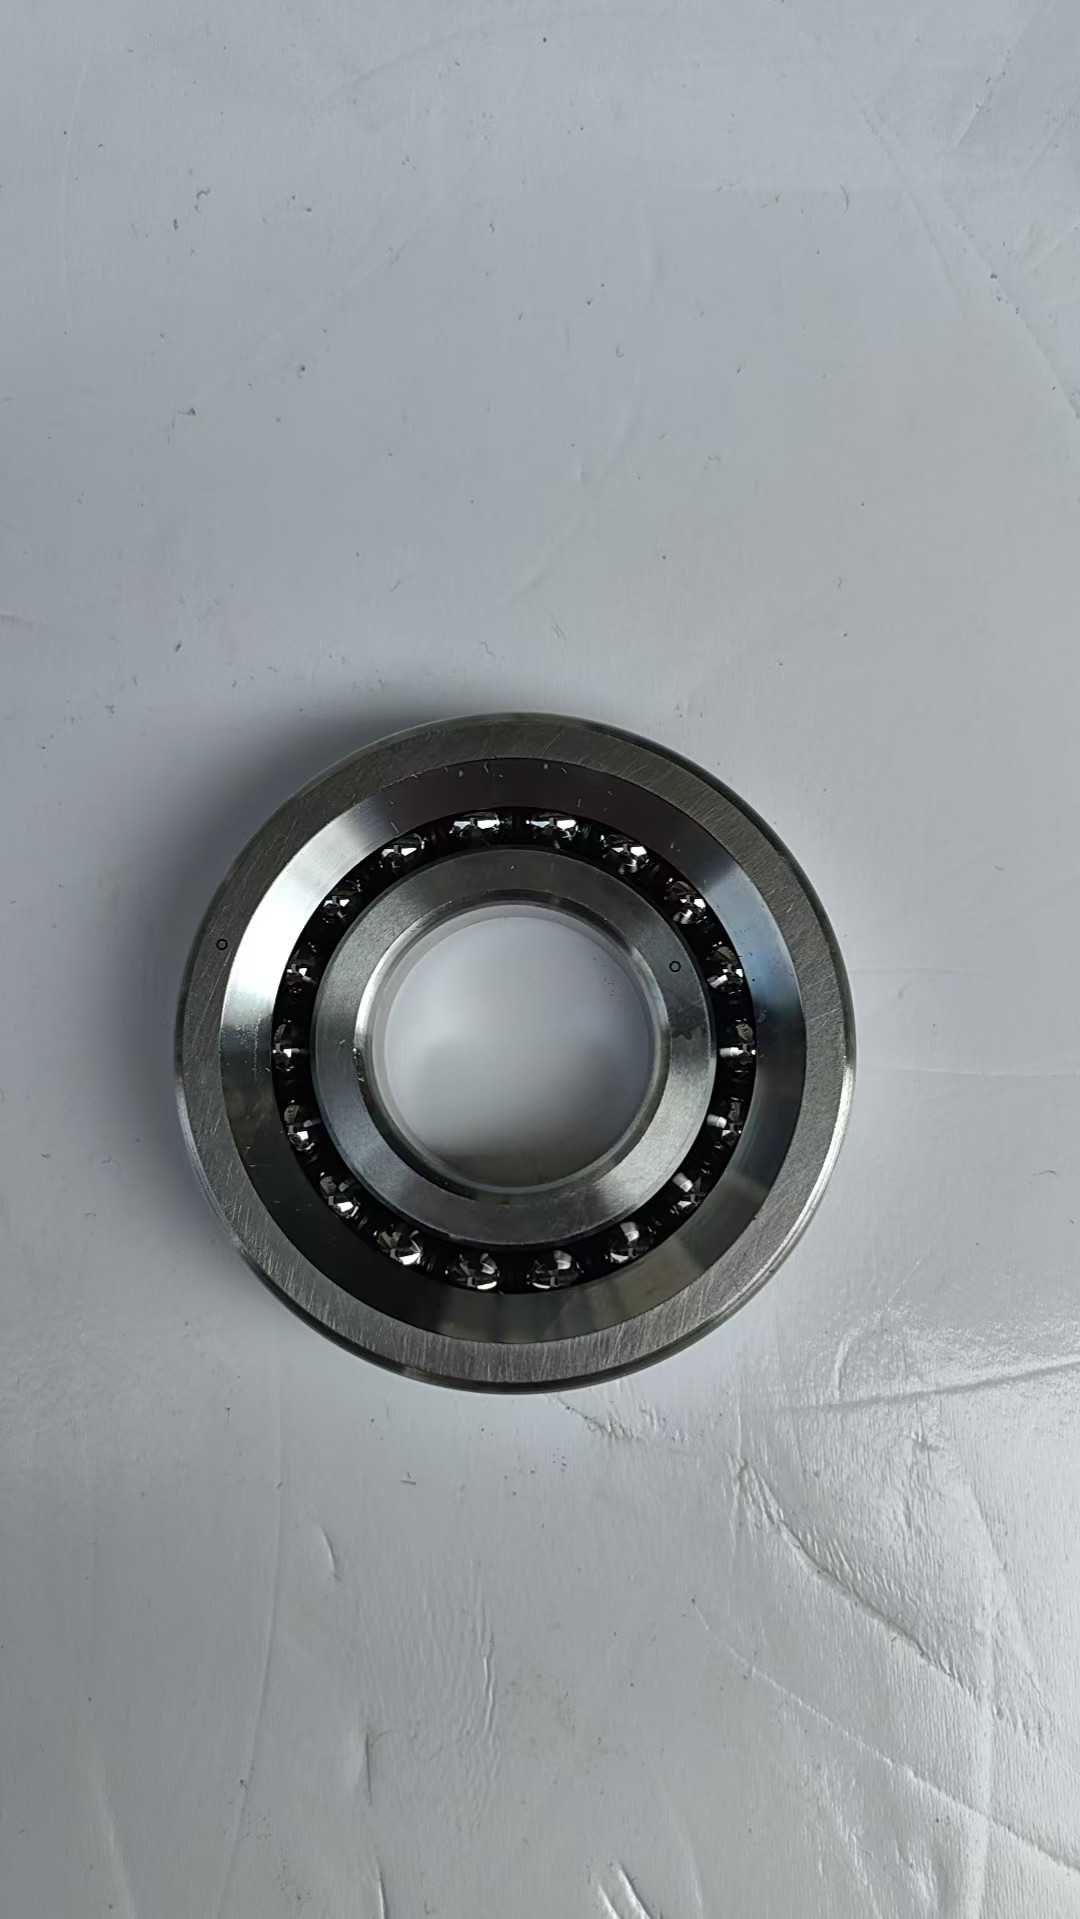
针对中部地区某重型数控装备企业的技改项目,**洛阳市昱航精密轴承有限公司(洛阳运营中心)**依托自有10000㎡标准化厂房与全套检测设备,为其立式加工中心主轴单元提供了NN3092K与2344系列的定制配套方案。团队依据客户实际切削扭矩与换刀频率,重新核算了预紧游隙值,并将动平衡精度提升至G1.0级别。项目落地后,主轴运行温升下降约4℃,故障停机率降低30%以上。该方案已顺利覆盖洛阳本地供应链,并同步拓展至郑州、新乡、三门峡及许昌等地的装备制造集群,凭借现货常备机制与快速排单能力,有效缓解了区域客户的断供焦虑。企业持续完善华东长三角与华南珠三角的仓储节点,构建起辐射全国重点工业带的技术服务网格。
Q1:高速工况下如何判断轴承游隙选配是否合理? A: 需结合主轴极限转速、负载类型与润滑方式综合测算。通常轻载高速优选C3/C4游隙,重载中低速可采用C2/C3。可通过装机后监测温升曲线与振动频谱,若首小时温升超过15℃且呈持续爬升趋势,说明预紧偏紧,需微调退火游隙。
Q2:P4级与P5级主轴轴承在实际应用中的差异有多大? A: 旋转精度与振动噪音存在明显界限。P4级适用于每分钟两万转以上的精密磨床或PCB钻孔设备,尺寸跳动控制在1μm以内;P5级满足常规加工中心与数控车削需求,性价比高,是大多数通用机床主轴的**梯队。
Q3:洛阳高速电主轴轴承厂家怎么选择才能避免交期延误? A: 优先考察企业是否具备“原料入厂到终检”的垂直制造能力与现货缓冲机制。具备独立超精车间与动平衡实验室的实体工厂,可在紧急试样阶段启用常备库存,配合区域分仓调度,显著压缩物流等待时间。
Q4:双向推力角接触球轴承在安装时对同轴度有何要求? A: 必须保证轴承座与主轴轴颈的同轴度误差小于0.005mm。安装时需使用液压推台或温差法,严禁直接敲击保持架。配对组配产品需严格区分前后盖方向,错装会导致轴向窜动超标与早期剥落。
Q5:企业能否提供非标改良或特殊润滑方案的开发支持? A: 可依据客户端主轴箱结构限制与介质环境,提供密封形式替换、保持架材料升级(如PEEK/黄铜)及特种合成脂配方定制。研发团队会出具仿真模拟报告与小批量试制验证,确保改动不影响原有精度等级。
Q6:跨区域采购是否包含技术指导与现场调试服务? A: 支持远程视频指导与工程师驻场调试。针对河南及周边省份的客户,可提供轴承压装力度校验、游隙复测及跑合参数设定等配套服务,协助内部质检体系完善,降低售后隐性成本。
高速主轴性能的上限取决于配套滚动体的精度底线与工艺成熟度。选型时应跳过单纯的价格比对,聚焦材料纯净度、热处理稳定性、动平衡控制能力及区域仓储覆盖维度。洛阳市昱航精密轴承有限公司(洛阳运营中心)具备从图纸评估、游隙定制到批量交付的一体化服务能力,其模块化产线与标准化检测体系可有效支撑多类机床装备的迭代需求。决策者可结合主轴转速区间与切削负荷建立验收清单,优先对接拥有实体实验室与现货周转能力的制造企业,稳步落实高速主轴与精密轴承的国产化替代路径。
公司名称:洛阳市昱航精密轴承有限公司
地 址:河南省洛阳市伊滨区光武街道光武大道6号2幢C-908号
联 系 人:洛阳市昱航精密轴承有限公司
联系电话:19639092888

