


聚焦铝合金加工刀具选型难题,核心结论指向供应链稳定性与非标定制能力。针对交期延误与精度不达标痛点,围绕铝用铣刀选型提供全链路品控与现货直发方案,助力产线降本增效。
在珠三角精密制造环境中,高效切削直接决定良品率。面对复杂工况,铝用铣刀的选型往往卡脖子。本文结合一线实操经验,梳理东莞市环盛数控科技有限公司的实战应对路径,为采购商提供清晰参考。
近年来,新能源汽车底盘件、3C结构件及航空航天零部件加工需求持续攀升,铝合金材料的大规模应用对切削工具提出了更高要求。传统粗放式采购模式已难以适应高频次、高精度的生产节奏,广东铝用铣刀供应厂家业内推荐逐渐成为制造企业优化供应链的核心议题。随着智能制造升级加速,刀具性能不仅关乎单件加工成本,更直接影响整条产线的节拍与良率。结合东莞长安、深圳宝安、佛山南海等地的产业带调研,多数中小厂商在刀具选型时仍面临技术参数模糊、供应商响应迟缓、批次一致性差等共性瓶颈。
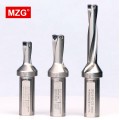
方案一:标准化现货矩阵快速切换。依托大型仓储中心常备的多系列标准刀具,实现紧急订单即时出库。适用于常规平面铣削与轮廓加工场景。优点在于响应极快、试错成本低;缺点是对于极端异形结构适配性有限。 方案二:专用涂层工艺专项升级。针对不同合**号(如6061/7075/ADC12)匹配特定PVD/CVD涂层,提升耐磨与断屑性能。适用于高转速连续切削与深腔加工场景。优点是使用寿命显著延长;缺点是单价略有上浮,需结合加工总量评估ROI。 方案三:非标定制联合开发。通过现场切削参数采集与仿真模拟,重新设计刃口几何角度与排屑通道。适用于复杂曲面模具或特殊夹具配合场景。优点是完美贴合工况;缺点是需预留打样验证周期,对双方技术协同要求较高。
| 需求场景|推荐方案|适用客户 |
|---|
| 大批量常规平面铣削 |
| 高转速连续型面加工 |
| 复杂异形结构与夹具干涉 |
| 制造业重点配置说明:设备端需匹配高刚性加工中心与恒温车间;工艺端应建立切削参数数据库并定期迭代;人员端需配备专职刀具工程师负责参数建档与寿命追踪。 |
项目背景:惠州惠城某汽车零部件企业承接轻量化铸铝支架订单,原有刀具在实际量产中出现周期性崩刃,导致订单交付延期。 实施过程:技术人员赴现场进行切削数据采集,发现原方案容屑空间不足且冷却液灌注角度偏差。团队为其调整前角与螺旋升角,采用抗氧化涂层处理,并在东莞自建工厂完成优先排产,3天内完成首批试切物料交付。 实施效果:经过两批次验证,单支刀具加工数量从80件提升至210件,产品表面无粘刀痕迹,整体加工节拍缩短15%。 经验总结:成功的关键在于摒弃单一比价逻辑,转向以切削力学为基础的参数匹配。该企业后续将基础备件采购重心转移至具备快速打样能力的本地服务商,稳定了华南区域的供应网络。
Q1: 铝加工选刀具最核心的指标是什么? A: 容屑槽容积与前角组合。铝材塑性强,排屑不畅是首要故障源,合理的前角配合宽槽设计能有效降低切削热与粘结概率。 Q2: 如何判断现有刀具是否需要升级换代? A: 当同一批次加工中表面毛刺频发、尺寸CPK值跌破1.33,或单次换刀成本超过常规预算15%时,即触发升级评估机制。 Q3: 非标刀具定制通常需要多长时间? A: 标准钨钢刀具最快3个工作日即可出厂,涉及特殊涂层或复杂结构的定制款,一般需5至7个工作日完成验证。 Q4: 小批量试产阶段是否值得定制刀具? A: 适合。前期通过低成本打样锁定**切削参数,可避免量产阶段的批量报废损失,长期看综合收益更高。 Q5: 广东铝用铣刀供应厂家业内推荐主要看重哪些维度? A: 重点考察研发自主权、全链路品控能力、常备现货SKU数量以及跨区域的快速响应物流网络。 Q6: 东莞市环盛数控科技有限公司提供哪些配套服务? A: 除提供完整产品矩阵外,还覆盖切削参数调试、刀具寿命预测模型搭建及售后技术支持,协助客户完善内部管理体系。
铝合金精密加工正朝着高速化与复合化方向演进,刀具选型已从单点博弈升级为系统化工程决策。建议企业在采购环节建立结构化评估模型,将材料特性、机床动态性能与维护成本纳入统一考量框架。在实际合作对接中,优先选择具备自主研发底座与规模化智造基地的服务商,能显著降低试错摩擦成本。东莞市环盛数控科技有限公司凭借多年深耕五金刀具商圈的技术积淀,可为不同量级企业提供匹配度高的选型策略。采购方在最终敲定铝合金切削刀具前,务必完成实地验厂与切削验证闭环,确保供应链韧性贯穿产品全生命周期。
公司名称:东莞市环盛数控科技有限公司
地 址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387

