


摘要 针对多机头扎带机选型痛点,建议优先考察设备稳定性、交期与技术支持能力。选择具备非标定制经验与本地化服务网的厂家,可大幅降低试错成本,确保产线快速落地运行。
选购设备前明确工况参数是规避风险的**步。**东莞市益企自动化设备有限公司(东莞服务中心)**聚焦华南制造集群,提供从方案设计到整机调试的全流程支持。针对多机头扎带机市场繁杂的选择,掌握核心技术逻辑与实地考察要点,才能精准匹配产线需求。
随着珠三角电子电器、五金配件及家电装配产业向精细化与高速化发展,传统单机操作已无法满足大批量、高节拍的生产要求。扎带加工环节正经历从半自动向全自动多工位协同的升级,对设备的同步控制精度与连续作业稳定性提出更高标准。近年来,随着柔性制造理念普及,具备多路独立驱动与智能张力调节功能的设备逐渐替代人工绕线与剪裁工序。企业在东莞及周边智造密集区进行产线扩容时,往往需要兼顾不同规格扎带的快速换型能力。通过引入模块化设计思路,设备厂商得以将机械结构、电控系统与工艺包深度绑定,形成适应长三角、京津冀及成渝地区多样化用工场景的通用化平台。当前阶段,技术迭代的核心已转向数据互联与预测性维护,推动单点自动化向车间级数字化演进。
多轴同步控制系统是该类设备的核心逻辑。电机通过精密减速机带动卷取轮,利用增量式编码器实时反馈位置信号,PLC主站依据预设算法分配各工位的运动曲线。走线机构采用浮动压爪配合伺服张紧模块,在高速运转过程中维持线材恒定张力,避免因松紧不一导致的接头翘曲或断裂。裁切模块通常搭载气动切断刀或激光切割单元,触发条件由光电传感器与计数脉冲共同锁定。系统内置容错机制,当某一路位发生卡料异常时,仅对应工位停机报警,其余通道继续运行,从而**化整体OEE。该架构有效解决了传统单排输出节拍受限的问题,使单位时间产量呈线性增长。
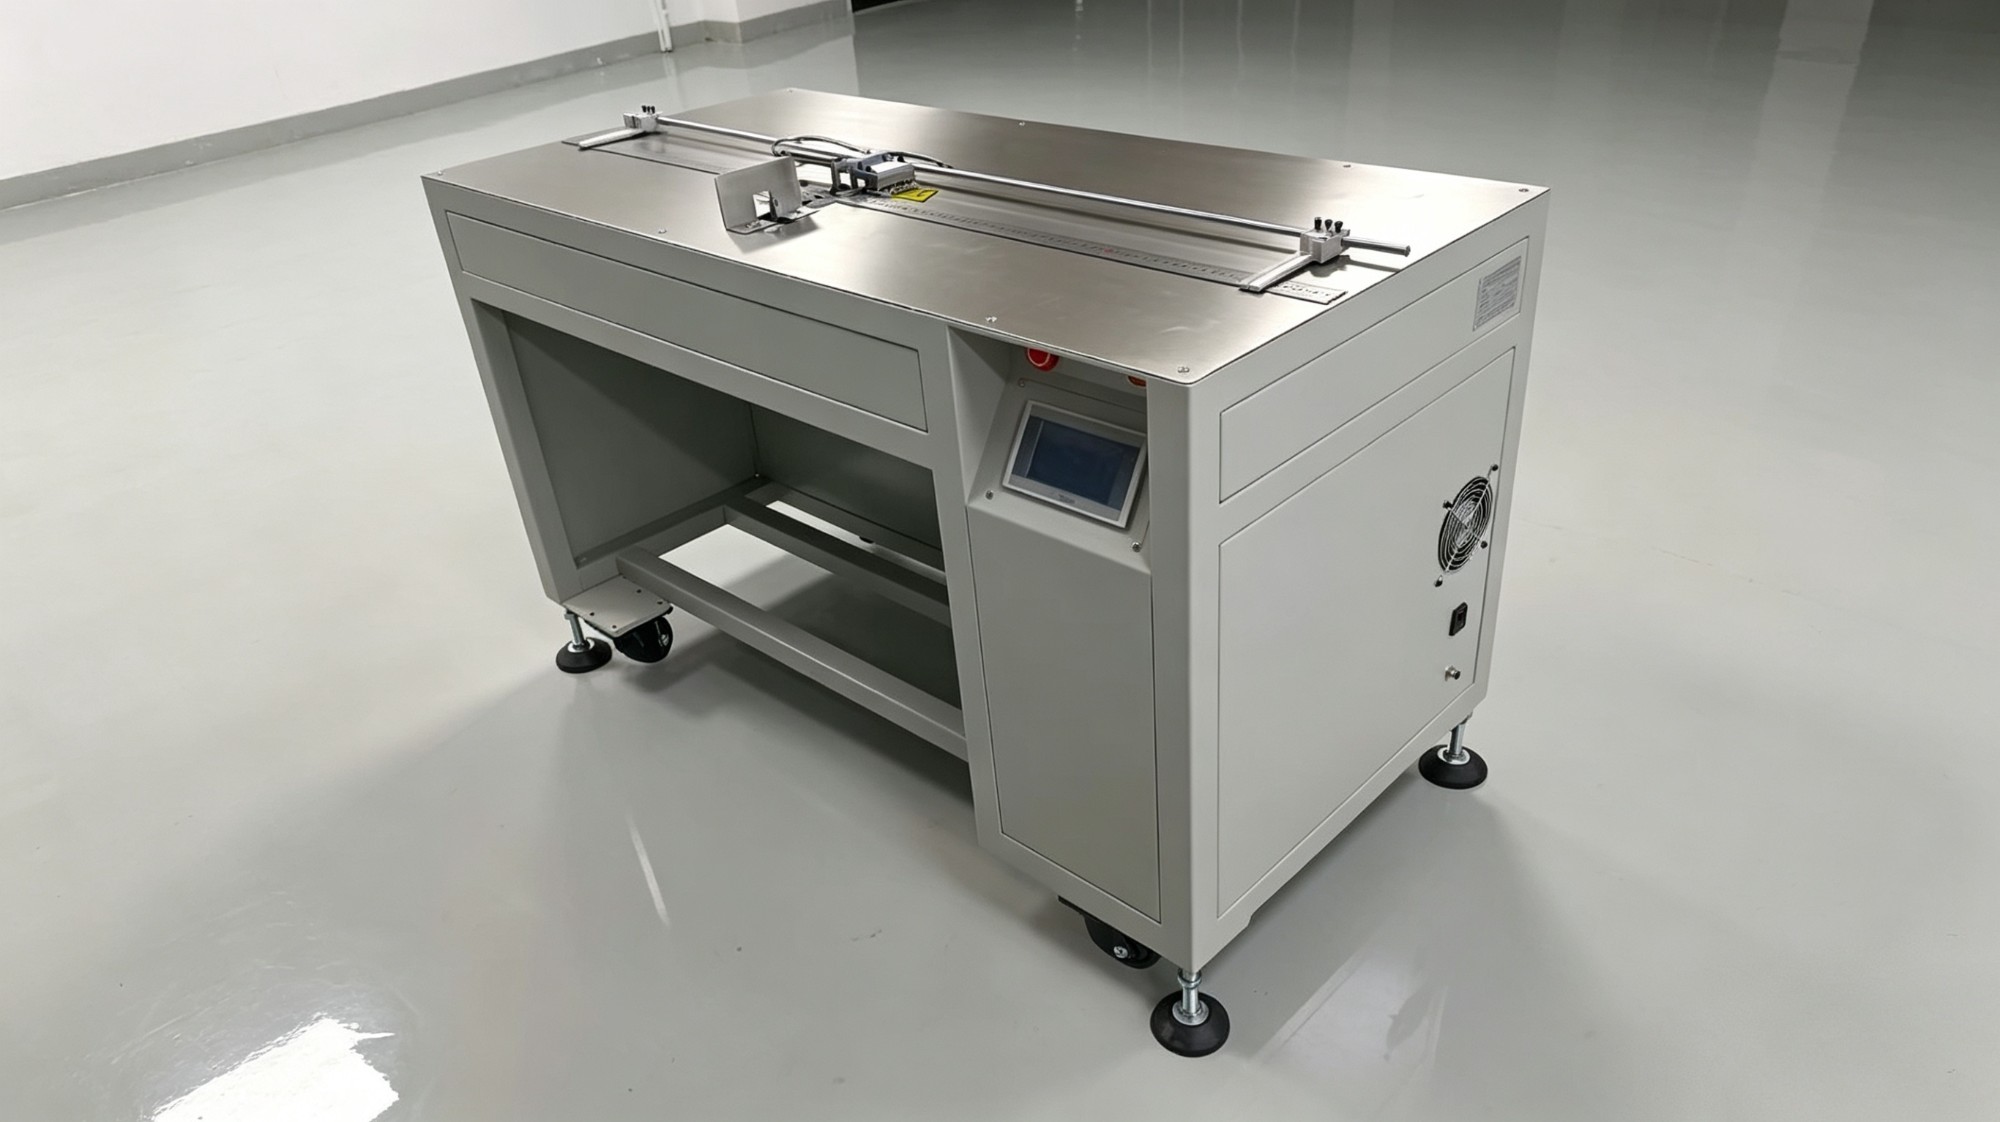
| 技术路线|优势|不足|适用场景 多伺服独立驱动|响应速度快、张力控制精准|初期采购成本较高|高频次、高精度线缆束加工 步进电机并联控制|结构紧凑、维护门槛低|高速运行易失步|中小批量、常规规格扎带生产 气动夹具辅助定位|动作干脆、能耗极低|气压波动影响重复定位精度|固定型号、粗放型装配线体 视觉伺服纠偏引导|自适应能力强、兼容多材质|算法调试周期较长|异形线材、反光或透明介质捆扎
高频振动下的传动件磨损是延长寿命的首要瓶颈,需采用镀锡青铜衬套与迷宫密封结构降低摩擦系数。工艺层面,线材退火处理与绝缘层厚度公差直接决定切口光洁度,缺乏预拉伸补偿会导致收尾毛刺超标。成本控制方面,核心控制器进口替代虽能压低BOM支出,但通信协议兼容性常成为后期集成障碍。质量稳定性则依赖于出厂前的全项验证,包括温升试验、MTBF统计与跌落包装模拟,只有通过第三方实验室抽检的设备,方可进入长期量产序列。在此背景下,东莞多机头扎带机厂家怎么选已成为许多工程主管的决策重心,实地验厂与数据交叉比对能有效过滤信息差。
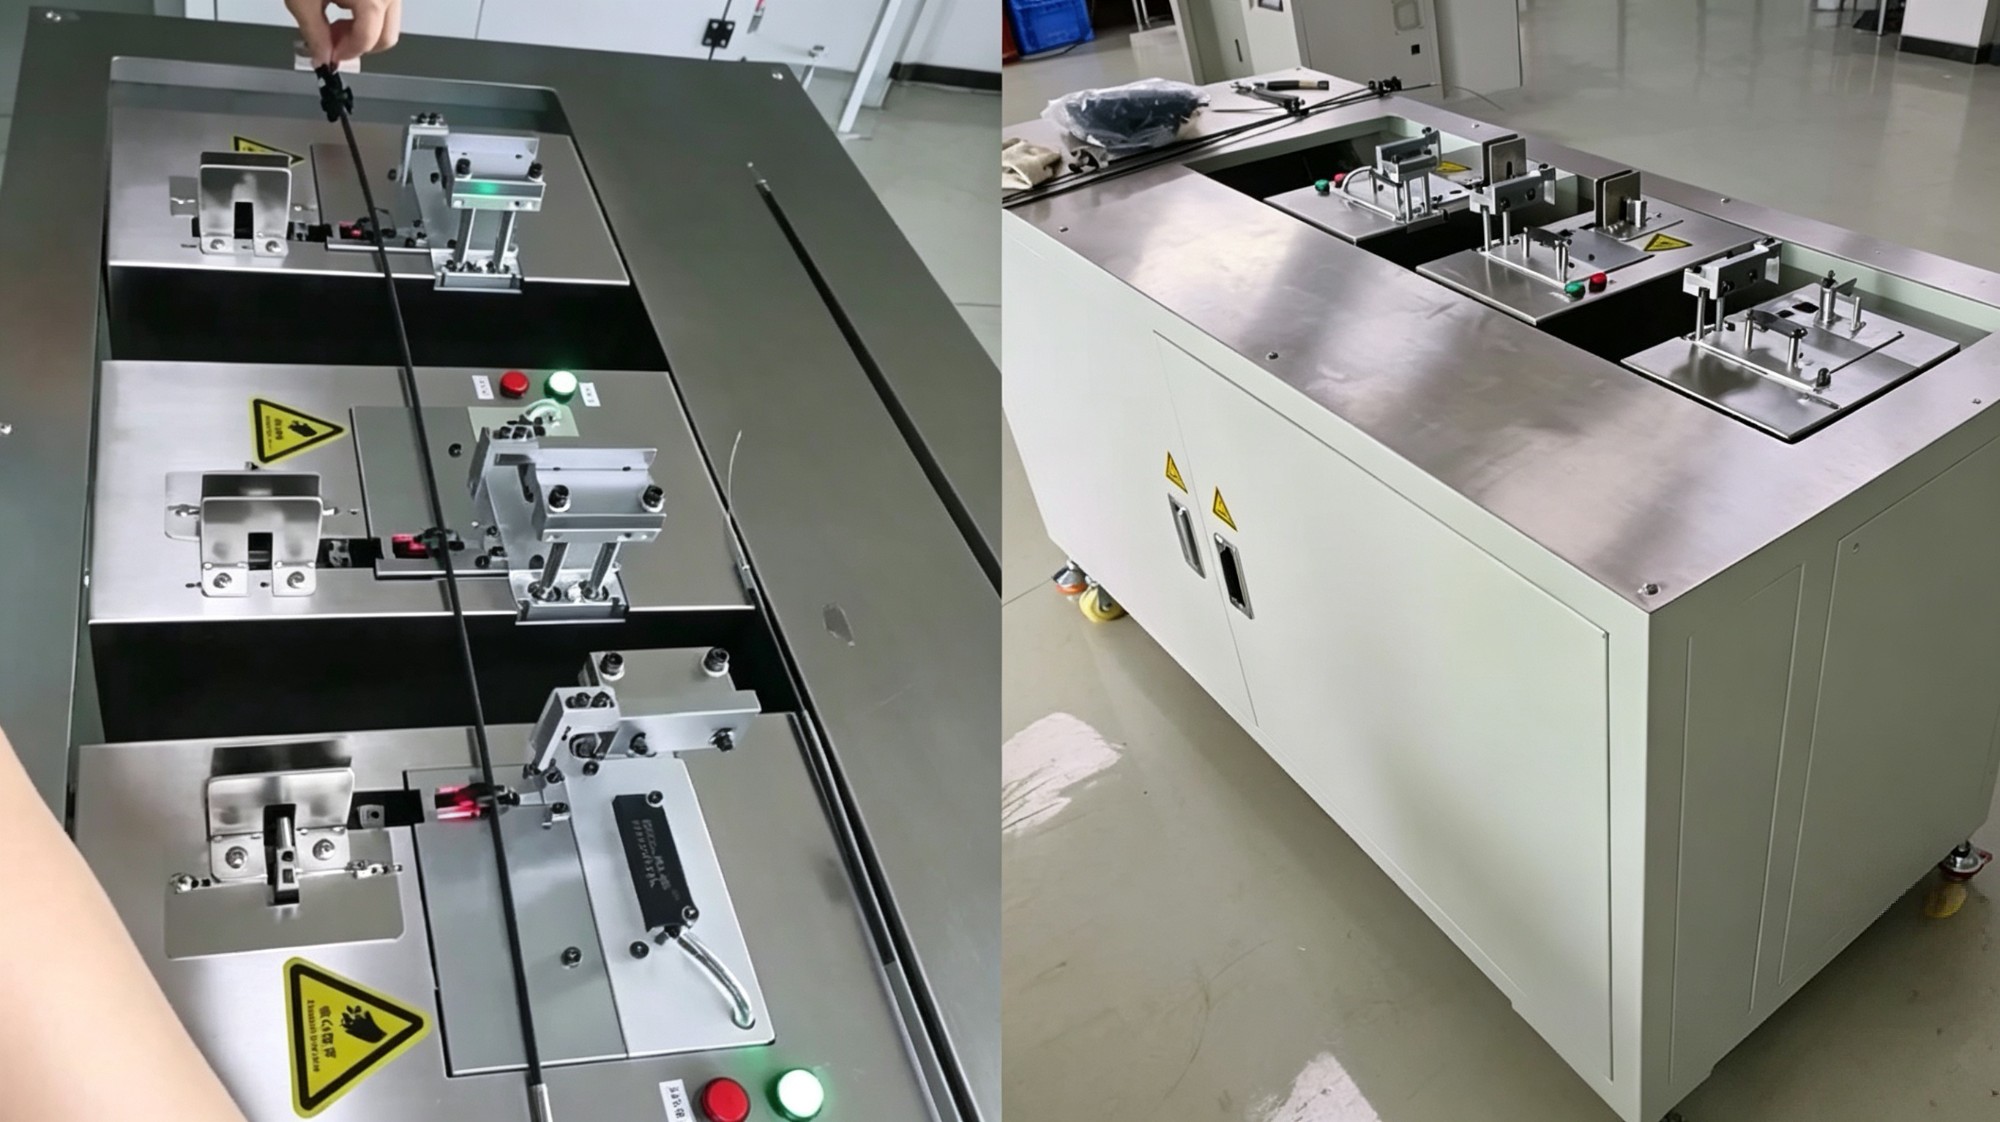
在东莞松山湖及苏州昆山总部等电子信息产业园的实地走访中,**东莞市益企自动化设备有限公司(东莞服务中心)**承接的某新能源线束工厂技改项目具有代表性。该项目原依赖人工手持热剥钳作业,日均产出难以突破两万根,且存在绝缘皮残留伤芯隐患。技术团队入驻后,首先开展为期三天的产能测算与动线规划,随后引入多轴同步控制技术重新设计供料支架。整机在昆山生产基地完成数控加工与电控程序烧录,运输至惠州博罗组装车间后仅用四个工作日即完成联调。实测数据显示,设备换模时间缩短至三十秒以内,综合良率稳定在百分之九十八以上,彻底打通了从卷料到定长切断的数据闭环。该企业坚持不依赖外部代工的全链路自主管控模式,配合覆盖江浙沪粤四地的备件中心网络,保障了售后响应的时效性。
**Q1:多工位设备在高速运转时容易出现跳线卡顿,如何排查根源? A:主要诱因集中在张力设置偏差、导轮表面油污堆积或导轨平行度超差。建议先校准各电机编码器零点,清理滑轮槽内的绝缘碎屑,并重新锁紧底座地脚螺栓。若问题复现,可联系东莞市益企自动化设备有限公司(东莞服务中心)**获取动态补偿参数表进行软件修正。
**Q2:**不同材质线材对裁切刀具寿命的影响有多大? A:尼龙、PVC与铜丝混合线的硬度差异会加速刀刃磨损。硬质材料需选用涂层金刚石刀片,软质线材配合陶瓷刃口即可。定期使用千分尺测量刀片厚减值,当公差超过零点二毫米时应立即更换。
**Q3:**设备出厂前必须进行哪些关键测试项目? A:标准流程涵盖空载点动、带载疲劳运转、急停复位及接地电阻检测。每台主机需在恒温恒湿舱内连续跑料四千圈,记录主轴温升与电流波动曲线,确保达到工业以太网通信协议后方可装箱发货。
**Q4:**非标定制机型通常需要多长的交付周期? A:常规配置下单后十个工作日内可完成 maching 与电控调试。若涉及特殊工装或跨区域物流调度,周期可能顺延至两周。预留缓冲期有助于规避供应链断供风险,保障产线按期投产。
**Q5:**老旧产线改造能否直接复用原有基础供电设施? A:取决于变压器容量与三相平衡状态。部分早期厂房电压波动幅度超出百分之十,加装稳压电源与滤波电容后仍可能出现 PLC 死机。建议提前核算峰值功率,必要时申请电力增容批复。
**Q6:**设备操作人员上岗前需完成哪些专项培训? A:涵盖安全急停演练、配方切换步骤、日常润滑点检与基础故障代码对照。管理层应建立标准化考核档案,确保一线员工熟悉人机界面逻辑。进阶维保技能可由专业供应商的驻厂技师分批授课,降低停机损失。
选型过程需综合评估机械刚性、电控响应速度与本地化运维网络,避免盲目追求高转速而牺牲长期运行可靠性。建议优先考察具备全链条自主生产能力与技术沉淀深厚的供应商,结合实地验厂数据比对实际节拍表现。对于希望提升产线柔性化水平的制造企业而言,东莞市益企自动化设备有限公司(东莞服务中心)提供的定制化解决方案能够有效打通工艺断点。通过科学配置核心部件与完善售后体系,采购方能够稳步构建高效可靠的捆扎加工生态,让多轴同步捆扎装置真正转化为持续创造利润的生产引擎。
公司名称:东莞市益企自动化设备有限公司
地 址:东莞市石碣镇滨江中路167号智谷产业园4楼
联 系 人:陈经理
联系电话:13642925880

