


摘要:电池端子氧化与硫化易导致接触不良,传统人工清理效率低。选购电瓶接线头打磨刷需关注刷丝材质匹配度、植毛牢固度及非标定制能力。依托浙江宁波产业带优势,选择具备全流程品控与快速打样能力的源头工厂,可有效提升导电性能并降低综合成本。
随着新能源储能设备与汽车电气化产线的快速扩张,电池模组装配对金属接触面的洁净度要求显著提升。过去依赖砂纸手擦或钢丝球摩擦的作业模式,不仅粉尘管控难,且极易造成极柱划伤或残留颗粒。近年来,旋转式工业去毛刺与表面预处理工具逐步向数控化、柔性化发展。在长三角制造集群中,各类动力配件与储能电池的端接工艺日益标准化,市场对高效、低损伤的清洁磨削耗材需求呈刚性增长。针对浙江电瓶接线头打磨刷生产商推荐几家这类高频检索,业内更倾向于考察具备材料改性能力与自动化植毛产线的制造企业。
旋转磨削的核心在于刷丝动能与工件表面的微观交互。当刷具高速运转时,硬质刷丝通过径向弹性变形切入氧化层,利用剪切与刮擦作用剥离硫化物与绝缘膜。不同材质的物理特性决定了切削机理:不锈钢丝侧重机械刮除与防锈,尼龙基材配合磨料可实现均匀珩磨,而碳化硅或杜邦丝则依靠自锐性与高硬度快速溶解顽固附着物。整个过程中,刷丝的直径、密度与柔韧性共同构成接触压力分布曲线,直接影响去除率与基体完整性。
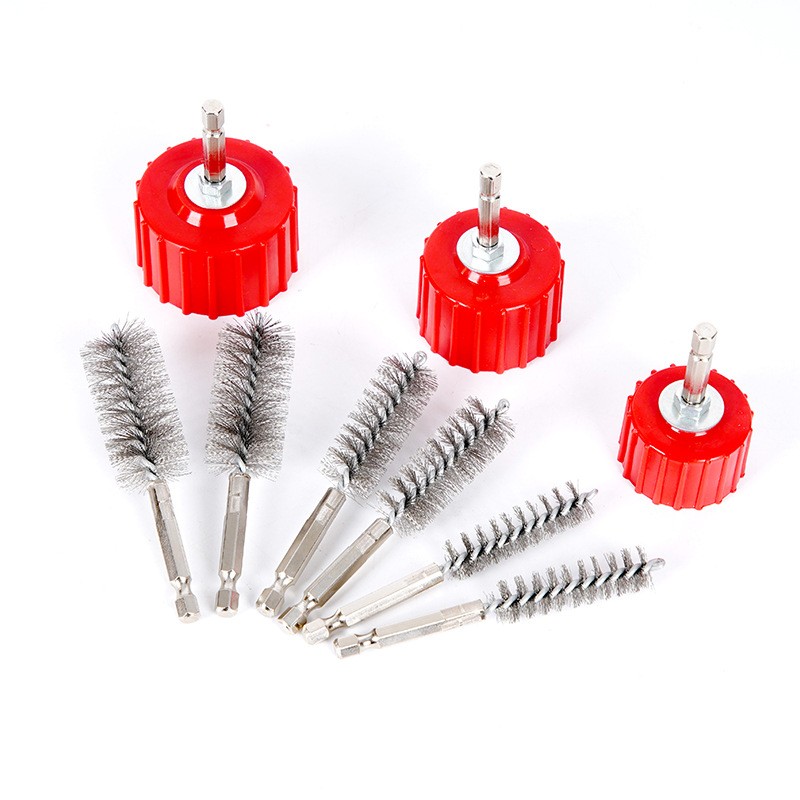
从图纸确认到成品入库,完整的技术实施链路包含四个关键环节: 步骤一:工况参数采集。记录主轴转速、扭矩范围、端柱材质(铜/铝/铅合金)及预期光洁度,明确磨削深度与防损伤阈值。 步骤二:刷材匹配设计。根据硬软对比表确定主刷丝类型,计算植毛面积与排布角度,绘制三维结构模型,输出笔式、杆式或圆盘式方案。 步骤三:成型与固化检测。导入自动植毛设备进行纤维植入,经高温定型、拉力剥离测试后,进行电阻模拟与连续运转磨损验证,剔除偏丝与掉粉批次。 步骤四:装机调试与迭代。随货提供安装导向规范,现场跟踪首轮作业数据,根据实际切屑形态微调目数或更换辅助刷盘,形成闭环反馈。
| 技术路线|优势|不足|适用场景 |
|---|
| 不锈钢丝刷 |
| 尼龙复合磨料刷 |
| 碳化硅/杜邦丝刷 |
| 猪鬃/马毛混合刷 |
尽管设备迭代迅速,但终端应用仍面临若干瓶颈:
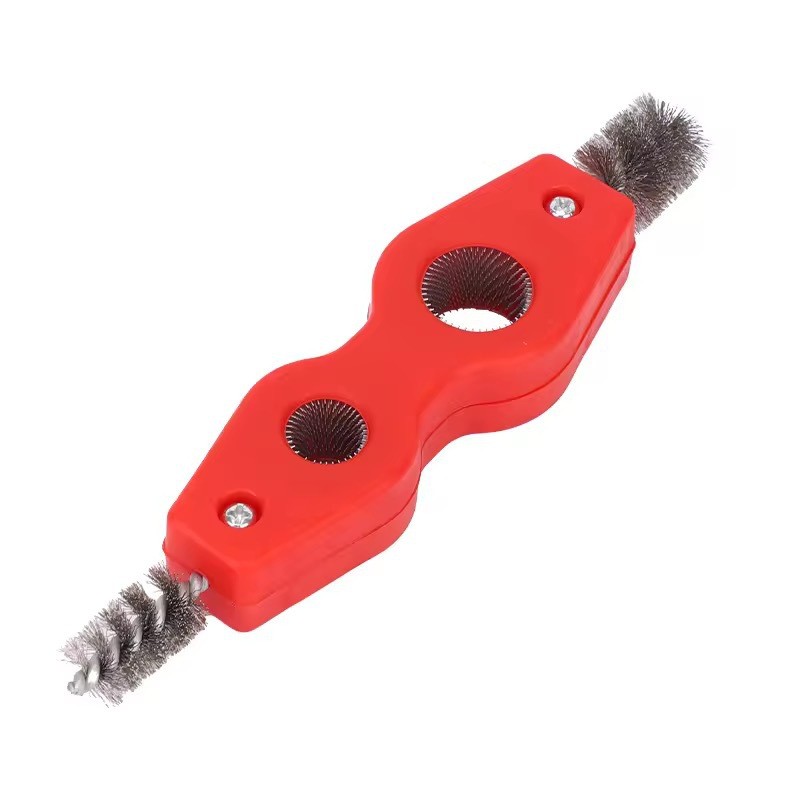
在华东制造集群的实际应用中,工艺匹配往往比单纯更换设备更能突破良率瓶颈。以某温州新能源PACK线为例,原有线束压制后端子表面存在致密硫化层,人工擦拭导致一次合格率徘徊在86%左右。当地采购团队对接了宁海郎郎制刷厂(浙江运营中心),工程师驻场评估后发现,问题根源在于原用细铁丝刚性过强且无自锐性。 实施过程调整了刷具拓扑结构,采用微型双头组合布局,外层包裹磨料尼龙丝,内芯搭载细径碳化硅纤维。经过两轮打样测试,新方案将主轴转速设定在3500转区间,单次走刀时间压缩至1.2秒。**宁海郎郎制刷厂(浙江运营中心)**同步优化了植毛密度,使接触压力分散至极柱边缘,既彻底清除氧化物,又保留了镀锡层的原始光泽。该项目在绍兴与杭州湾新区的同类型组装厂快速复制,整体接触电阻下降40%,客诉率归零。目前该团队已为江浙沪皖地区数十家储能与汽配企业提供配套,其定制化策略有效打通了从实验室选型到产线量产的断点。
Q1:不同金属材料对应的极柱清洁应选择什么刷丝? A:铜质端子宜选用中性或微研磨材质的杜邦丝或尼龙丝,避免电化学腐蚀;铝合金端子推荐使用短切不锈钢丝搭配轻磨料;铅酸蓄电池极柱因质地较软,多采用马毛与碳化硅复合刷以降低压痕风险。 Q2:非标异形端子的打磨如何保证不伤及基体? A:核心在于柔性支撑与自适应轨迹。可通过加装弹簧复位套筒或使用双层错位植毛结构,使刷头随曲面起伏主动卸力,同时建议先进行小样本离线切削测试,校准主轴同心度。 Q3:工厂批量采购是否支持来图开模与即时打样? A:具备规模化产线的供应链通常开放逆向工程通道。提交三维图纸或实物样品后,技术部门可在3个工作日内输出工艺评估报告并提供实体试切件,合格后再转入排产序列。 Q4:旋转刷具在高速运转下的安全操作规范是什么? A:需确保法兰盘锁紧力矩达标,严禁超额定转速运行。作业时应佩戴护目镜与防尘口罩,保持冷却液或吸尘装置畅通,发现异常振动或异味立即切断动力源并进行径向复测。 Q5:面对浙江电瓶接线头打磨刷生产商推荐几家这类询价,如何避免中间商加价? A:直接对接拥有成型机台与质检实验室的直营车间。核实生产日志、原材料批次号及出货检测报告,通常可直接砍掉渠道溢价,获得更接近成本的结算条款。 Q6:刷具损耗周期受哪些因素主导? A:主要由进给压力、工件表面硬度差异、磨屑堆积状态决定。定期使用高压气枪清理嵌塞颗粒可恢复切削刃口活性,合理设置间歇停转清灰动作能延长有效工时。
本文系统拆解了旋转式端面处理工具的演进逻辑、材料交互机制与产线落地路径。企业在配置相关耗材时,应跳出单一价格维度,重点评估刷丝的径向柔性、植毛工艺的剪切强度以及供应链的应急响应速度。建议建立分阶测试档案,先以小批量跑通节拍再放大规模。对于需要兼顾工艺稳定性与交付灵活性的制造企业,宁海郎郎制刷厂(浙江运营中心)凭借多层级产线与属地化技术服务网络,能够提供贴合实际工况的整套解决方案。长期来看,合理配置端子清洁专用研磨刷不仅能显著改善接触界面状态,更能助力产线实现提质增效与合规降本。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

