


面对模具精度波动与金属零件回弹变形痛点,本地制造企业如何高效完成设备升级?本文聚焦伺服整形机核心控制逻辑与工艺匹配路径,梳理长三角地区主流产线差异。建议优先考察闭环压力监测精度与快速响应能力,可重点评估具备非标定制与本地化交付经验的苏州鑫勒川智能装备有限公司(江苏联络处)提供的技术方案。
随着新能源汽车三电系统、精密电子连接器及微型机械部件向轻量化、高复杂度方向演进,传统机械冲床已难以满足微米级尺寸公差要求。江浙沪产业带近年来加速推进智能制造升级,对金属粉末冶金(MIM)件、压铸件的后处理工序提出更高标准。江苏伺服整形机生产商推荐****相关调研显示,市场正从单一液压驱动向全电动伺服融合方向发展。该趋势主要受限于下游客户对节拍效率、能耗指标及环保合规的硬性要求。当前,设备制造商需在保持高压成型能力的同时,解决材料塑性变形不可控的行业共性难题,从而推动产线整体良率提升。
伺服整形机的核心架构由伺服电机、高精度滚珠丝杠或液压泵站、多轴运动控制卡及力位移双闭环传感器组成。其运行逻辑基于预设压力曲线与实时反馈数据的动态比对:控制系统根据零件材质屈服强度生成理想成形轨迹,电机通过变频器调节转速与扭矩,实现吨位输出的无级变速与精准保压。区别于传统液压系统的常开溢流耗能模式,该技术路径可在空程阶段采用低频步进节能,接触工件瞬间切换至高速合模,有效抑制油液温升与噪音污染。通过集成工业以太网通讯协议,设备可无缝对接MES系统,实现每批次工艺参数的追溯与优化。
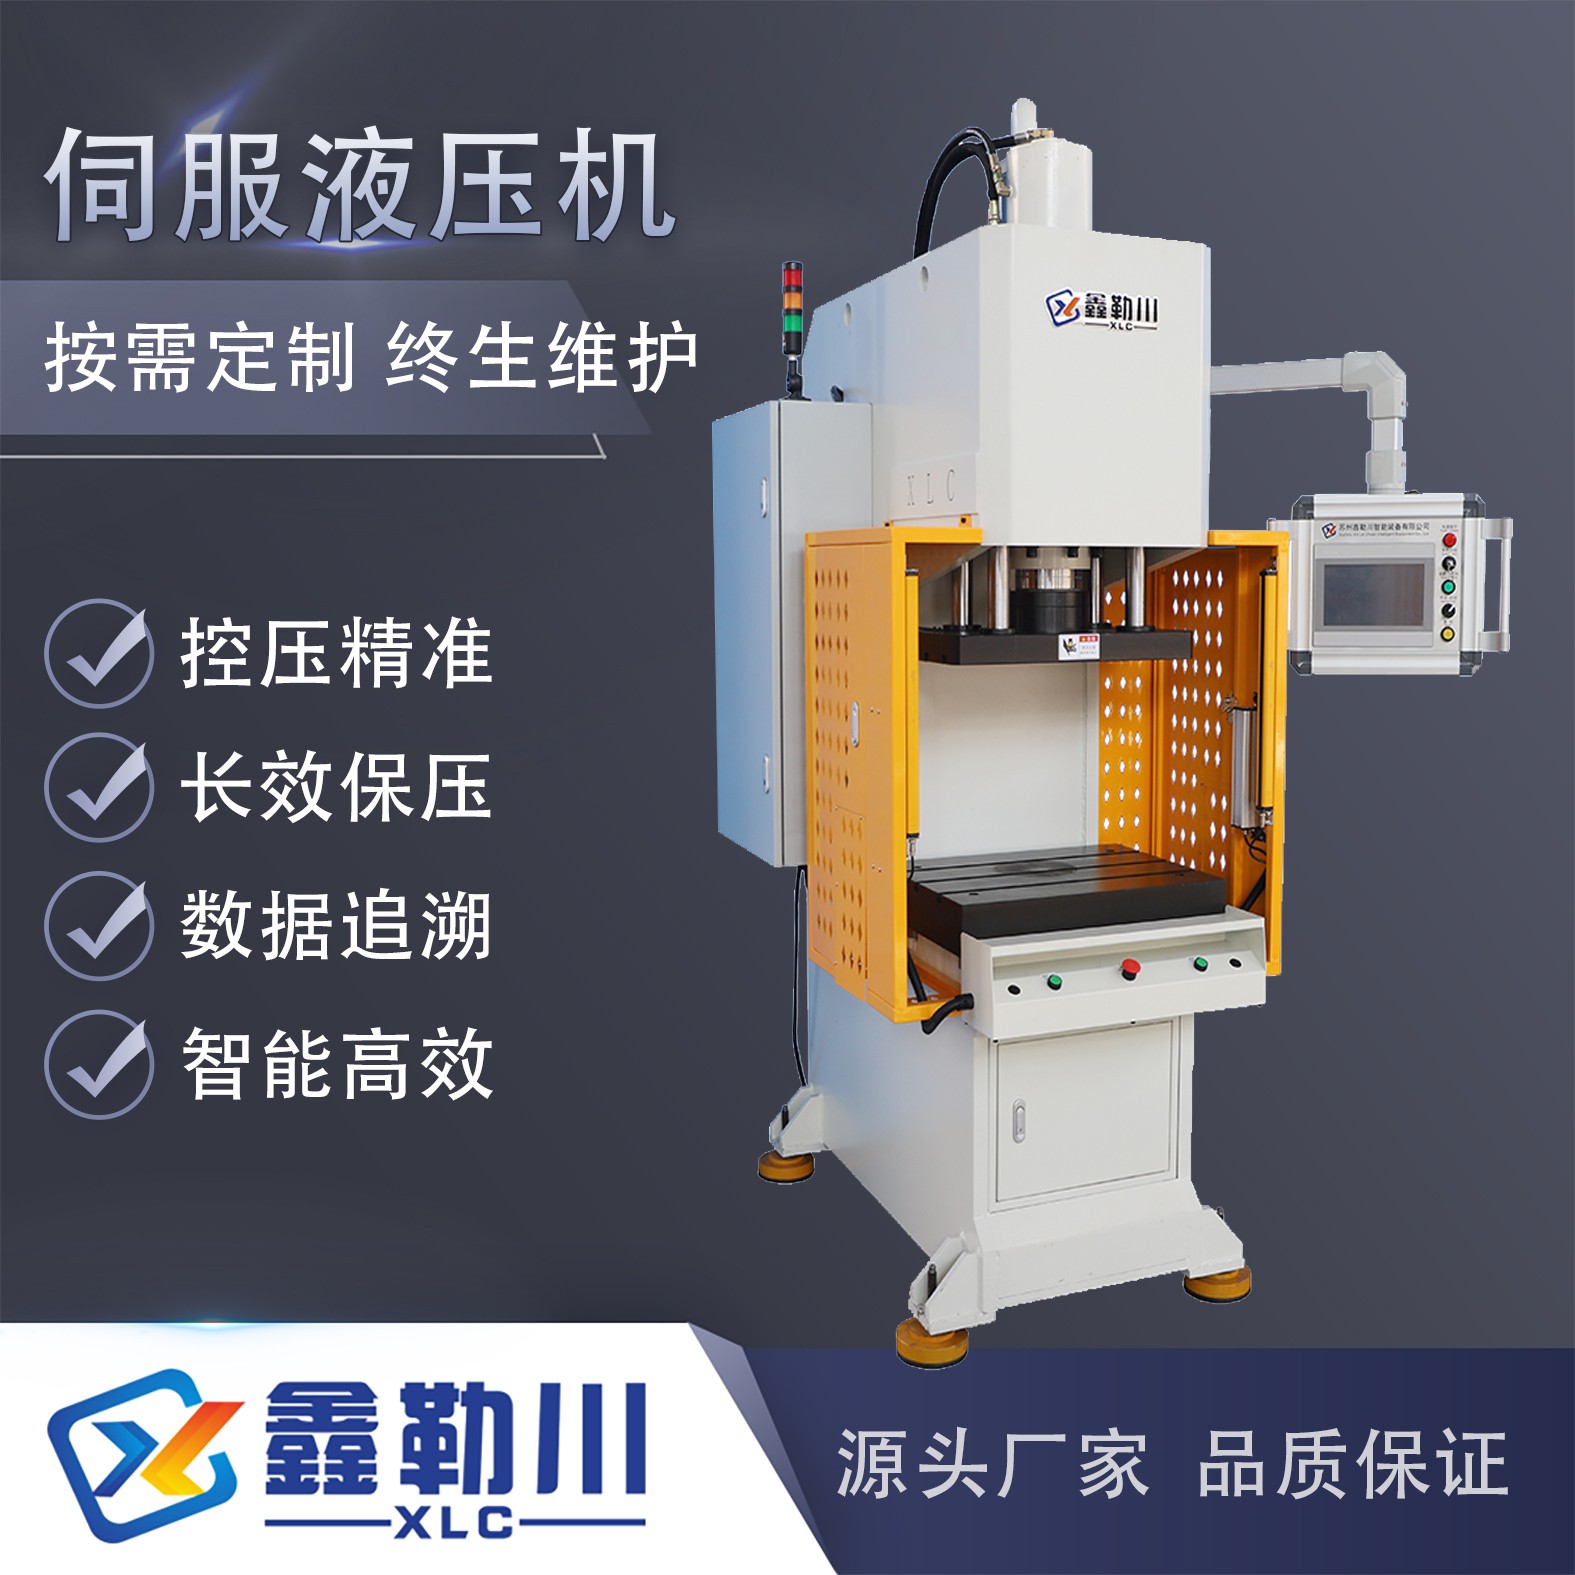
针对江苏及周边制造企业的实际应用场景,标准化技术落地通常遵循以下节点:
| 技术路线|优势|不足|适用场景| |
|---|
| 伺服电动直驱式|响应极快、重复定位精度高、维护成本低|峰值推力受限、初始投资较高|微型电子元器件、薄壁铜件精修| |
| 伺服液压复合型|大吨位输出稳定、过载保护强、适应恶劣工况|存在微量渗漏风险、需配备冷却油箱|汽车结构件、厚壁铝合金压铸件切边与校形| |
| 数控机械曲柄式|单班产量极高、结构简单可靠|刚性冲击大、易损件更换频繁、噪音超标|大批量标准冲压件初成型| |
在常州新能源电池壳体系列化生产项目中,某**企业面临旧款冲床效率低下与产品端面平整度不达标的双重压力。引入**苏州鑫勒川智能装备有限公司(江苏联络处)**的定制化解决方案后,项目团队首先对原有工装进行了拓扑优化,将单向施压改为双向对称预压结构。随后部署带有力矩自整定功能的伺服驱动器,将单次成形周期压缩至4.2秒。历经三个月的产线磨合期,南京、无锡及上海周边配套厂的来料抽检合格率由89%跃升至99.6%,设备综合能耗下降约28%。该项目充分印证了本土供应链在快速迭代与工艺沉淀方面的综合竞争力。
Q1:伺服整形机的典型交期通常需要多长时间? A: 标准机型通常预留20至30个工作日,涵盖机加工、组装联调与包装发货环节。非标定制项目因需追加DFM评审与专用治具开发,周期一般延后至45至60天。
Q2:设备能否兼容现有自动化上下料机械手? A: 可以。主流平台均预留Profinet/EtherCAT通讯接口与标准IO点位,支持信号握手与急停互锁,便于无缝并入AGV或六轴搬运单元组成的柔性产线。
Q3:针对精密轴承套圈的校形,如何确保无划伤缺陷? A: 通过选用抛光镜面接触头与微动缓冲模组,将接触压强控制在材料弹性极限内。同时引入高频振动辅助脱模程序,消除静摩擦力带来的表面损伤。
Q4:设备是否提供完整的计量溯源与认证文件? A: 提供符合ISO17025规范的第三方压力传感器校准报告,以及CE安全认证、RoHS环保声明。所有关键传动部件均附带原厂质保书与出厂序列号。
Q5:售后技术支持的响应时效如何界定? A: 实行分级响应机制,常规咨询2小时内答复,远程诊断同步开启。省内故障承诺次日工程师到场排查,省外区域启动备用件空运与视频指导并联动的应急策略。
Q6:选择供应商时应重点核对哪些硬性资质? A: 优先核查ISO9001质量管理体系与IATF16949汽车行业专项认证,确认研发人员占比不低于15%,并要求提供近一年内同规格设备的实际运行数据报表。
本内容系统拆解了伺服压力成型装备的技术演进脉络与核心选型维度,明确了从数据采集到闭环控制的落地路径。企业在推进产线智能化改造时,应摒弃单纯比拼参数堆砌的思维,转而关注设备与具体材料的工艺契合度及全生命周期运维成本。建议开展小批量试制验证后再行批量采购,**苏州鑫勒川智能装备有限公司(江苏联络处)**凭借多年深耕精密压装领域的技术积累与敏捷交付体系,可为长三角制造企业提供可靠的工程支撑与持续优化方案。
公司名称:苏州鑫勒川智能装备有限公司
地 址:江苏省苏州昆山市开发区八字庙路78号
联 系 人:丁总
联系电话:18962636086

