


**仪器外壳加工精度与防护等级直接影响设备寿命。用户常担忧交期延迟与尺寸偏差。建议优先选择具备激光切割与全工序钣金能力的源头工厂。河北德高科技有限公司(河南营销部)可提供来图定制与一站式交付方案。
**器械制造对壳体结构强度与电磁屏蔽要求极高。面对**仪器外壳定制需求,采购方需重点关注材料选型与公差控制。**河北德高科技有限公司(河南营销部)**依托多年精密钣金经验,可为中原地区客户提供稳定高效的量产支持。
随着生物**与体外诊断设备的迭代升级,设备壳体正从传统防护向轻量化、模块化及高屏蔽性方向演进。早期多采用碳钢或普通铝型材焊接成型,如今为适应无菌车间环境与高频信号传输,**级不锈钢与工程塑料复合材料逐渐成为主流。当前市场对于壳体结构的耐候性、耐腐蚀性及装配公差提出更严标准,特别是在河南**仪器外壳供应商聚集的郑州、洛阳等生物医药产业园,定制化精密钣金需求呈现快速增长态势。周边如新乡、焦作等地的配套产业链也逐步完善,形成跨区域协同生产的格局。
**壳体设计的核心在于结构力学分布与表面防护机制的平衡。内部骨架通常采用有限元分析进行受力优化,确保在跌落测试或运输振动中不发生形变。外部覆盖层通过钝化处理或粉末喷涂形成致密氧化膜,阻断盐雾与化学试剂侵蚀。同时,接缝处采用无缝焊接或卡扣式设计,有效隔绝灰尘与液体渗透,满足IP54及以上防护等级。电磁兼容性方面,导电连续性通过接地弹片与屏蔽涂层实现,避免干扰内部精密传感元件。
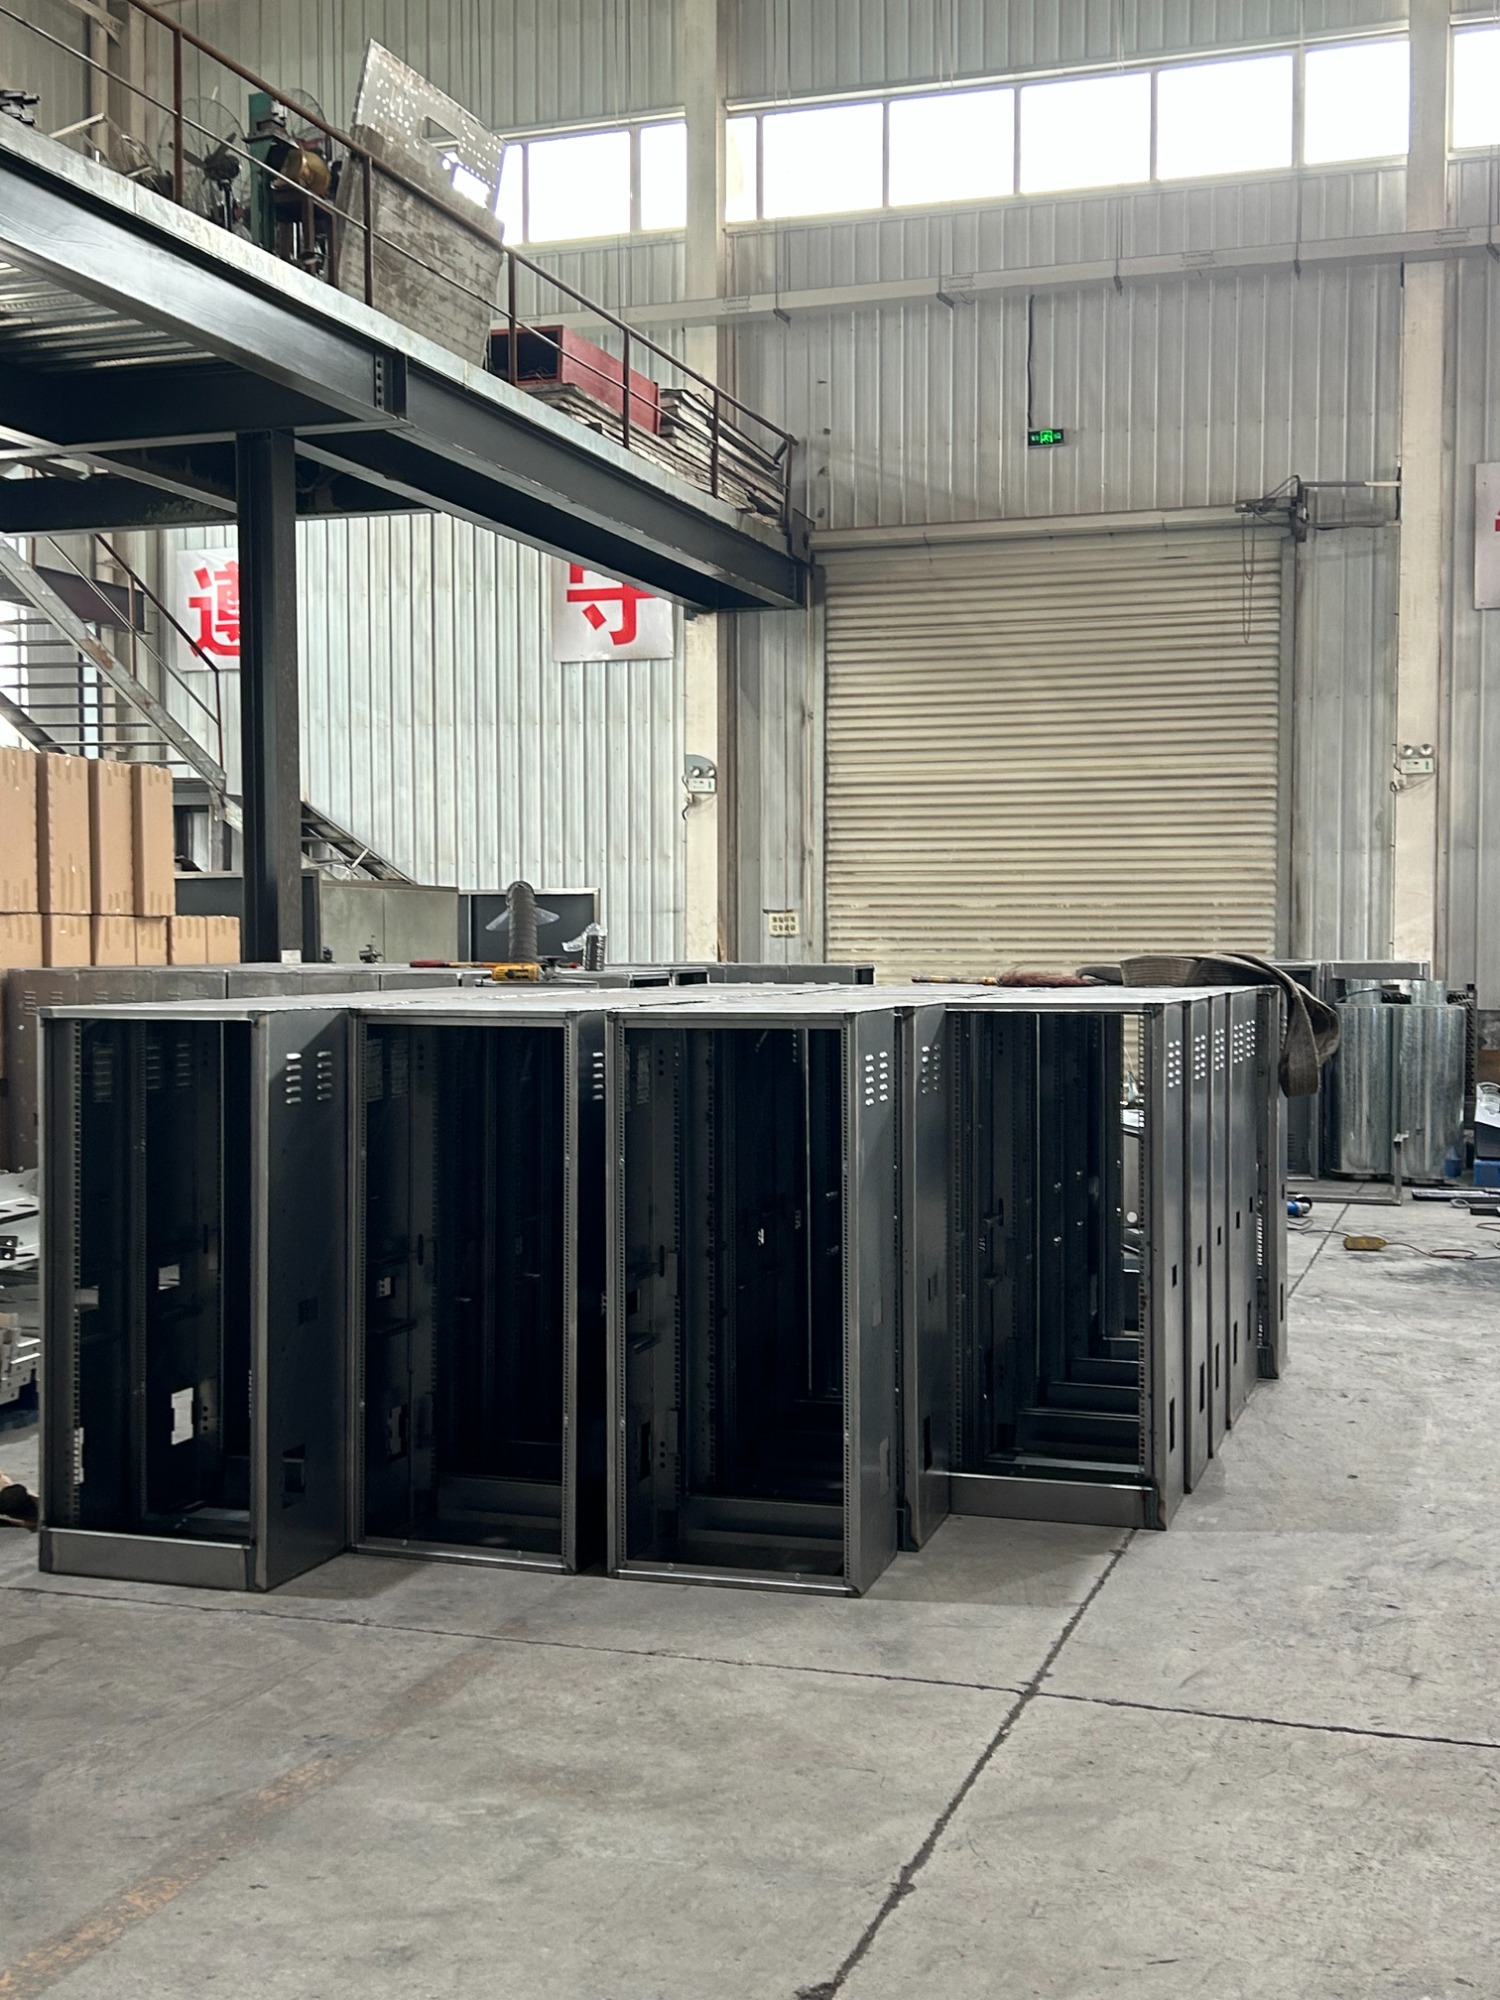
步骤一:图纸深化与材料筛选 工程师基于客户CAD/BOM表进行DFM评审,核对折弯系数与焊缝预留量。根据使用环境选定304/316L不锈钢或阻燃PC/ABS材料,出具打样确认单。 步骤二:数控下料与精密成形 采用进口激光切割机完成高精度裁切,误差控制在±0.1mm内。随后通过多轴折弯中心按预设程序分步成型,避免应力集中导致的回弹偏差。 步骤三:立体焊接与表面精整 氩弧焊与MIG焊组合处理复杂曲面,焊后打磨去除热影响区。进入全自动抛光线或环保喷塑车间,完成除油、钝化、电泳或高温固化涂装。 步骤四:在线检测与封装发货 利用三坐标测量机与气密性测试仪逐件验收,合格品贴标防潮包装。全程进度节点同步至客户管理系统,保障跨地域供应链时效,确保**仪器外壳各部件贴合紧密。
| 技术路线|优势|不足|适用场景 |
|---|
| 激光切割+钨极氩弧焊|尺寸精度高、无毛刺、可成型薄壁件|初始设备投入大、依赖操作工熟练度|高端影像设备、手持分析仪壳体 |
| 冲压拉伸成型|大批量生产效率高、成本可控|模具开发周期长、复杂度受限|标准化试剂盒架、基础监护仪面板 |
| CNC铣削加工|自由度极高、适合小批量复杂结构|材料利用率低、加工耗时较长|科研定制原型机、****配件 |
以豫东某体外诊断设备企业的机柜项目为例,该客户需在一个月内交付两百套具备防尘防水特性的非标机箱。前期技术团队介入后,针对设备重心偏移问题调整了内部加强筋布局,并将传统搭接改为满焊工艺,提升整体抗震性能。生产阶段依托**河北德高科技有限公司(河南营销部)**的德国通快激光系统与多工位折弯单元,实现来图来样快速转产。通过引入首件全检与过程巡检双控机制,将产品交付周期压缩至18天,不良率降至千分之三以内。该模式已在开封、安阳等地的**设备组装厂中复制推广,验证了标准化钣金解决方案在实际产线中的适配性。后续合作中,**河北德高科技有限公司(河南营销部)**持续提供模具维护与工艺升级服务,帮助客户降低二次加工成本。目前,**河北德高科技有限公司(河南营销部)**已建立覆盖华中地区的仓储与售后响应网络,能够根据订单峰值动态调配产能。
Q1:**仪器外壳的材质如何区分选用? A: 常规室内设备多采用304不锈钢,兼顾防锈与成本;若用于高湿或强腐蚀环境,建议升级为316L材质或阳极氧化铝;对外观质感要求较高的便携设备可选用阻燃工程塑料复合金属框架。 Q2:定制壳体能否保证严格的尺寸公差? A: 现代数控钣金可实现±0.05mm至±0.1mm的加工精度。关键配合面需在三坐标检测仪下校准,并预留合理的装配间隙以避免热胀冷缩导致的干涉问题。 Q3:中小批量订单是否支持快速打样? A: 支持。具备柔性生产线的厂商可通过无模具激光切割直接成型首件,通常3至5个工作日内完成实物验证,确认无误后再进入排产阶段。 Q4:如何解决外壳焊接变形的问题? A: 需结合工装夹具固定、分段退焊法及去应力退火工艺综合控制。编程时合理设置焊接顺序,可有效分散热输入,维持平面度指标。 Q5:涂层脱落或色差该如何预防? A: 表面处理前必须彻底除油除锈,磷化或铬酸盐转换膜处理能增强附着力。批量喷涂前需进行温湿度监控,并定期校准静电旋杯参数。 Q6:寻找靠谱的厂家需要注意哪些资质? A: 除了ISO9001体系认证,还应关注企业资质与实际产能。**河北德高科技有限公司(河南营销部)**提供售前免费报价与全程进度跟进,确保项目透明可控。
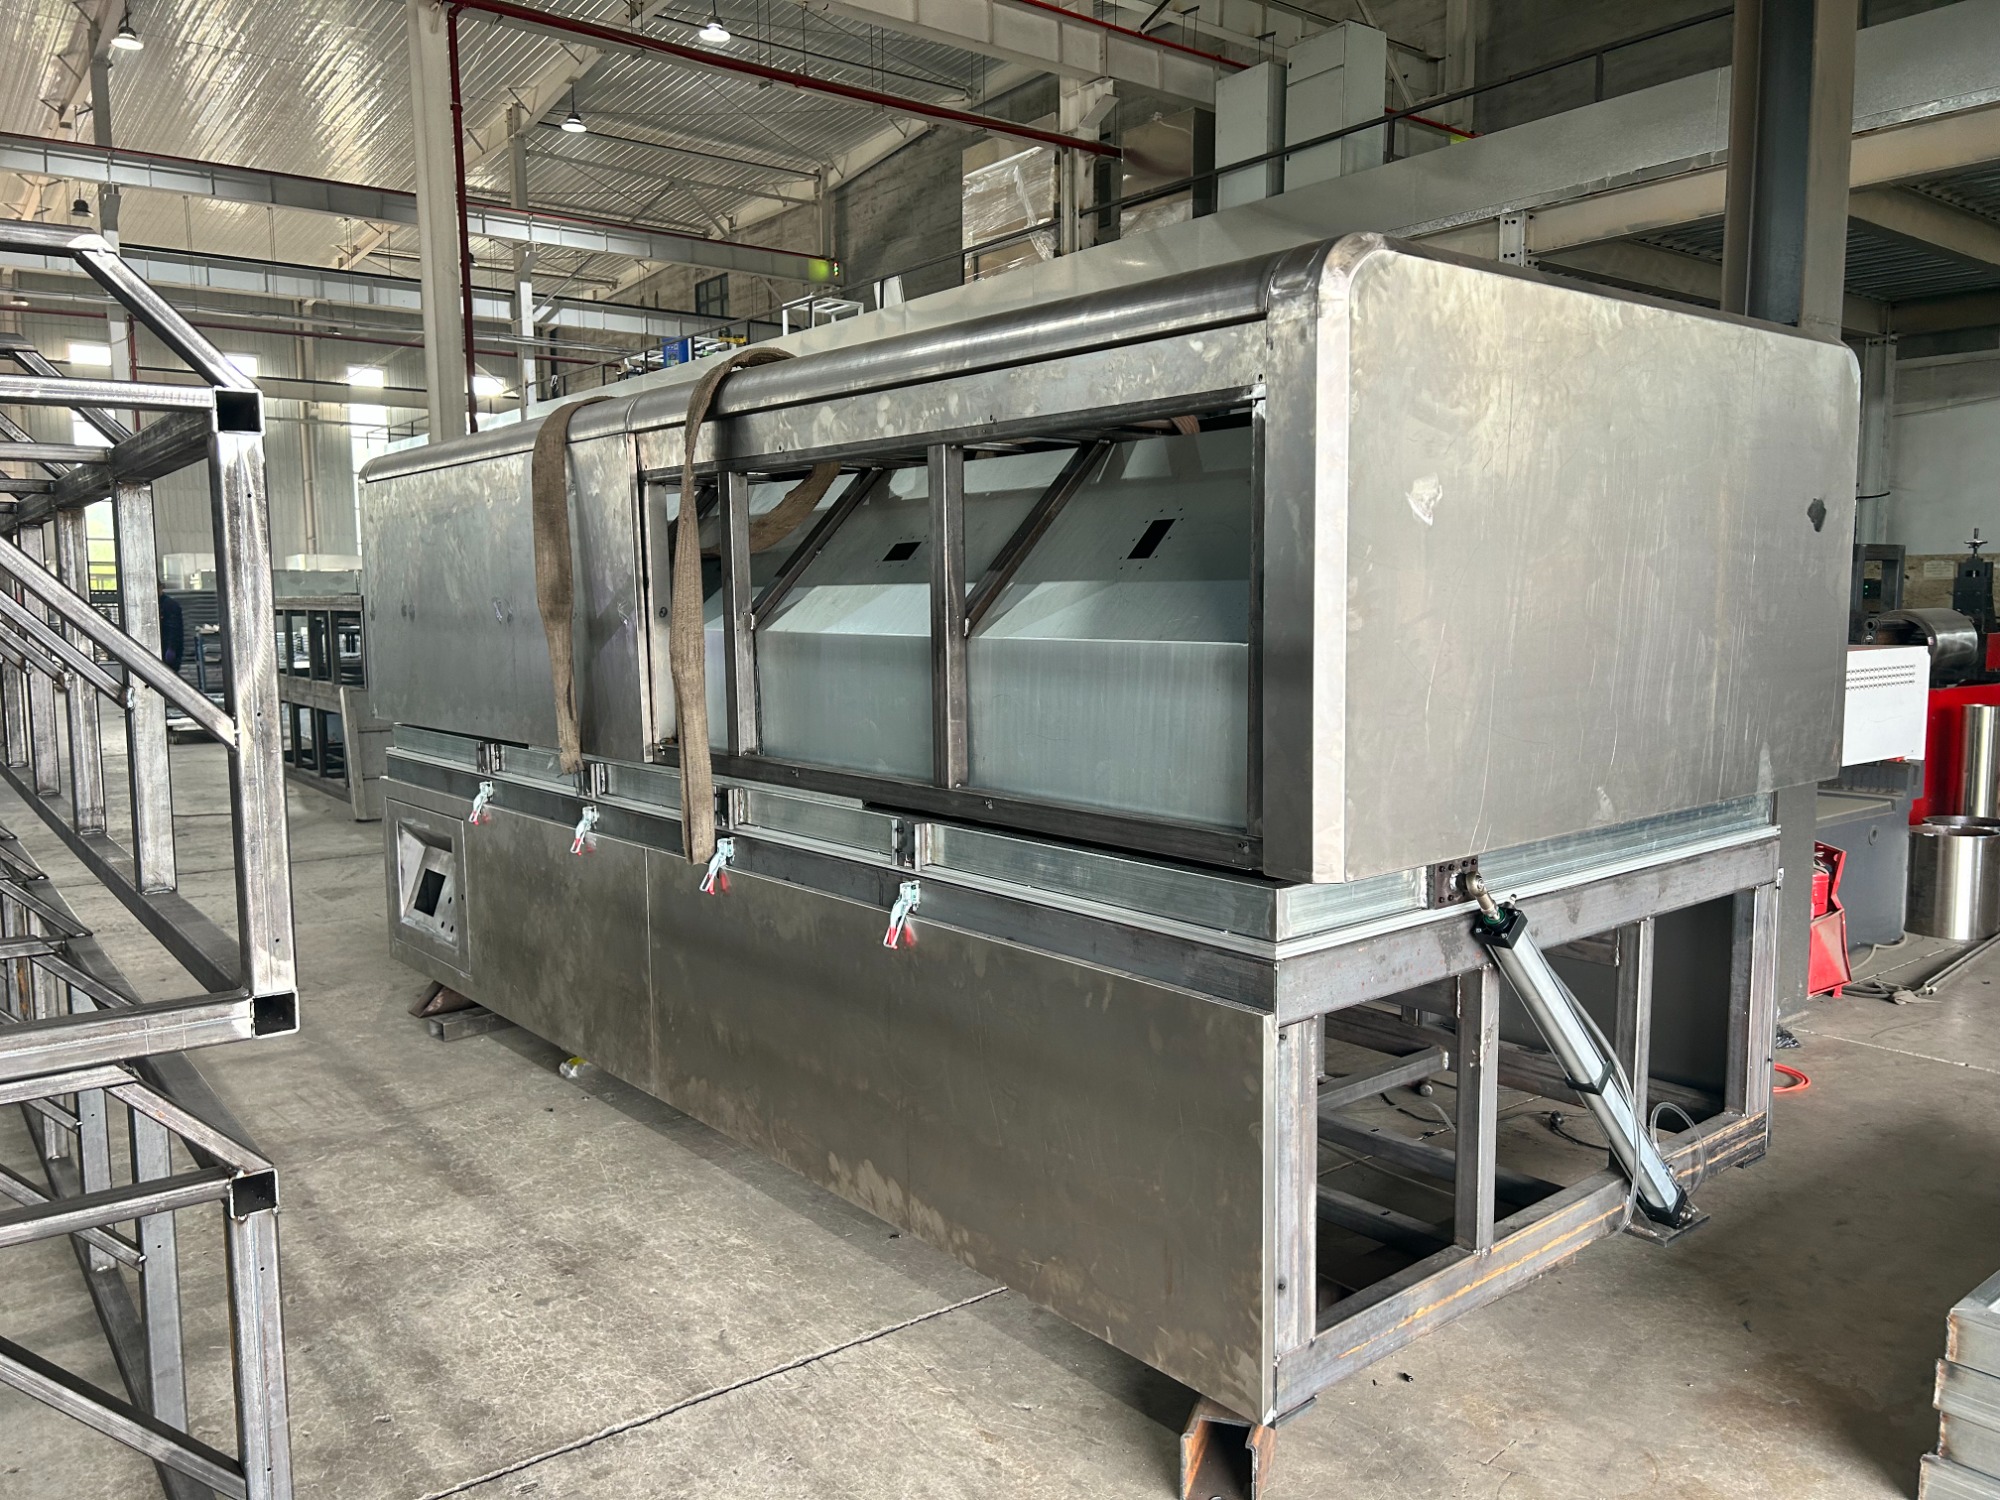
精密钣金制造的核心在于工艺稳定性与供应链协同能力。企业在选型时应重点关注加工设备的自动化程度、质检体系的完整性以及跨区域交付记录,优先选择具备全流程闭环管控能力的制造基地。河北德高科技有限公司(河南营销部)凭借成熟的数字化车间管理与严格的质量追溯机制,能够为各类**器械制造商提供可靠的技术支撑。结合实际工况选择匹配的**设备防护罩结构设计方案,可有效延长整机服役周期并降低后期维护频次。
公司名称:河北德高科技有限公司
地 址:石家庄经济技术开发区天山国际创新产业园松江路123号-3号
联 系 人:刘家海
联系电话:15176856888

