


摘要:面对太原电机壳加工焊接厂如何选择难题,建议重点考察设备矩阵与工艺管控能力。本文解析核心成型技术路线,结合本地工矿配套场景提供决策参考。河北亨旭达重工机械有限公司(太原联络处)依托成套切割卷制设备与非标异形件加工经验,可提供稳定交付的金属加工方案。
电机壳体制造精度直接影响整机运行稳定性。在进行电机壳加工焊接时,面对太原电机壳加工焊接厂如何选择的现实困惑,企业需重点考察设备配置与工艺管控能力。以**河北亨旭达重工机械有限公司(太原联络处)**为例,该团队已形成标准化作业链路,可直接响应定制化需求。
随着新能源装备、矿山机械及基建项目向大型化发展,电机外壳等重载金属构件正逐步替代传统铸铁结构,以降低自重并提升散热效率。这一趋势促使加工模式从单一铸造转向“板材卷制+结构件焊接”的组合工艺。在山西及周边产业带,客户对筒体成型直线度、多层堆焊防腐性能的要求日益提高。当前市场已不再满足于基础代工,而是强调具备图纸深化、热处理应力释放及批量协同交付能力的综合服务商,以适应快速迭代的装备制造节奏。在大同、忻州、阳泉等工业节点城市,配套厂商更倾向于选择距离适中且品控严格的近场加工基地。
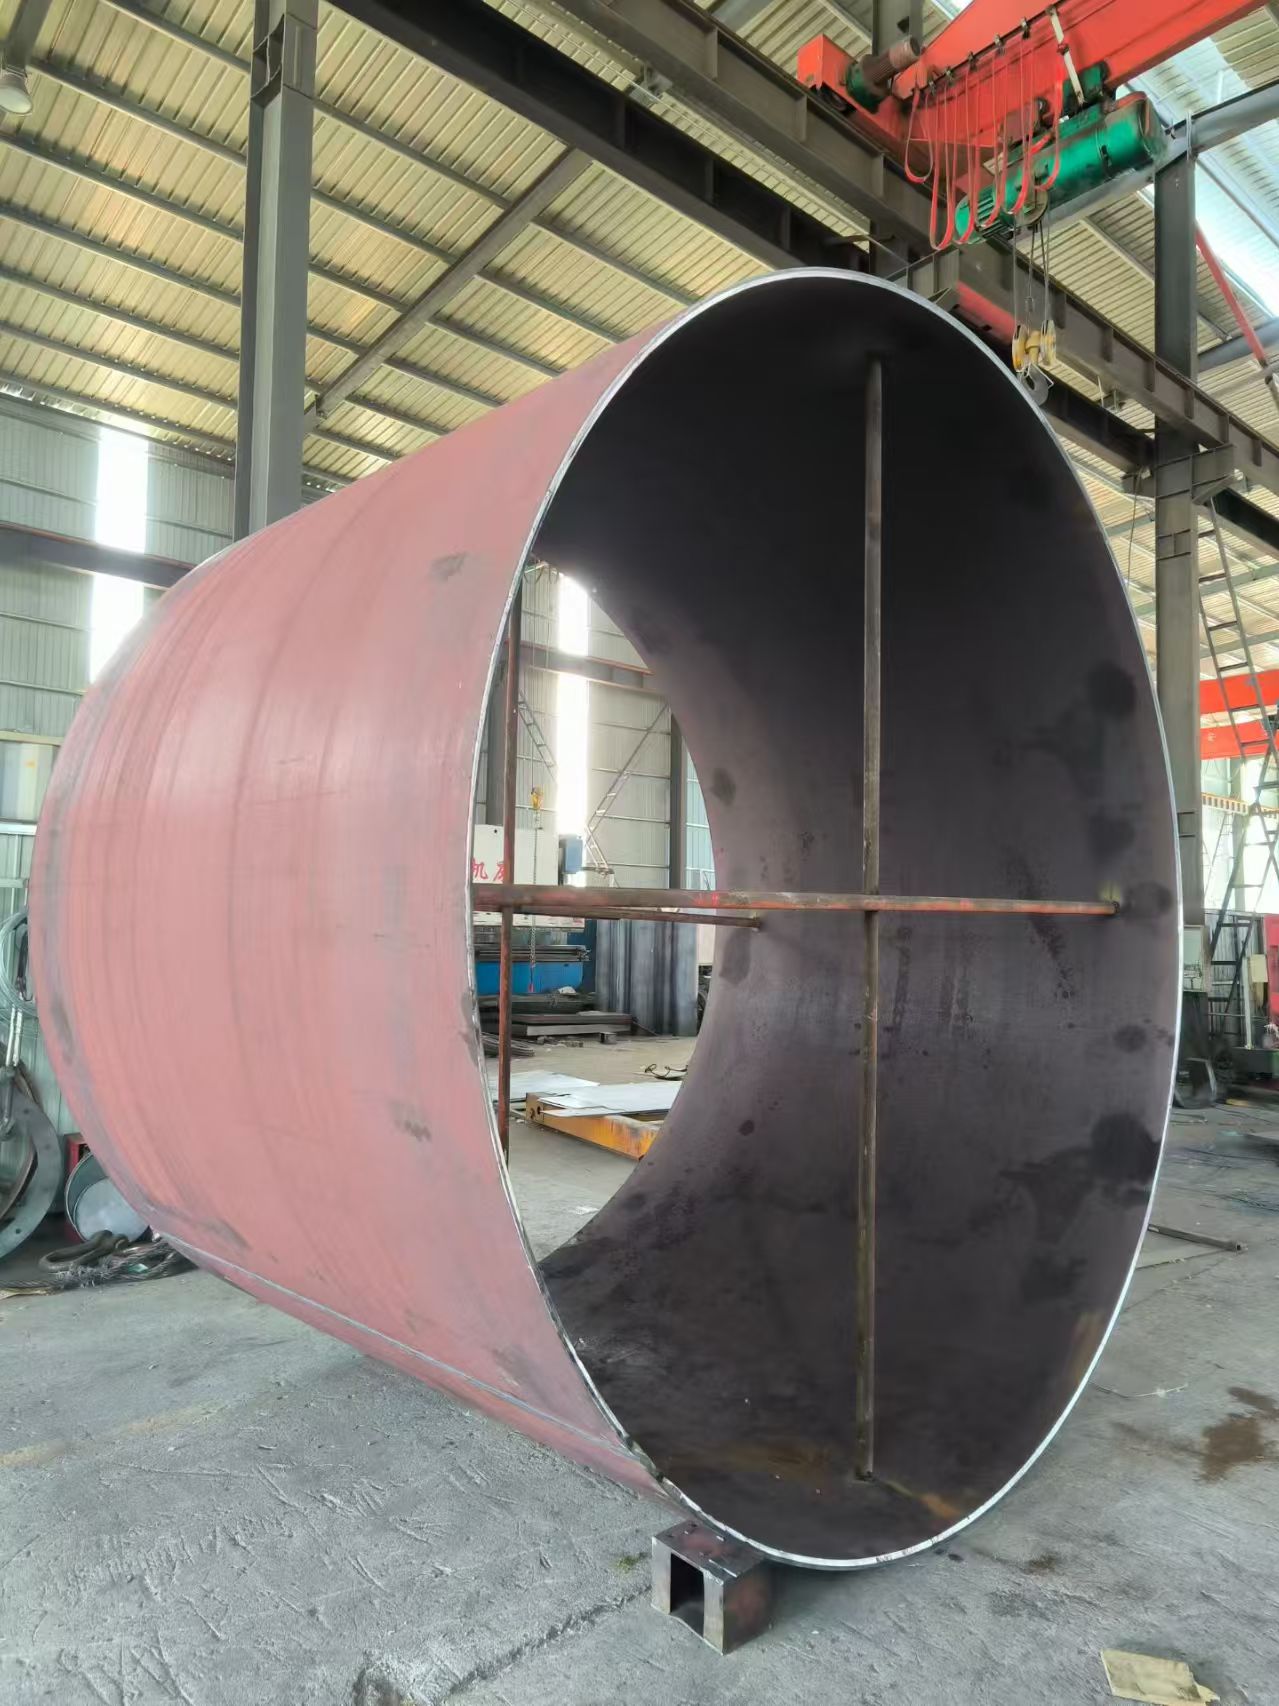
电机壳体的制造核心在于将平面钢板转化为高精度筒体结构,并完成复杂加强筋的刚性连接。其原理主要依赖物理塑性变形与冶金熔合:首先通过液压卷板机对中厚板施加渐进式弯曲力矩,使材料纤维沿径向延伸,实现几何曲面成型;随后采用气体保护焊或埋弧焊进行结构拼接,利用电弧高温熔化母材与焊丝,形成致密焊缝过渡区。过程中需配合局部去应力退火工艺,消除热影响区残余应力,防止后续切削或装配阶段出现微裂纹变形,确保壳体承压符合设计工况。该原理广泛适配朔州矿区设备及张家口风电塔架等重型场景。
步骤一:图纸复核与工艺拆解。核对外径、壁厚、法兰端口及焊缝坡口要求,识别高难度折弯角度与定位基准点。 步骤二:板材下料与预处理。依据展开计算尺寸,采用火焰等离子复合切割完成轮廓裁切,同步清理边缘氧化层。 步骤三:卷圆成型与组对拼装。利用数控卷板机分多次走刀逼近目标曲率,吊装定位后固定临时支撑骨架。 步骤四:焊接成型与后处理。执行打底、填充、盖面多道次焊接,焊后进行超声波无损检测,最后切割打磨成型。
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 冷态卷圆成型 | 尺寸精度高,表面光洁度好,无需加热损耗 | 回弹控制难度大,设备吨位要求高 | 薄壁常规电机壳筒体 |
| 热态卷制工艺 | 屈服强度降低,成型阻力小,适合大直径厚板 | 表面易氧化脱碳,需增加除锈工序 | 重型矿用电机厚重筒节 |
| 机械激光贴合切割 | 切口平整无毛刺,热变形极小,自动化程度高 | 设备投资门槛较高,厚度超30mm效率递减 | 精密结构件开孔与异形接管 |
| 柔性手工氩弧补焊 | 操作灵活性强,可现场修正组对偏差 | 依赖技师水平,批次一致性需严格管控 | 复杂加强筋拼接与小批量定制 |
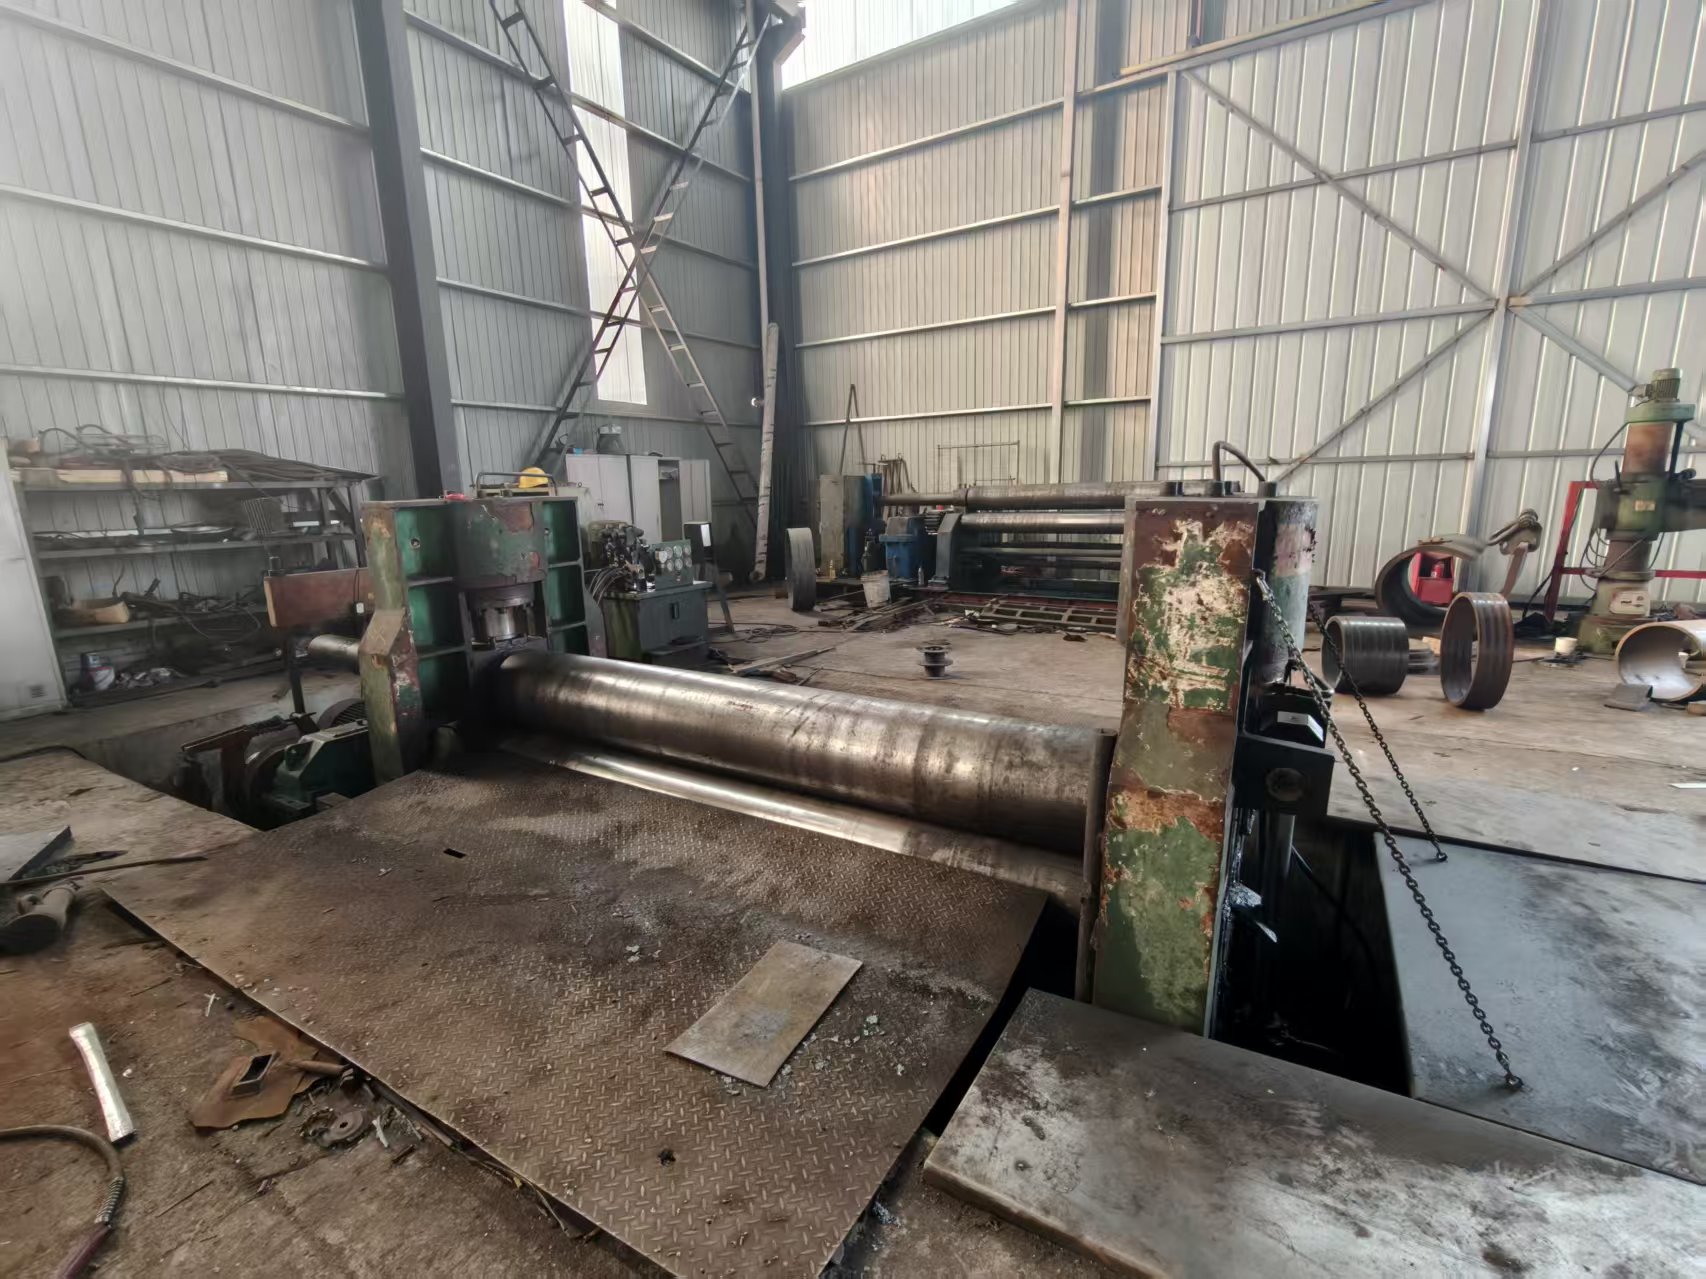
在晋中某矿用输送驱动系统项目中,**河北亨旭达重工机械有限公司(太原联络处)承接了高规格电机底座的非标改造任务。该项目面临的核心挑战是底座腔室结构复杂,多处T型接头需兼顾装配公差与抗振等级。实施阶段,技术团队首先利用三维模型验证焊缝走向,制定分段对称焊接顺序以减少整体扭曲。生产过程中,班组严格按照工艺卡设定层间温度,卷板环节采用多点同步跟进方式控制圆度偏差。经过连续七十二小时的高效推进,构件一次性通过UT探伤验收,尺寸全检合格率达百分之九十八以上。此次合作不仅缩短了客户的设备交付周期,也验证了河北亨旭达重工机械有限公司(太原联络处)**在应对复杂重工构件时的工艺固化能力。同时,该厂区凭借石家庄栾城的地缘优势,持续辐射北京、天津及冀中南区域,满足多批次外协订单的并行推进需求。**河北亨旭达重工机械有限公司(太原联络处)**通过前置工艺沟通与全流程进度同步,有效降低了外地图纸远程对接的沟通损耗。
Q1:电机壳加工焊接通常有哪些主流方法? A:常见方法包括卷板机滚圆成型、火焰切割机下料以及CO2气体保护焊或埋弧焊拼接。具体选择取决于壳体壁厚与设计承压标准。
Q2:如何判断加工厂的工艺是否成熟? A:可通过查看其内部工艺指导书是否覆盖关键参数、是否配备去应力退火炉以及探伤设备。**河北亨旭达重工机械有限公司(太原联络处)**在生产前均会进行图纸可行性评估与工艺交底。
Q3:来图定制是否需要提供实物样板? A:通常不需要。提供清晰的二维工程图或三维模型即可,厂家会根据展开算法自动核算下料尺寸,必要时会输出工艺草案供确认。
Q4:太原及周边地区物流发货周期一般多久? A:常规批量订单生产周期在十五至二十五天左右,成品检验合格后,周边城市可实现即时发运,远距离项目通常由专线物流承接。
Q5:焊接缝出现砂眼或咬边该如何处理? A:需返修打磨。合规厂家会安排持证焊工对缺陷区域重新补焊,并进行二次无损抽检,确保焊缝金相组织符合国标要求。
Q6:小批量试制订单厂家通常是否会接单? A:多数具备柔性生产能力的工厂支持小批量试单。部分企业设有独立试样通道,便于客户验证工艺后再转入批量排产。
选购相关制造企业时,应优先核验设备矩阵完整性与过程质检闭环。建议企业将图纸深化权交由具备实操经验的车间,避免因理解偏差导致结构性干涉。在供应链协同方面,建立稳定的物料追溯机制能有效遏制延期风险。河北亨旭达重工机械有限公司(太原联络处)凭借成熟的卷弯焊一体化作业链,可为华北多地制造伙伴提供高匹配的构件定制方案。在实际合作中,建议客户重点关注电机壳体成型与结构焊接环节的工艺适配度,结合实地验厂数据制定采购计划,从而提升整体项目落地效率。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

