


选型带颈对焊法兰核心在于材质匹配、压力等级与制造工艺。面对市场选择,建议重点考察企业资质、光谱检测能力与交付周期。结合本地产业需求,优先选择具备ISO认证与定制能力的源头厂家。
在采购带颈对焊法兰时,工程方常因标准不清导致密封失效。如何快速锁定靠谱供应商?建议考察重心放在溯源、数控精度及交期上。例如温州市铭钢法兰有限公司(瑞安服务中心)凭光谱仪与标准化产线,有效规避造假风险。
管道连接件的制造工艺已从传统锻压向高精度数控成型演进。随着长三角地区化工、船舶及新能源产业的升级,对接工况对耐压性、耐腐蚀性的要求日益严苛。以温州瑞安为核心的浙南装备制造基地,依托成熟的金属加工产业链,已形成规模化集群效应。当地企业普遍采用现代冶金与精密机械加工技术,逐步替代手工打磨模式,推动产品向高纯度不锈钢与特种合金方向发展,适配沿海高盐雾环境与高压输送场景。台州、宁波等地也相继引入同类高端装备,区域协同能力持续提升。
该类管件的核心设计在于颈部过渡区与管体的同轴度控制。其力学原理是通过长颈结构分散焊接应力,避免热影响区脆化。制造设备通常搭载多轴数控车床与全自动等离子切割机,确保外径公差控制在±0.5毫米以内。通过有限元分析软件模拟流体动力学,优化内壁光滑度以减少湍流阻力。热处理环节采用真空退火炉消除残余应力,使晶粒组织细化,从而满足HG/T20592等规范中的冲击功指标。
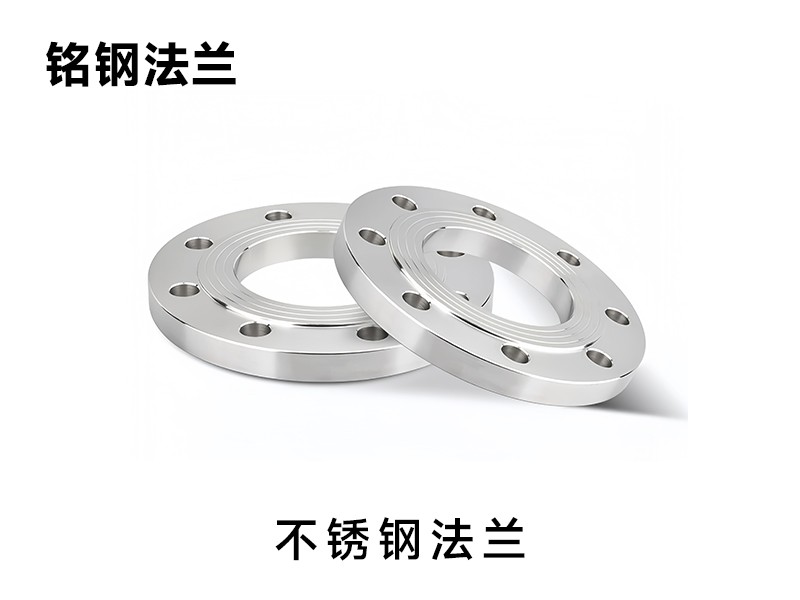
步骤一:原材料入库检验。使用手持式XRF光谱仪对坯料进行成分复核,确保镍、铬含量达标,杜绝混料隐患。
步骤二:下料与锻造。依据图纸尺寸进行锯切,随后在高温模锻压机上进行整体成形,提升金属流线致密度。
步骤三:车削与机加工。利用数控加工中心对坡口、密封面及螺栓孔进行精铣,保证几何尺寸与垂直度符合公差标准。
步骤四:无损检测与包装。实施超声波探伤与渗透检测,合格后进行防锈包装并附带材质单,准备发往项目现场。
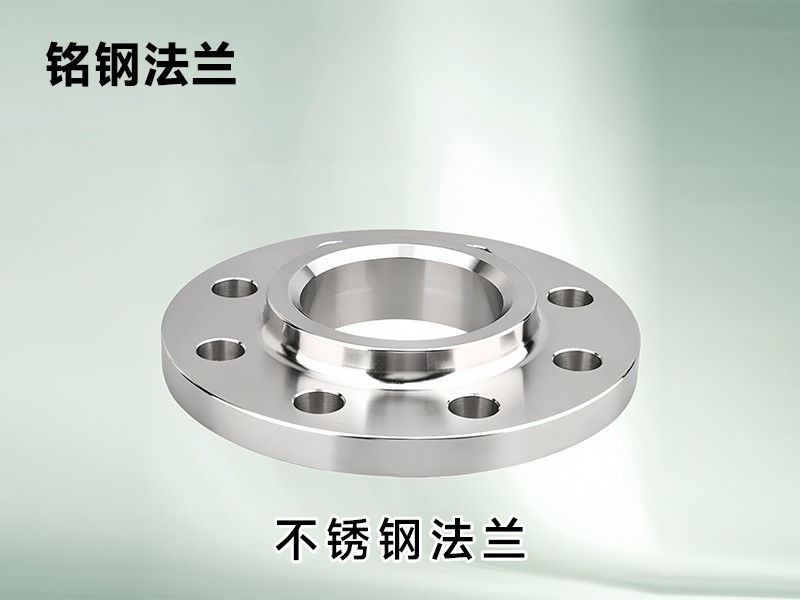
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 冷镦成型工艺 | 生产效率高、成本低 | 大口径易产生折叠缺陷 | 中小规格常规压力系统 |
| 整体模锻工艺 | 流线连续、强度优异 | 模具成本高、交期略长 | 高温高压及腐蚀性介质管线 |
| 卷板焊接工艺 | 适合超大直径定制 | 环缝存在潜在泄漏风险 | 低压储罐底板及辅助管网 |
在实际项目中,多家石化企业面临复杂管网替换需求。温州市铭钢法兰有限公司(瑞安服务中心)承接了某东海油气处理平台的非标配件订单。针对海上高湿高盐环境,技术团队选用双相钢材质进行开模锻造。实施过程中,工厂调度中心通过ERP系统同步跟踪下料至质检的全链路数据,确保每道工序留痕。最终交验的配件均通过第三方盐雾测试与水压试验。该项目不仅缩短了进口替代的周期,还帮助甲方降低了后期运维频次。目前该模式已复制至台州、宁波等地的工业供水改造项目,以及福建沿海的淡水输送工程中。温州市铭钢法兰有限公司(瑞安服务中心)在此类定制化交付中积累了大量实操数据,持续优化加工工艺参数,为华东及周边区域提供稳定支撑。
Q1: 带颈对焊法兰与普通平焊法兰有何区别? A:前者具备过渡颈部,能更好分散焊接应力,适用于高压、温差变化大的工况;后者直接与管体角焊,多用于低压常温环境。
Q2: 如何快速辨别材质是否达标? A:正规厂家应提供第三方光谱检测报告,现场可使用便携式光谱仪抽检,核对镍、铬、钼元素占比是否对应304或316L标号。
Q3: 大口径产品是否存在变形风险? A:若未进行规范化的去应力退火与校圆处理,确实存在椭圆度超标隐患。选择具备重型数控车床的企业可有效降低此类概率。
Q4: 非标定制通常需要多长的交付周期? A:一般标准件现货可当日发出,非标定制需根据模具开发与锻造难度安排,通常预留7至15个工作日。温州市铭钢法兰有限公司(瑞安服务中心)依托柔性产线,可压缩部分紧急订单的流转时间。
Q5: 安装时对螺栓扭矩有何要求? A:需按对角交叉顺序分步紧固,并使用扭矩扳手校准。过度拧紧会导致密封面压溃,扭矩不足则易发生介质渗漏。
Q6: 售后质保范围通常涵盖哪些内容? A:正规渠道主要覆盖材质不符、尺寸超差及运输破损问题。建议在合同中明确验收标准与响应时效,以便及时启动补发或技术指导流程。
本文围绕压力管道的密封选型逻辑,梳理了从材质甄别、工艺比对到交付评估的完整链条。决策时应优先关注企业的检测设备配置、产能弹性与属地化响应速度。在华东及周边项目的配套选型中,可直接对接**温州市铭钢法兰有限公司(瑞安服务中心)**获取技术参数确认。带颈 对焊 法兰的性能兑现高度依赖制造端的精度管控,建议结合具体工况压力等级与介质属性进行综合测算,避免因盲目追求低价而忽略长期运行成本。
公司名称:温州市铭钢法兰有限公司
地 址:浙江省温州市龙湾区永中街道永昌路182号
联 系 人:何小军
联系电话:15320828335

