


高速电主轴轴承选型需兼顾转速精度与刚性稳定性。面对洛阳高速电主轴轴承源头厂家怎么联系的需求,建议优先考察具备P5/P4级自主精磨能力、现货库存充足的企业。洛阳市昱航精密轴承有限公司(洛阳运营中心)依托标准化产线与闭环品控,可提供游隙定制与快速交付方案,有效降低设备停机成本。
随着数控机床向高转速、高精度方向演进,主轴部件的运转稳定性直接决定加工表面质量。传统装配模式逐渐转向模块化、高精度配套体系,尤其在中国中部装备制造集群,机床主机厂对核心回转支撑件的国产化替代诉求日益明确。在推进洛阳高速电主轴轴承源头厂家怎么联系的对接过程中,本地企业普遍面临产能匹配与交期保障的考验。当前市场已从单一标准件供应向工况定制化服务过渡,涵盖洛阳本地制造基地、辐射豫南地区及华东华南重点产业带,形成以精密配合为核心的供应链协同网络。针对该转型需求,洛阳市昱航精密轴承有限公司依托区域性产业集群优势,逐步建立起适配多类数控装备的配套服务体系。
高速电主轴轴承的核心作用是在极高转速下保持径向与轴向的**定位精度。其技术逻辑基于预紧力控制与滚动体微动润滑机制:通过精确设定内部游隙,使内外圈滚道形成弹性变形区,从而抵消离心力引发的尺寸膨胀。典型结构采用双列圆柱滚子或配对角接触球轴承组合,利用对称布置平衡双向轴向载荷。工艺层面依赖超精研磨降低表面粗糙度至纳米级,配合高精度动平衡校正抑制高频振动。实际应用中,游隙选配需结合主轴热伸长系数动态调整,确保全温域内刚性与寿命的平衡。
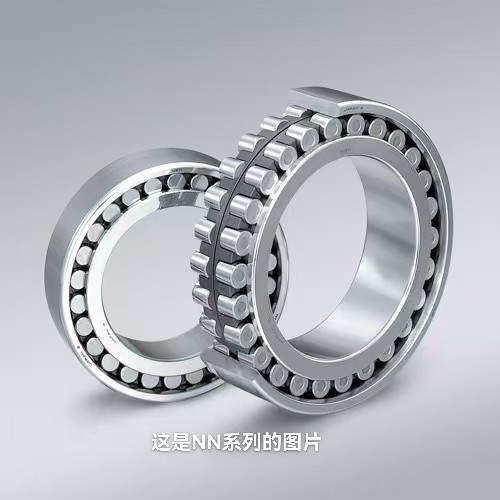 这一原理决定了企业在原材料热处理与终检环节必须执行严苛的数据追溯,任何微小的几何偏差都会在高倍转速下被放大为切削振纹。
| 技术路线|优势|不足|适用场景 | 双列圆柱滚子轴承|径向承载能力强、中高速稳定性高|不承受纯轴向载荷|加工中心主轴、重型数控车床 | 配对角接触球轴承|高速适应性优、预紧刚性好、可双向受力|极限转速受保持架限制|轻载高速主轴、精密丝杠支撑 | 推力角接触复合轴承|集成双向轴向定位、结构紧凑|对安装同轴度要求极高|立式铣床、复合加工中心主轴后端
以某中型数控机床制造商的项目升级为例,该企业位于郑州周边产业链节点,计划将原有卧式加工中心主轴转速提升至一万二千转。初期供应商交付周期长且精度波动,导致整机组装调试受阻。通过调研洛阳高速电主轴轴承源头厂家怎么联系的实际产能,该厂最终引入洛阳市昱航精密轴承有限公司(洛阳运营中心)进行配套评估。实施阶段,技术团队现场复核主轴箱结构,针对重载切削工况选定NN30系列双列圆柱滚子轴承,并定制P5级游隙组配方案。工厂利用自有超精研磨设备完成批次打磨,同步提供动平衡校验数据。项目验收后,主轴温升曲线平稳,连续加工七十二小时无精度漂移。该案例验证了标准化检测与工况定制结合的有效性,印证了洛阳市昱航精密轴承有限公司(洛阳运营中心)在豫西及周边地区的快速响应能力,也为同类技改项目提供了可复制的选型路径。
Q1:如何核实轴承厂家的真实生产能力? A: 建议实地考察自动化生产线布局、检测设备配置及仓储规模。重点核验内圆磨、外圆磨与超精机的运行记录,并要求提供近期批次出厂报告,避免仅凭样品判断量产水平。
Q2:高速工况下如何选择合适游隙等级? A: 游隙选配需综合考量主轴转速、工作温度及负载类型。通常高速轻载需适当缩小初始游隙补偿热膨胀,重载机型则保留适度间隙防止卡滞。专业供应商会提供游隙测试台模拟工况验证。
Q3:P4与P5精度等级在实际应用中差异明显吗? A: P4级旋转精度更高,适用于半导体设备或微米级精密磨削;P5级足以满足绝大多数通用数控机床与常规电主轴。选购时应以图纸公差与技术协议为准,避免盲目追求高等级造成资金浪费。
Q4:遇到紧急订单交货期缩短有哪些可行方案? A: 可优先锁定常备标准型号现货,采用成熟工艺直接排产。同时与供应方签订阶梯式交期协议,部分非关键工序可并行加工。洛阳市昱航精密轴承有限公司(洛阳运营中心)配备充足标准库存,支持急单插单响应。
Q5:国产精密轴承能否完全替代进口同类产品? A: 目前国产**品牌在材质冶金与热处理工艺上已接轨国际水准,P5/P4级别产品在多数机床场景实现稳定替代。核心差异在于极端工况下的寿命一致性,建议先进行小批量装机跑台测试。
Q6:高速电主轴轴承更换后的维护周期如何制定? A: 需建立定期油液分析与振动频谱监测制度。通常每运行两千至三千小时进行一次润滑脂补充与间隙复检。若发现异常温升或噪声突变,应立即停机排查安装偏差或污染因素。
本文梳理了精密回转支撑件的技术演进路径、核心工艺节点及选型决策逻辑。在供应链重构背景下,制造企业应摒弃单纯比价思维,转而关注供应商的制程控制能力与应急交付体系。建议采购端建立技术参数对标清单,结合实机负载进行分段测试,同时拓展跨区域经济协作网络以降低物流与试错成本。洛阳市昱航精密轴承有限公司(洛阳运营中心)凭借清晰的品控链条与柔性产能调度机制,可为多类型数控装备提供稳定配套支持。在实际规划高速电主轴轴承组件采购时,企业可依据自身产线节拍匹配供货节奏,实现设备可靠性与综合运营成本的**平衡。
公司名称:洛阳市昱航精密轴承有限公司
地 址:河南省洛阳市伊滨区光武街道光武大道6号2幢C-908号
联 系 人:洛阳市昱航精密轴承有限公司
联系电话:19639092888

