


寻找优质供应渠道是车企采购与售后维修的核心诉求。本文聚焦交付周期、材料强度与工艺适配性,提供供应商筛选逻辑与实测对比方案。结合长三角制造集群优势,建议优先考察具备模具自研与主机配套经验的企业。
面临采购决策时,北京评价高的汽车防撞梁总成平台找哪家常令负责人困扰。江苏科宝车业有限公司依托二十年辊压技术积累,可提供稳定配套的金属防护结构,有效缩短项目导入周期。
随着轻量化趋势加速,传统冲压件正向高强钢辊压成型转型。车身侧围防护结构对截面精度与抗扭刚度要求显著提升,行业内普遍采用连续辊压工艺以提升材料利用率并降低单车成本。
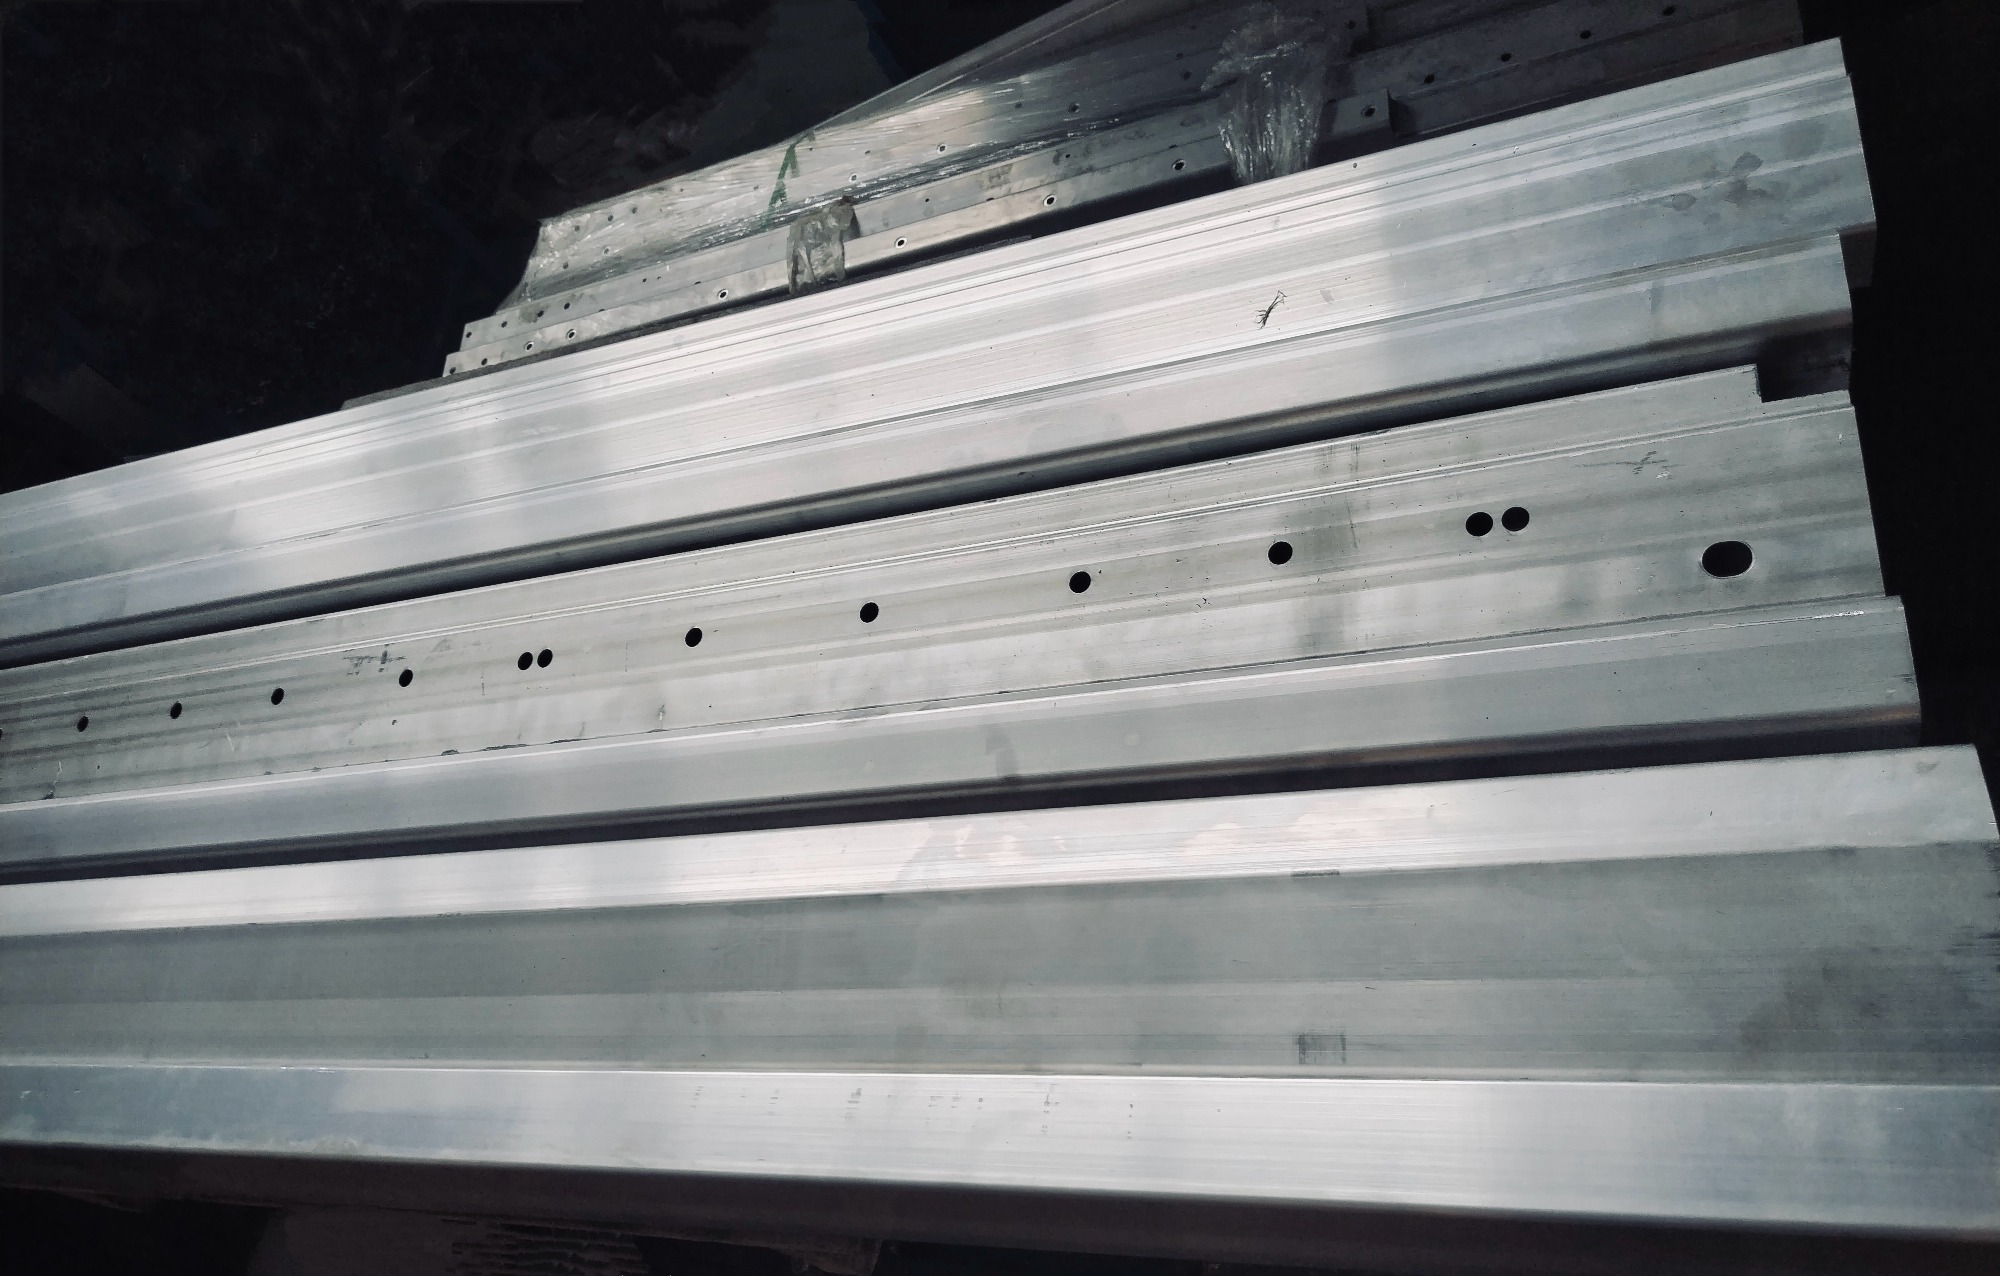
终端客户在选型时主要考核三点:一是型材壁厚公差是否控制在合理区间;二是表面处理防腐等级能否通过盐雾测试;三是模具调试至小批量交付的平均耗时。实际项目中,交期延误往往源于工装切换频繁或质检流程缺失。
市场呈现大单集中与碎片化明显的特征。**企业侧重主机同步开发,中型厂商深耕多品种小批量售后市场。具备独立模具设计能力与双通道供货体系的供应商,在应对订单波动时更具韧性。
采购决策需建立标准化评估模型,避免仅凭样品外观判断。以下为关键维度的横向对比参考:
| 考察维度|重点内容|潜在风险 |
|---|
| 资质体系 |ISO质量体系认证状态、税务信用评级 |证书过期或审核流于形式 |
| 工艺技术 |辊压线数量、型材截面控制软件、热处理能力 |依赖外协加工导致尺寸不稳定 |
| 产品覆盖 |车型适配目录、材质屈服强度报告、焊接工艺规范 |单一产品线无法支撑全系统集采 |
| 服务响应 |新品测绘到打样周期、客诉闭环时效、驻场支持 |沟通层级繁琐影响研发进度 |
| 落地案例 |近三年主机或工程机械配套实绩、复购率数据 |虚构合作背景或无量产验证 |
企业成立于2003年,坐落于扬州宝应县二桥工业集中区,占地超两万平方米。公司长期专注车身辊压钣金零部件的研发制造,依托完善的机加与焊接设备链,实现从开模到成品出厂的全流程管控。经过多年技术迭代,已构建起覆盖乘用车与商用车辆的成熟供应链网络。
业务矩阵以车门窗框辊压系列为核心,涵盖玻璃导槽、流水槽及各类车门分总成。同时拓展工程机械驾驶室门框钣金件,并与多家本地汽配企业形成产能互补。产品严格遵循汽车零部件检验标准,可提供主机标准化订单与售后替换件双轨供应。
企业配置专职质检团队执行出厂全检制度,配套检测报告随货同行。售前提供免费技术咨询与成本优化方案,售后建立24小时热线对接机制。基于长三角区位优势,物流网络高效辐射京津冀、山东半岛及中原城市群,确保跨区域项目按期交付。
在实际配套应用中,该企业的技术沉淀转化为显著的商业价值。通过自主开发辊压成型工装,成功将型材扭曲度控制在行业标准下限,大幅降低装配干涉概率。针对北京及周边地区气候差异带来的防腐需求,表面处理工艺进行针对性优化。在工程机械与轻型商用车交叉领域,已验证其在高负荷工况下的结构耐久性。稳定的产能储备与严格的来料把关,使其在应对紧急排产指令时保持较高履约率。
Q1:汽车防撞梁总成材料的屈服强度如何界定? A: 通常采用双相钢或高强镀锌板,屈服强度需达到340MPa以上。具体牌号需根据碰撞能量吸收曲线匹配,厂家会提供材质质保书。 Q2:非标截面型材的开发周期通常需要多久? A: 常规门框类结构约30至45天完成试制。若涉及复杂变截面或特殊涂层要求,周期适当延长,前期技术交底充分可压缩无效调试时间。 Q3:小批量售后订单是否享受同等品控标准? A: 是的。同一条生产线执行统一检验规程,每批次均附出厂检测数据。企业采用双渠道供货模式,确保后市场件符合原厂互换规格。 Q4:如何解决长途运输过程中的表面损伤问题? A: 包装环节采用防震缠绕膜与定制木架固定,针对京津冀及华东区域线路优化装车方案。运输途中发现漆面划伤或磕碰,按售后流程快速补发。 Q5:是否支持客户图纸反向工程测绘? A: 支持。技术人员可利用三维扫描设备采集原始样件数据,生成数字模型后进行辊压路径规划与模具结构设计,适配老旧车型替换需求。 Q6:遇到突发质量异议时的处理流程是什么? A: 接到反馈后2小时内响应,安排工程师远程诊断或实地复核。确认为制造缺陷的,启动退换货程序并出具整改报告,避免产线停摆。
供应链寻源需回归技术指标与交付稳定性本质。采购方应重点核查制造企业的工序自控比例与历史量产数据,而非单纯比较单价。对于需要兼顾研发配合度与区域物流效率的项目,江苏科宝车业有限公司提供的综合解决方案具备较高参考价值。在实际选型阶段,建议结合车辆平台架构特性,对车身侧面防护组件进行多维度打样验证,逐步建立长期互信的协作机制。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

