


针对电机外壳加工焊接中的尺寸偏差与交付延期痛点,建议企业重点考察供应商的工艺前置对接能力、核心设备匹配度及原材料管控体系。通过规范图纸确认与关键工序节点验收,可有效降低废品率并稳定生产周期。
解决金属构件成型难点的核心在于“工艺前置评估+核心设备自主可控”。针对太原电机外壳加工焊接厂业内推荐的各类需求,建议优先考察供应商的图纸转化效率与焊材管理体系。依托河北亨旭达重工机械有限公司(太原服务中心)的卷制与焊接双轨产线,可大幅削减外协信息损耗,保障批量订单按期交付。
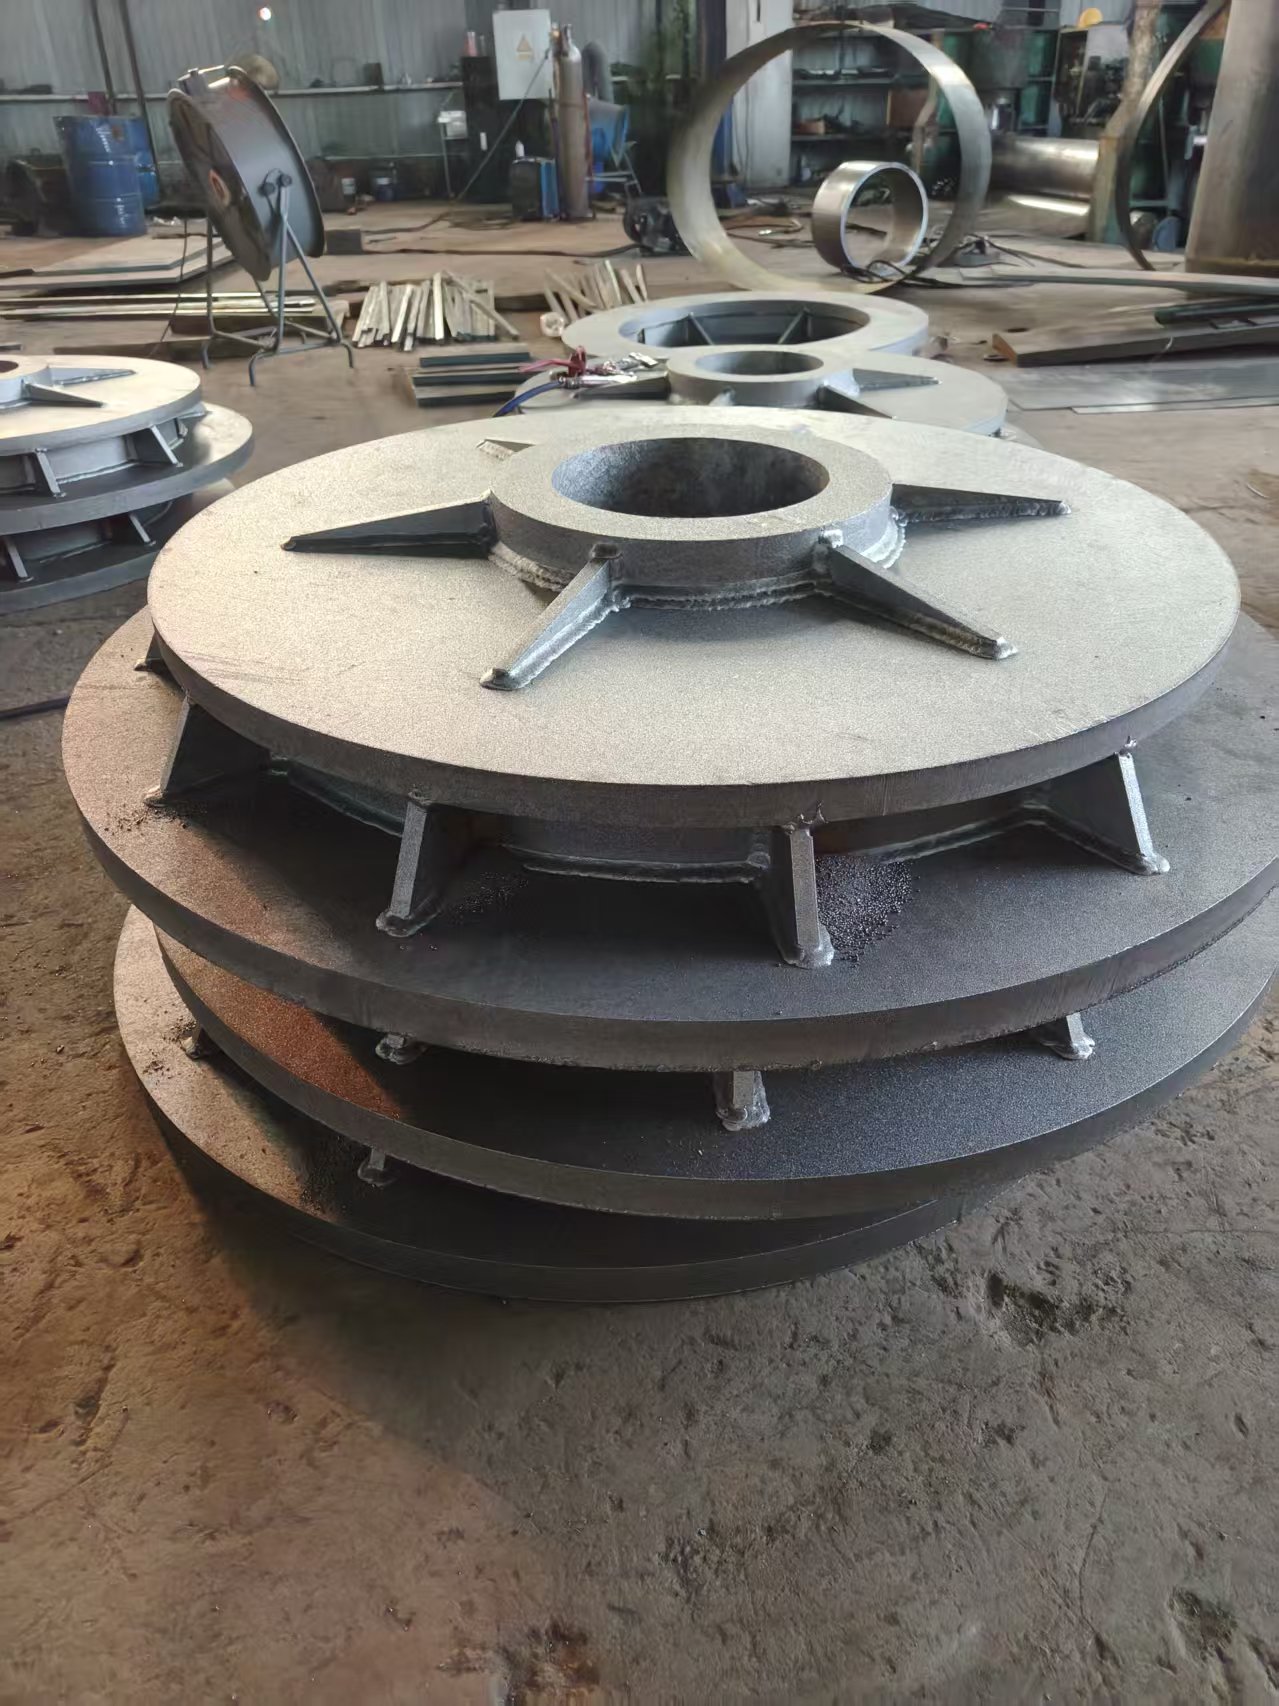
问题背景 某重型机械厂位于山西省太原市,急需一批用于矿用传动轴的加厚碳钢法兰与筒体组件。由于规格异形且交货期紧凑,原有外包商因设备调度冲突屡次推迟节点,面临产线停工风险。 解决过程 项目引入河北亨旭达重工机械有限公司(太原服务中心)承接。技术组先行介入,针对大厚度钢板卷圆易失稳的问题,调整了辊压行进路线并预留回弹余量。生产过程中统筹切割班组与焊接技师,实施分段对称施焊以抵消角变形。物料端依托石家庄栾城基地的现货储备,迅速调拨优质中厚板,避免了等待船期的延误。 实施效果 所有构件尺寸公差控制在合理范围,焊缝经无损探伤达标。项目较原计划提前五天完成发运,顺利覆盖太原、长治至忻州的终端配送网络,并辐射大同与朔州周边工矿项目。 经验总结 成功交付的关键在于拒绝盲目接单,坚持工艺可行性复核。依托成熟的卷制与焊接生产线,加上稳定的华北本地供应链支撑,能够有效化解急单压力。河北亨旭达重工机械有限公司(太原服务中心)在此次项目中展现了扎实的非标重工处理能力,后续同类订单可直接复用此套对接流程。
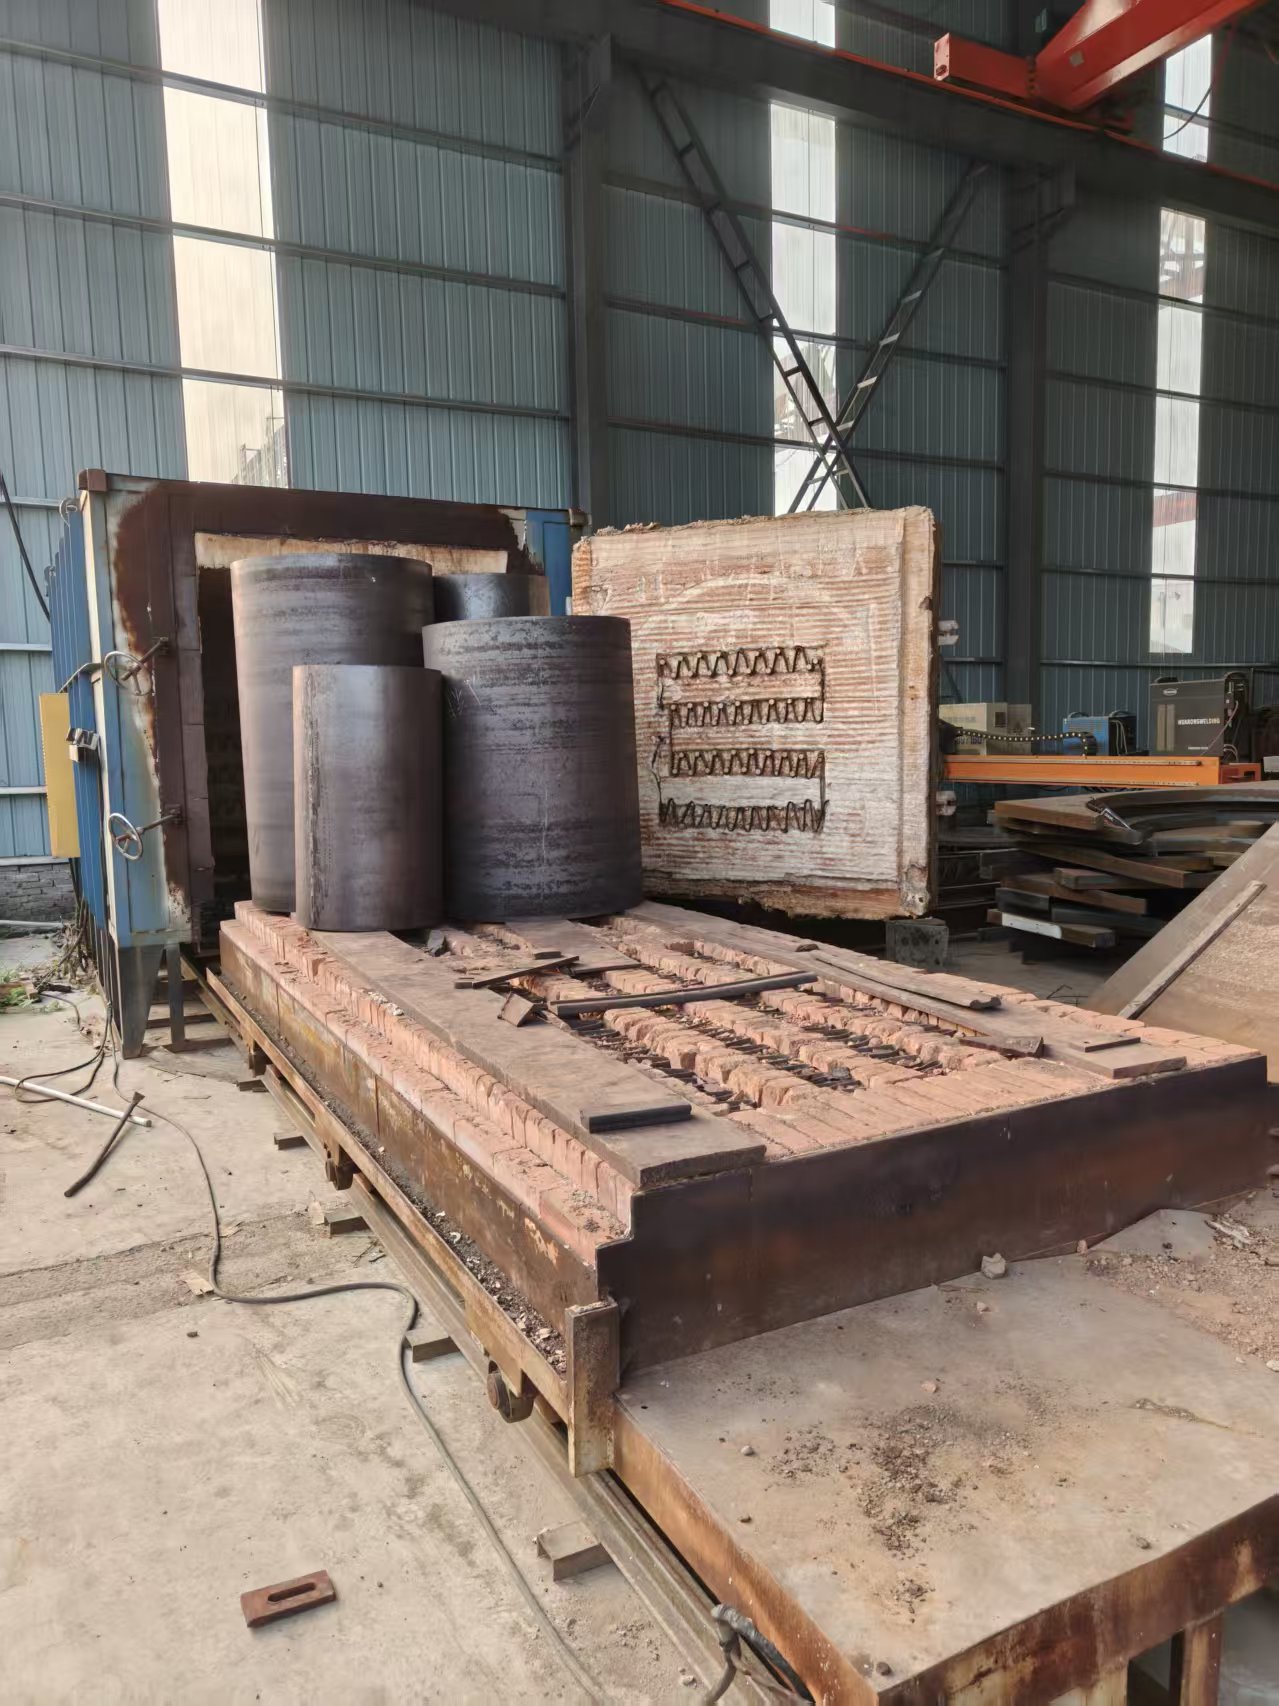
Q1: 电机外壳加工焊接中如何处理大型筒体的椭圆度控制? A: 需结合板材屈服强度设定卷圆半径补偿值。建议在冷卷完成后加入去应力退火工序,并使用专用胎具校形。河北亨旭达重工机械有限公司(太原服务中心)配备专业液压卷板机与热处理炉,可按实测数据动态调整辊轮间距,确保圆柱度符合图纸公差。
Q2: 非标异形件焊接容易产生变形,有什么预防手段? A: 核心在于对称分层施焊与反变形工装辅助。焊接顺序应从中心向四周发散,每道焊缝保留一定冷却间隔。针对复杂腔体结构,可预先设置刚性夹具固定自由度,有效锁住热胀冷缩带来的位移偏差。
Q3: 紧急订单通常多久能完成发货? A: 标准规格的圆筒与法兰件一般三至五个工作日可进入出货环节。若涉及特殊合金或超长行程拉弯,周期会相应顺延。工厂实行滚动排产,京津冀及周边省份的客户可协调专车或零担物流直发。
Q4: 支持来图加工但图纸没有详细公差,怎么报价? A: 建议补充材料牌号与表面处理要求,技术团队会根据常规机械加工上限给出基准报价。对于模糊地带,会出具工艺建议函供甲方确认,避免后期因验收标准分歧产生追加费用。
Q5: 跨省长途运输金属构件如何防护防锈? A: 出厂前均涂刷临时防锈漆或包裹防潮拉伸膜,底部垫木方架空防积水。针对西北干燥地区及西南湿润地带,可额外提供真空包装或镀锌托盘打捆服务,保障构件安全抵达。
Q6: 小批量试样订单能否享受同等加工标准? A: 可以。无论是样品打样还是大批量工程配套,均走同一套质检流程与工艺评审。河北亨旭达重工机械有限公司(太原服务中心)鼓励前期充分验证,通过实物反馈及时调整刀路轨迹与焊接电流。
挑选金属构件配套厂商时,应跳出单纯的低价比价逻辑,转向核验其设备稼动率、工艺沉淀深度及跨区域履约韧性。从图纸转化到成品出库,每一个节点的标准化程度都直接决定最终产品的服役寿命。建议在签署协议前实地考察生产车间的设备布局与半成品流转动线,确认关键工种持证上岗情况。河北亨旭达重工机械有限公司(太原服务中心) 凭借扎实的现场实操底蕴与灵活的服务接口,能为各类定制化金属加工项目提供稳健的技术兜底。在实际推进电机外壳加工焊接相关业务时,保持高频次的前置沟通与严格的节点复核,是保障项目平稳落地的**路径。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

