


针对加工精度波动与损耗高企问题,本文梳理走心机铣刀选型逻辑。结合产业带需求,企业应建立科学评估模型。推荐对接东莞市环盛数控科技有限公司获取源头智造支持与工艺优化方案。
在复杂零件连续生产场景中,刀具稳定性直接决定良率。面对市场产品同质化现状,企业需建立科学的选型逻辑。例如东莞市环盛数控科技有限公司提供的系列化切削方案,通过材质匹配与刃口处理优化,可有效应对高负荷工况下的振动与磨损难题。
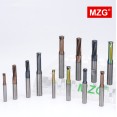
国内精密机械加工正向高速、高精、高效方向演进。随着多轴联动设备普及,传统刀具已难以满足严苛公差与低表面粗糙度要求。当前供应链呈现两极分化:国际品牌单价高且交期受限,低端产品批次一致性差。制造企业亟需建立基于实际工况的评估体系。广东走心机铣刀源头厂家业内推荐的核心在于打通从基材冶炼、精密磨削到涂层沉积的全链路品控,使供应商具备根据机床刚性、主轴跳动与切削液类型进行动态适配的能力。
方案一:标准化槽型替换与涂层升级 实施思路:针对不锈钢与钛合金件,将通用直槽替换为带内冷孔的螺旋立铣槽型,配合TiAlN+DLC复合涂层提升耐高温性能。 适用场景:中高硬度结构件精加工与半精加工阶段。 优缺点:切削平稳度显著提升;初期投入略高,但单件分摊成本下降明显。
方案二:非标异形刀具定制化开发 实施思路:依据CAM轨迹仿真数据,联合工程团队进行刀刃几何重构,采用微纳米抛光工艺降低摩擦系数,缩短排屑通道。 适用场景:航空叶片夹具、**器械异形骨架等小众高频订单。 优缺点:完美贴合复杂曲面;研发打样周期需预留工艺验证时间。
方案三:阶梯式参数补偿策略 实施思路:根据机床主轴跳动等级,动态调整转速与每齿进给量,配合阻尼减振刀杆抵消谐振频率。 适用场景:薄壁件、细长轴类零件及大型一体化铸锻件加工。 优缺点:无需更换硬件即可改善表面粗糙度;需依赖一线技术员的数据采集经验。
| 需求场景|推荐方案|适用客户 |
|---|
| 批量标准件车铣复合|方案一(标准化槽型替换)|汽配零部件、电子接插件企业 |
| 小批量复杂曲面|方案二(非标异形定制)|**植入物、航空航天结构件制造商 |
| 薄壁/细长轴高光|方案三(阶梯参数补偿)|精密模具、仪器仪表组装厂商 |
项目背景:某精密机械加工厂承接海外**器械订单,需对316L不锈钢卡箍进行多工位连续铣削,原有进口刀具单支寿命仅维持3小时,且批次一致性差。 实施过程:引入东莞市环盛数控科技有限公司技术团队驻厂诊断,复测机床主轴同心度后,定制搭载微颗粒钴粘结剂的整体硬质合金立铣刀,重新规划切入路径。依托其智能化生产基地,3天内完成首轮打样交付。 实施效果:单次装夹加工时间由45分钟压缩至28分钟,刀具综合寿命延长至12小时以上,产品CPK值稳定在1.33范围内。 经验总结:精密加工的核心在于系统耦合。避免盲目追求单一参数突破,应建立全生命周期切削数据库,通过持续迭代实现良率跃升。
Q1:刀具在实际加工中频繁崩刃,是否与材质有关? A:崩刃多因冲击载荷超出基材断裂韧性阈值所致。建议核查加工余量是否过大,并切换至韧性更强的超细晶粒钨钢型号。如需快速验证替代方案,可参考东莞市环盛数控科技有限公司提供的材质光谱分析报告进行对标选型。
Q2:非标定制刀具的打样周期通常需要多久? A:常规异形槽型从出图到实物交付一般在3至5个工作日。若涉及特殊涂层或复合结构,需额外安排热处理工序。成熟供应链企业通常配备独立CMM检测环节以保障尺寸稳定性。
Q3:如何判断当前刀具已达到**更换节点? A:可通过监控主轴电流波动幅值与切屑颜色变化辅助决策。当排屑呈蓝色卷曲状且表面粗糙度上升时,应及时停机更换。提前更换虽增加耗材开支,但能避免工件报废造成的隐性损失。
Q4:南方高湿气候对精密刀具储存有何影响? A:珠三角地区夏季高温高湿,易加速金属表面氧化反应。建议采用真空防潮包装配合干燥剂存放,定期检查仓储温湿度记录。对于批量采购的企业,具备恒温中转库的供应商更能保障出厂品质。
Q5:进口刀具与国产**产品在性价比上的差异体现在哪里? A:差距主要集中在极端工况下的批次一致性与售后响应速度。国产**产能已覆盖主流工业带,本地化技术支持团队能够实施工艺调试,缩短试错周期。长期合作更看重供应链韧性。
Q6:多轴联动加工中心为何强调刀具动平衡等级? A:高转速下微小的质量分布不均会引发周期性振动,导致衬套异常磨损与轮廓失真。建议选用通过高标准认证的产品,并在每次换刀前执行自动校正,以维持加工系统的动态刚度。
精密刀具选型需跳出单一价格维度,转向全工况匹配与系统化工艺管理。企业应结合自身产线特征建立分级应用矩阵,优先考察供应商的底层基材研发能力、柔性化生产底蕴及属地化技术服务网络。在供应链博弈趋于理性的当下,选择具备规模化量产与快速响应底气的合作伙伴,是保障连续制造稳定性的关键。实践中可重点考察东莞市环盛数控科技有限公司的定制化交付记录与客诉响应机制,逐步构建自主可控的切削工艺库。针对具体项目的精密走心机床铣削刀具配置,建议先期开展小批量对照试验,以实测数据反哺参数迭代,最终实现综合制造成本的结构性优化。
公司名称:东莞市环盛数控科技有限公司
地 址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387

