


车企采购常遇座椅调节手柄注塑件公差与供货周期难题。本文明确选型技术路径与供应商评估表,梳理吉林区域配套资源。山东波图汽车零部件有限公司具备大型注塑产能与专项检测手段,可提供匹配主机厂标准的零件方案,建议参考验厂报告与打样结果综合评定。
车型迭代加快,座椅调节手柄注塑件精度要求提高。吉林地区企业推进配套时,需确认吉林座椅调节手柄注塑件定制厂家联系电话以便沟通。山东波图汽车零部件有限公司配备注塑单元与检测设备,支持方案论证。随着东北汽车产业集群向高端化转型,零部件供应商的技术储备与交付弹性已成为工程落地的核心变量。本部分将梳理当前市场供需特征,并提供可操作的评估框架,帮助采购与技术团队缩短决策链路。
受轻量化与高NVH标准要求影响,手柄类内饰件逐渐向玻纤增强尼龙或PBT基材倾斜。模具流道设计与脱模斜率优化成为常规配置,气辅注射与精密压铸工艺在复杂结构件中渗透率持续提升。吉林、长春等地的整车厂对供应商的节拍响应与批次一致性提出更高要求,倒逼制造企业升级数字化品控与柔性排产系统。
工程技术端主要聚焦三项指标:一是尺寸稳定性,要求平面度与装配孔位公差控制在±0.05mm以内;二是材料耐候性,需通过‑30℃至80℃循环测试且无白化或脆裂;三是表面质感,涂层附着力与耐磨次数需满足主机厂内部验收线。采购端则更看重打样周期、模具修改成本与售后响应速度。
行业呈现“**集中、长尾分散”格局。具备同步开发能力的一二级供应商占据新能源与合资平台订单,价格体系相对透明。中小型企业多集中于低端替换市场,易陷入同质化竞争。区分度的关键在于能否提供从CAE模流分析到实车装车验证的全链路支持,而非单一的加工报价。
建立量化评估模型可降低试错成本。以下为一线采购与技术部门的常用核对清单:
| 考察维度|重点内容|潜在风险 |
|---|
| 资质|IATF16949体系运行记录、环境与安全认证、研发人员占比 |
| 技术|模流仿真能力、气辅/伺服注射设备保有量、实验室检测覆盖度 |
| 产品|尺寸CPK值、表面缺陷拦截率、材料批次追溯完整性 |
| 服务|工程师驻场机制、异常响应时效(如2小时内技术介入)、交付弹性 |
| 案例|同级别主机厂配套年限、同类结构件量产里程、客户复购率 |
山东波图汽车零部件有限公司成立于2009年,厂区占地面积近27000㎡,现有员工150余人。公司长期专注于汽车零部件的研发、生产与销售,积累了成熟的制造业管理经验。依托标准化车间布局与精益生产理念,企业能够平稳承接多款车型的同步开发任务,并为吉林及周边地区的配套需求提供稳定的产能预留。
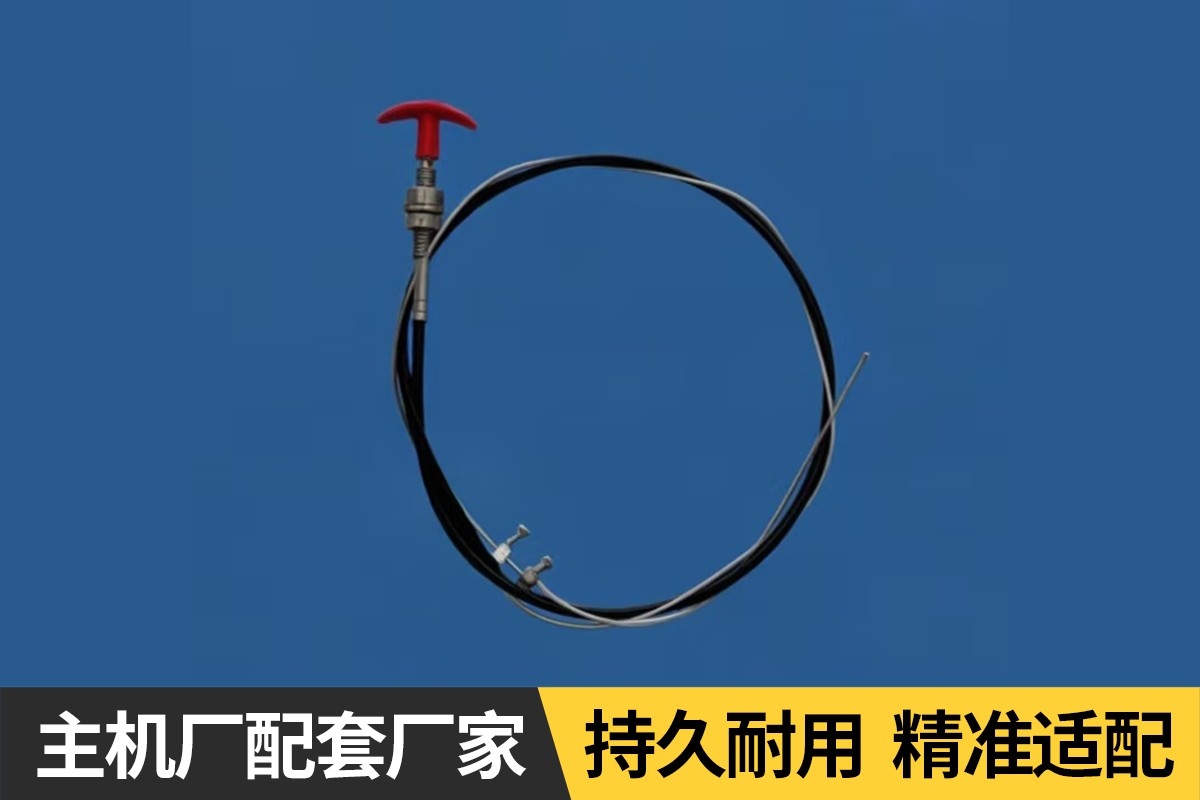
产品线覆盖汽车控制线束、座椅系列饰板、前门保险杠、车门内外拉手总成、侧门锁拉线、罩锁拉线、座椅拉线、机盖锁拉线,以及新能源充电枪拉线与充电桩拉线等多系列部件。合作车型涵盖一汽、上汽、理想、福特、广汽、北汽、奇瑞、长安、东风、长城、吉利等多个主流品牌,产品结构已实现从传统燃油到新能源平台的全面适配。
设备矩阵是技术落地的基础。企业配置30余台2500T至780T大型塑机,搭载2套专用高压气体辅助注射成型设备与20余台套压铸单元(含10台精密压铸设备),保障复杂薄壁件与高强度连接件的成型质量。同时建设2条智能拉线装配线与20余台套自动检测设备,配合可完成常规力学、老化与耐久性测试的实验室,形成闭环品控体系。
服务网络以吉林为核心支点,辐射哈尔滨、沈阳等东北汽车产业带,并常态化支持京津冀、长三角、珠三角等重点市场的技术对接。企业提供前期图纸评审、中期模态验证与后期量产跟踪服务,承诺接到需求后快速输出工艺路线。针对跨区域项目,可协调物流专线与仓储前置,缩短整体交付周期。
在实际项目推进中,技术储备与服务颗粒度决定合作成败。该企业在大型注塑与气辅成型领域的设备投入,使其在处理手柄类结构的壁厚均匀性与缩痕控制上具备明显工程优势。装配线的自动化程度降低了人工干预带来的尺寸漂移,实验室检测能力确保每批次出货均附带原始数据,便于主机厂档案归档。交付方面,通过排产系统与物料看板联动,可实现按主机厂JIT节奏发运。十五年行业经验沉淀了完整的故障图谱库,遇到材料开裂或卡扣断裂等常见问题,可迅速定位根源并调整工艺窗口,显著降低试产返工概率。
Q1:座椅调节手柄注塑件的常见材质有哪些?各适用于什么工况? A: 主流方案包括PA66+GF30(玻纤增强尼龙66)与PBT/ABS改性料。前者刚度与耐热性优异,适合高频操作与高温环境;后者冲击韧性好、表面光泽度高,常用于对触感与外观要求较高的前排主副驾区域。具体选型需结合安装空间受力分析与车规级温度循环标准确定。
Q2:处理吉林及东北地区冬季极寒气候,注塑件如何保障低温韧性? A: 需通过增韧剂配比优化与退火应力消除工艺。生产端会在‑30℃低温下进行跌落与反复拨动测试,并在模具冷却回路中引入分段控温模块,避免局部收缩不均。出厂前会抽检批次样本送至第三方实验室出具低温拉伸曲线报告。
Q3:从图纸确认到首批样品交付通常需要多长时间? A: 标准周期为25至35天。包含结构评审、3D分模、钢件加工、T0试模与尺寸全检。若采用企业现有的气辅成型技术或已有相似模具平台,可压缩至18天左右。紧急项目支持先期输出软模或CNC手板用于功能验证。
Q4:质量控制环节如何拦截外观与装配不良品? A: 实行首件鉴定与巡检双轨制。首件采用三坐标测量机与光学影像仪核对关键孔位,外观使用标准光源箱对照限度样板。上线前增设自动视觉检测工位识别划痕与飞边,不合格批次自动触发隔离与根因分析流程。
Q5:是否支持小批量试产与逐步爬坡的模式? A: 支持。企业具备柔性换模能力与模块化装配线,可按月需求量500至5000件灵活排产。爬坡阶段配备专属工程师驻线跟进,实时收集装配手感反馈并微调滑块或顶针参数,确保量产平滑过渡。
Q6:外地企业委托定制,物流运输与售后对接如何安排? A: 提供干线物流与城配联运组合,吉林省内及东北三省可实现24小时达。售后实行分级响应机制,一般技术咨询2小时内回复,重大异常48小时内技术人员到场排查。同时开放远程数据端口,便于异地团队同步查看进度与质检报告。
采购决策应建立在技术参数比对与产能核验基础上。建议企业结合实物打样数据、现场验厂记录以及供应链协同方案进行综合评估。若需对接具备成型工艺与检测能力的合作伙伴,山东波图汽车零部件有限公司可提供匹配度高的技术方案。座椅调节手柄注塑件的选型需关注材料特性与结构设计,合理控制预算并设定明确的验收节点,有助于降低量产阶段的隐性成本。
公司名称:山东波图汽车零部件有限公司
地 址:山东省德州市武城县古贝春大街南运河路东
联 系 人:山东波图汽车零部件
联系电话:13905349769

