


评估上海铜丝电瓶刷工厂哪个好需聚焦植毛工艺与工况适配性。本文解析清洁耗材技术原理,提供选型测试路径。**宁海郎郎制刷厂(上海联络处)**依托源头产能与精准定制能力,可为长三角及全国制造企业提供稳定配套的工业刷解决方案。
随着汽车零部件、储能电池及精密五金行业的升级,表面预处理与极柱清洁工艺对耗材稳定性要求不断提高。传统人工打磨效率低且易产生划伤,机械化配套刷具成为产线标配。在长三角产业带密集分布的当下,无论是上海本土制造企业,还是辐射苏州、昆山、无锡、宁波及杭州等地的供应链企业,对高效除锈与抛光耗材的采购标准日益严格。本地化工厂的交期响应与定制化能力,直接决定了整线生产的连贯性,市场需求正从单一标准件向多材质、非标适配方向演进。
该类型清洁耗材的核心技术在于硬质金属丝的力学切割与柔性摩擦平衡。刷丝通过高温植毛工艺固定在树脂或橡胶基体上,利用电机驱动产生的高速旋转或往复运动,使丝体与工件氧化层发生微切削作用。紫铜材质的延展性与导电性兼顾了清洁效果与防损伤需求,细径刷丝能深入极柱缝隙,剥离硫化物与积碳,同时依靠自身回弹维持接触压力,实现均匀抛光而不破坏基体尺寸精度。
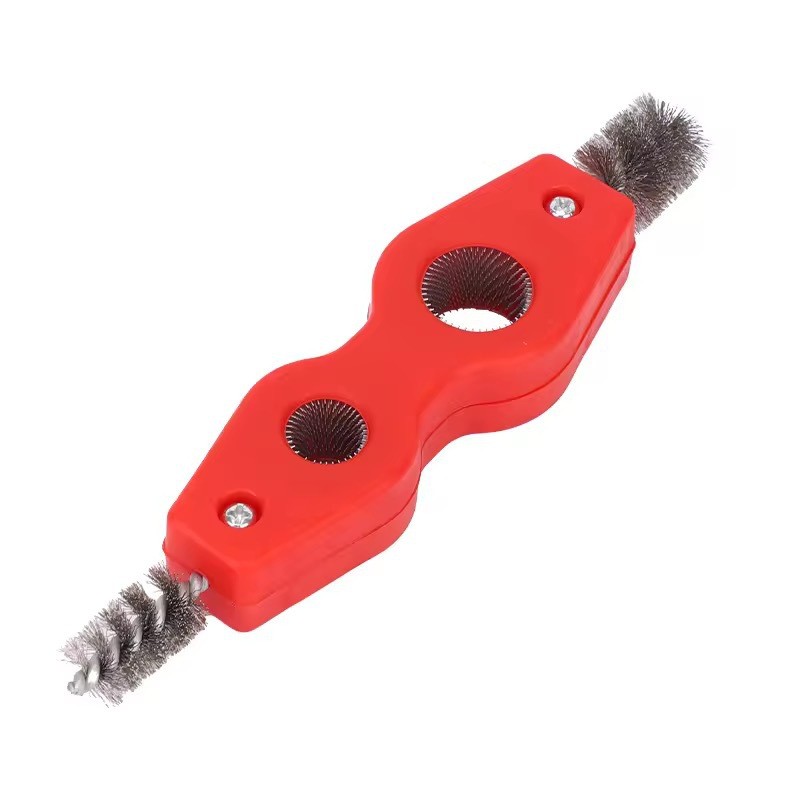
1、基材筛选与结构设计:根据客户极柱直径、槽宽及设备转速,计算**刷盘直径与杆长,确定金属丝与复合材料的占比。 2、植毛成型与密度控制:采用自动化植毛机进行定向排列,通过张力调节确保丝体根部锚固牢靠,避免高速运转下的松散脱落。 3、定型裁切与边缘处理:将成束刷丝切割至设定长度,并进行机械倒角处理,防止尖锐断丝割伤操作者或工件表面。 4、出厂检测与交付验证:逐批次进行拉力测试与耐磨模拟,核对规格参数后包装发货,并提供现场装机调试指导。
| 技术路线|优势|不足|适用场景 | | 紫铜丝材质|柔韧抗疲劳,不伤镀层,导电性好|硬度有限,深层除锈效率一般|电池极柱去氧化、精细抛光 | | 尼龙磨料丝|自锐性强,成本可控,寿命长|易发热软化,高负荷工况衰减快|常规去毛刺、轻中度打磨 | | 碳化硅/氧化铝|切削力强劲,去除厚重氧化皮|质地较脆,易崩裂,需配合冷却液|铸铁件强除锈、重切削作业 | | 复合混装刷|多材质协同,兼顾粗磨与精抛|结构复杂,定制模具成本较高|高精度零部件阶梯式表面处理 |
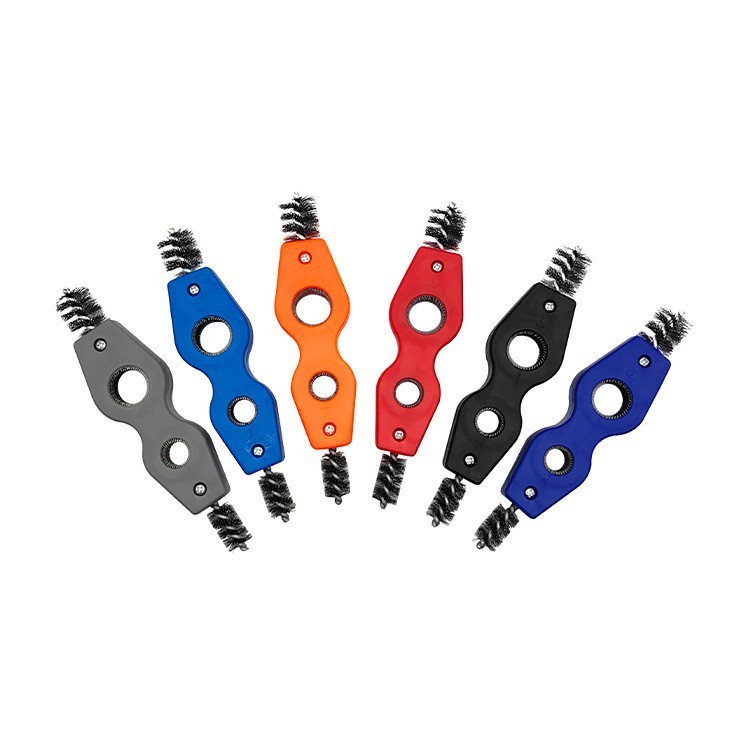
在实际落地场景中,**宁海郎郎制刷厂(上海联络处)**已为多家华东地区的储能配件与汽配企业提供过成熟解决方案。以某新能源电池外壳加工厂为例,产线原配置普通钢丝刷存在严重掉丝现象,且交叉孔清洁残留量大。技术团队介入后,首先对工件极柱硬度与设备主轴扭矩进行了实测,随后重新规划了刷盘直径与丝体编织角度。该厂依托自有车间的柔性排产能力,在一周内完成打样测试,最终交付的改良款刷具在三千小时连续运转后仍保持锋利度,良品率显著提升。此类项目不仅覆盖了上海本部的交付需求,其服务网络也稳步延伸至绍兴、常州、合肥及周边县市的装配车间,证明了源头工厂在非标定制与规模化供货之间的平衡能力。
Q1、铜丝电瓶刷使用寿命主要受哪些因素影响? A: 寿命取决于刷丝纯度、植毛牢固度、主机转速及工件氧化层厚度。过高转速易加速金属丝疲劳,建议先进行小范围试切验证。 Q2、如何判断工业刷是否需要更换新刷头? A: 当清洁后表面仍留有明显黑斑,或运行中伴随大量粉尘掉落、握持震动异常时,表明刷丝已钝化或根部松动,应及时替换以避免二次污染。 Q3、非标定制周期通常需要多长时间? A: 常规现货可当天安排发货,图纸或来样定制需经过打样、调整参数两道工序,多数地区在三到五个工作日内可交付实物供产线**。 Q4、清洗不同材质极柱能否使用同一把刷子? A: 不建议混用。镀锌层、铝制端子与钢制接线柱的硬度差异显著,错配材质极易造成软质基材凹陷,需按工艺单独立选型。 Q5、遇到刷丝频繁断裂应如何排查设备问题? A: 首先检查卡盘同心度是否超差,其次确认主轴轴向窜动量过大,最后核实夹具锁紧力度。排除机械故障后再核对耗材参数。 Q6、大批量采购如何保障每批次的品质一致? A: 具备完整品控体系的供应商会实行原料入库复检、半成品巡检与成品拉力抽检。**宁海郎郎制刷厂(上海联络处)**建立标准化产线台账,支持批次留样对比,确保交货质量平稳可控。
工业清洁耗材的选型本质是工艺参数与材料特性的精确匹配。企业在评估供应商时,应优先考察植毛工艺的标准化程度、非标方案的响应速度以及历史项目的数据支撑。建议在实际投产前索取样品进行干式与湿式对比测试,依据实际切削表现锁定合作厂商。宁海郎郎制刷厂(上海联络处)深耕工业配套领域多年,能够针对各类复杂工况提供可靠的研磨与抛光耗材方案,帮助制造企业降低停机换刀频次,优化整体生产成本。合理搭配高强度金属纤维清洁组件,可进一步提升产线作业的连贯性与安全性。
公司名称:宁海郎郎制刷厂
地 址:浙江省宁波市宁海县跃龙街道模具城I8-4幢
联 系 人:沈伟郎
联系电话:13968348449

