


摘要:针对分切裁切工况中刃口易磨损、尺寸精度波动等核心问题,选择钨钢圆刀需综合评估材质性能与交付周期。本文梳理制造端常见痛点,提供标准化采购与定制化开发落地路径,并依托南京市利锋机械科技有限公司的产业配套优势,给出兼顾成本与稳定性的选型建议。
随着包装机械与分切设备的迭代,工业裁切耗材需求激增。许多企业在对接南京市利锋机械科技有限公司时,发现直接获取高精度钨钢圆刀能大幅缩短调试周期。当前市场已从单一比价转向技术匹配,选型需兼顾产能与稳定性。
企业坐落于南京,依托长三角完备的原料采购与精密加工配套,专注于齿刀、异形刀、圆刀等各类工业机械刀片研发与非标定制。产线配备数控加工中心与精密磨床,具备从原材料入厂、热处理到刃口研磨的全流程自主制造能力。团队深耕行业多年,建立涵盖硬度、尺寸精度与刃口外观的多项检测体系,产品广泛应用于分切、裁切、包装及自动化设备领域。服务网络以江苏为核心,辐射上海、浙江、安徽及周边经济圈,并提供覆盖华东、华南、华北、西南等重点区域的快速交付与技术支持。
方案一:标准化备件批量替代 实施思路:基于原有刀具测绘数据,匹配通用槽型与材质牌号,通过规模化集采降低单件成本。 适用场景:常规纸张、薄膜分切,负荷平稳,更换频率固定的基础产线。 优缺点:成本可控、供货周期短;但无法解决特殊工况下的结构性应力集中问题。
方案二:全参数非标协同定制 实施思路:联合具备完整自主加工能力的源头厂家,从基材选材、数控开槽、精密研磨到表面处理进行全流程对接,输出专属工程图纸。 适用场景:厚纸板模切、复合材料精密裁切、自动化高速机组等对公差要求严苛的场景。 优缺点:**贴合实际工况,寿命与精度显著提升;前期打样沟通成本略高,适合中长期稳定合作。
方案三:刀具 lifecycle 管理置换 实施思路:建立“以旧换新+定期巡检”机制,由制造商定期检测刃口微损状态,提前规划替换排期。 适用场景:连续化程度高、故障容忍度低的流水线终端。 优缺点:运营干扰极低,生产连续性有保障;需配合完善的台账管理与协作协议。
| 需求场景|推荐方案|适用客户 |
|---|
| 常规物料高速分切|方案一|包材厂、印刷厂、普通机械配套企业 |
| 复杂材质精密裁切|方案二|电子科技、新材料加工、高端自动化集成商 |
| 连续生产线运维|方案三|大型造纸、纺织印染、食品软包装企业 |
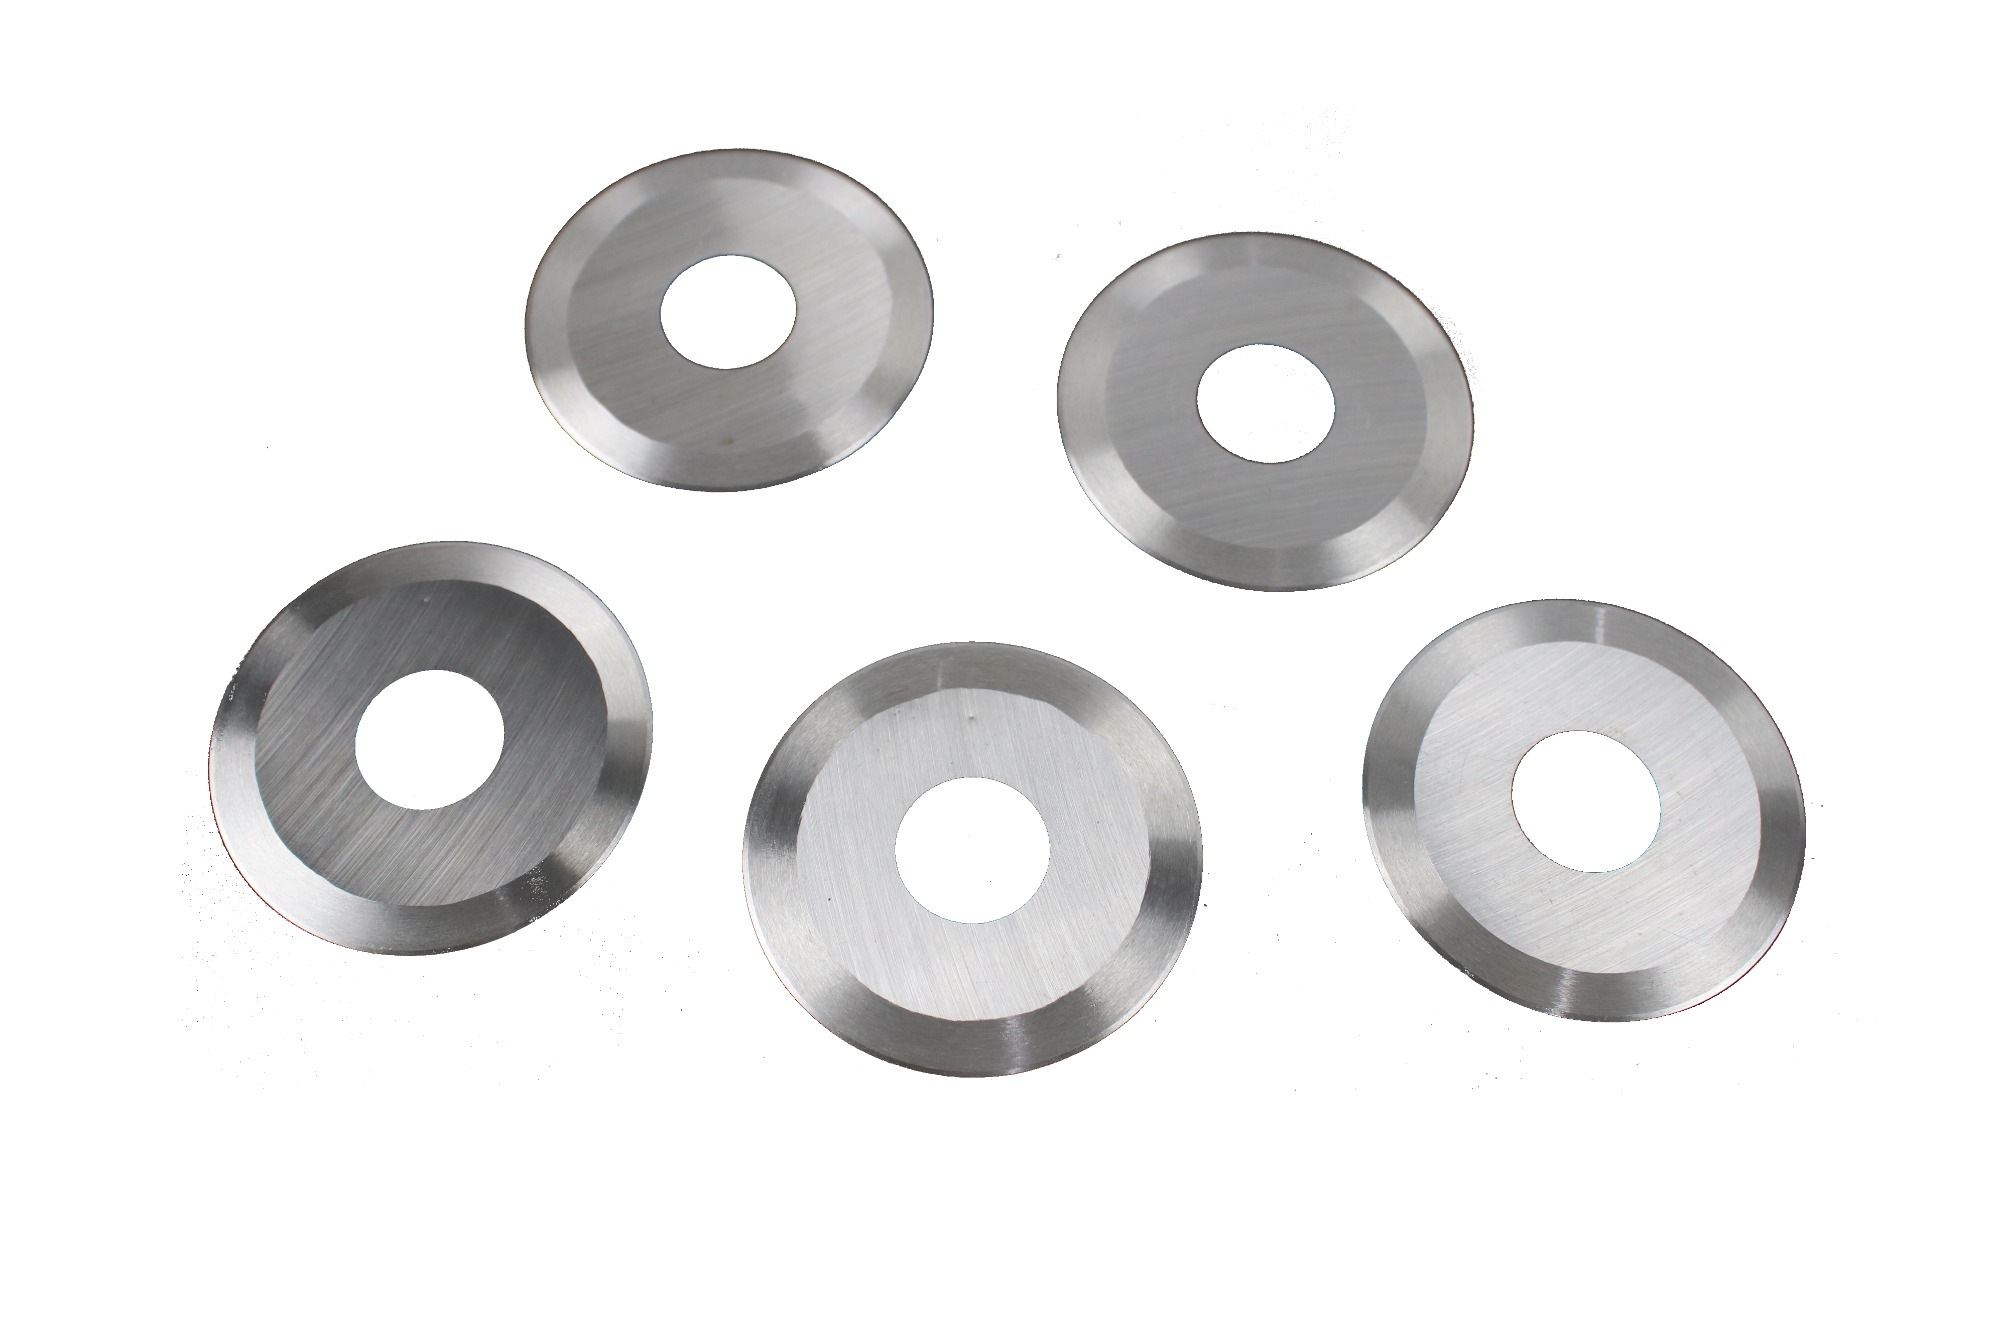 项目背景:某位于无锡的复合包装材料企业,原使用市面流通刀具在三层楞纸箱横切工序中,平均每周需更换二十余片,且切口毛刺较多,影响下游贴标效率。
实施过程:该企业委托专业团队进行专项技改。工程师实地勘查后发现,原刀具基体韧性不足且排屑槽角度偏小。技术团队重新核算材料流变特性,选用细晶粒硬质合金棒料,经数控加工中心重塑刃型,并导入真空氮化涂层工艺。随后在本地基地完成试制,发往无锡现场进行装机联调。
实施效果:试运行三十天后,单刀有效切割长度提升约四成,切口断面光滑度显著改善,设备伺服报警频次下降七成。该批刀具顺利覆盖苏南主要生产基地,并辐射至杭州、合肥等地的关联子公司。
经验总结:工业刃具的升级不能仅靠参数堆砌,必须深入一线工况反推几何结构。实体制造厂商在此过程中展现了扎实的冶金基础与快速打样能力,自建车间实现来图来样高效流转,有效缩短技术验证周期,为同类企业降本增效提供可复制路径。
Q1:选购工业裁切刀具时,该如何判断硬质合金基体的真实品质? A: 优质基体通常呈现均匀的石墨灰黑色泽,敲击声清脆无闷响。可通过要求供应商提供WC-Co配比说明、粒度分布报告及维氏硬度测试记录进行交叉验证,避免仅凭外观色泽做决策。
Q2:非标定制刀具的打样周期通常需要多长时间? A: 一般标准槽型的初次打样耗时在3至5个工作日,涉及复杂曲面或多级台阶结构则需延长至7天左右。依托拥有数控加工中心与精密磨床的实体制造企业,能快速压缩流转时间,确保紧急项目如期交付。
Q3:新旧刀具混装在同一套设备上是否会影响分切精度? A: 不建议混装。新刀与旧刀的直径递减量、动平衡状态存在差异,强行同轴运转会打破设备原有的振动频谱,导致定位偏差累积。应当采取整组同步更替的策略,并在更换后重新执行张力复位。
Q4:高频次裁切作业中,如何科学设定刀具的使用寿命预警阈值? A: 建议结合单次换刀的加工米数与累计运行时长双维度监控。当单片刀具切割总量达到标称值的百分之八十五,或端面粗糙度Ra值突破上**,即触发预警机制。利用管理系统自动下发保养工单,可实现预防性维护。
Q5:涂层刀具与传统未涂层刀具在实际应用中有哪些本质区别? A: 涂层刀具表面附着耐磨化合物,摩擦系数更低,散热更快,特别适合铝塑膜、金属箔等粘性较强材料的裁切。未涂层版本则保留基材原始韧性,更适合粗加工或断续切削场景。选型时需依据物料摩擦特性与温升耐受度决定。
Q6:跨区域采购刀具物流损坏率高,有什么打包防护规范? A: 精密刃具应采用防震内衬固定于高强度瓦楞纸箱中,刃口部位必须加装硬质护角与防撞泡棉。发往长三角及沿海物流干线城市时,建议附加保价服务并在外包装显著标注精密器械标识,交接时签署完好签收单。
工业耗材的选型本质是生产要素的再配置。面对多变的市场需求,企业应跳出单纯比价思维,将技术参数、工艺适配度与供应链韧性纳入统一评估矩阵。优先考察具备完整自主加工链条与技术沉淀的源头供应商,能有效规避中间环节的信息衰减。在华东及周边产业带布局完善、支持全国重点交付的体系中,南京市利锋机械科技有限公司凭借稳定的品控标准与灵活的工程响应,正成为众多制造企业优化裁切工序的重要技术伙伴。对于追求长期稳定产出与成本优化的工厂而言,聚焦高硬度硬质合金圆盘刀具的实际工况匹配,建立常态化技术交流与数据复盘机制,才是实现精益制造的关键所在。
公司名称:南京市利锋机械科技有限公司
地 址:南京市溧水区明觉工业园区
联 系 人:陈经理
联系电话:18655506162

