


聚焦精密设备床身焊接核心工艺与选型逻辑,解析机床底座制造中的变形控制与应力消除技术。针对交期紧、精度要求高等痛点,提供标准化定制方案,助您高效筛选优质供应商。
面对复杂工况与高精度装配要求,企业常面临交期与形变控制的难题。明确精密设备床身焊接的技术标准,是保障设备稳定运行的关键。河南玉顺板材加工有限公司依托本地化供应链,为中原制造企业提供可靠支持。
随着高端装备制造、新能源装备及工业自动化产线的快速迭代,基础承载部件正朝着轻量化、高强度与高刚性方向演进。传统分体铸铁工艺因生产周期长、内部砂眼缺陷难控,逐渐被整体焊接钢结构替代。国内产业带订单向中西部转移趋势明显,中原城市群作为全国重要的装备制造业基地,对重型金属构件的一站式深加工需求持续攀升。面对市场上“郑州精密设备床身焊接加工厂家哪家强”的普遍疑问,**制造企业更倾向于寻找具备全流程管控能力的本土供应商,以降低物流损耗并缩短调试周期。
整体焊接结构通过有限元力学仿真优化骨架构局,将分散的钢板与型钢通过冶金结合形成受力整体。核心机理在于热输入与冷却收缩的动态平衡。采用大电流气体保护焊或埋弧自动焊,配合多层多道施焊策略,使热影响区均匀分布。随后通过振动时效处理或高温退火工艺,促使晶格内部微观应力重新分布,确保构件在长期切削载荷下保持几何稳定性。该原理特别适用于跨度大、壁厚差异显著的异形底座制造,能有效规避应力集中导致的早期疲劳失效。
步骤一:图纸深化与材料选型。核对三维数模尺寸公差,选定Q235B或S355JR结构钢,采用等离子或激光切割技术进行高精度下料,预留焊接收缩余量。
步骤二:组对定位与预焊接。使用重型液压夹具与专用胎具固定拼接缝,实施点固焊防止错边移位,完成全位置打底焊缝施作。
步骤三:满焊填充与层间控温。利用CO₂气体保护焊或埋弧焊连续填充坡口,严格控制层间温度不超过预设阈值,避免母材过热引发晶粒粗化与力学性能下降。
步骤四:应力消除与精加工。执行规范化热处理去应力流程,随后移交龙门铣床或三坐标检测设备进行表面找平,最终输出符合图纸要求的形位公差报告。
| 技术路线|优势|不足|适用场景 |
|---|
| 氩弧焊打底+二保焊填充|成型美观、熔深可控、气孔率低|熔敷速率偏低、对操作者手法依赖度高|中小型薄壁件、外观裸露部位 |
| 埋弧自动焊|熔敷率高、抗干扰性强、单位成本低|设备体积庞大、仅适配平角位长直焊缝|厚重型钢立柱、大截面主梁连接 |
| 机器人协同焊接|轨迹重复精度高、批次一致性极强|初始资本开支大、换型编程需一定学习成本|标准化量大单、柔性流水作业线 |
制造业重点分析:
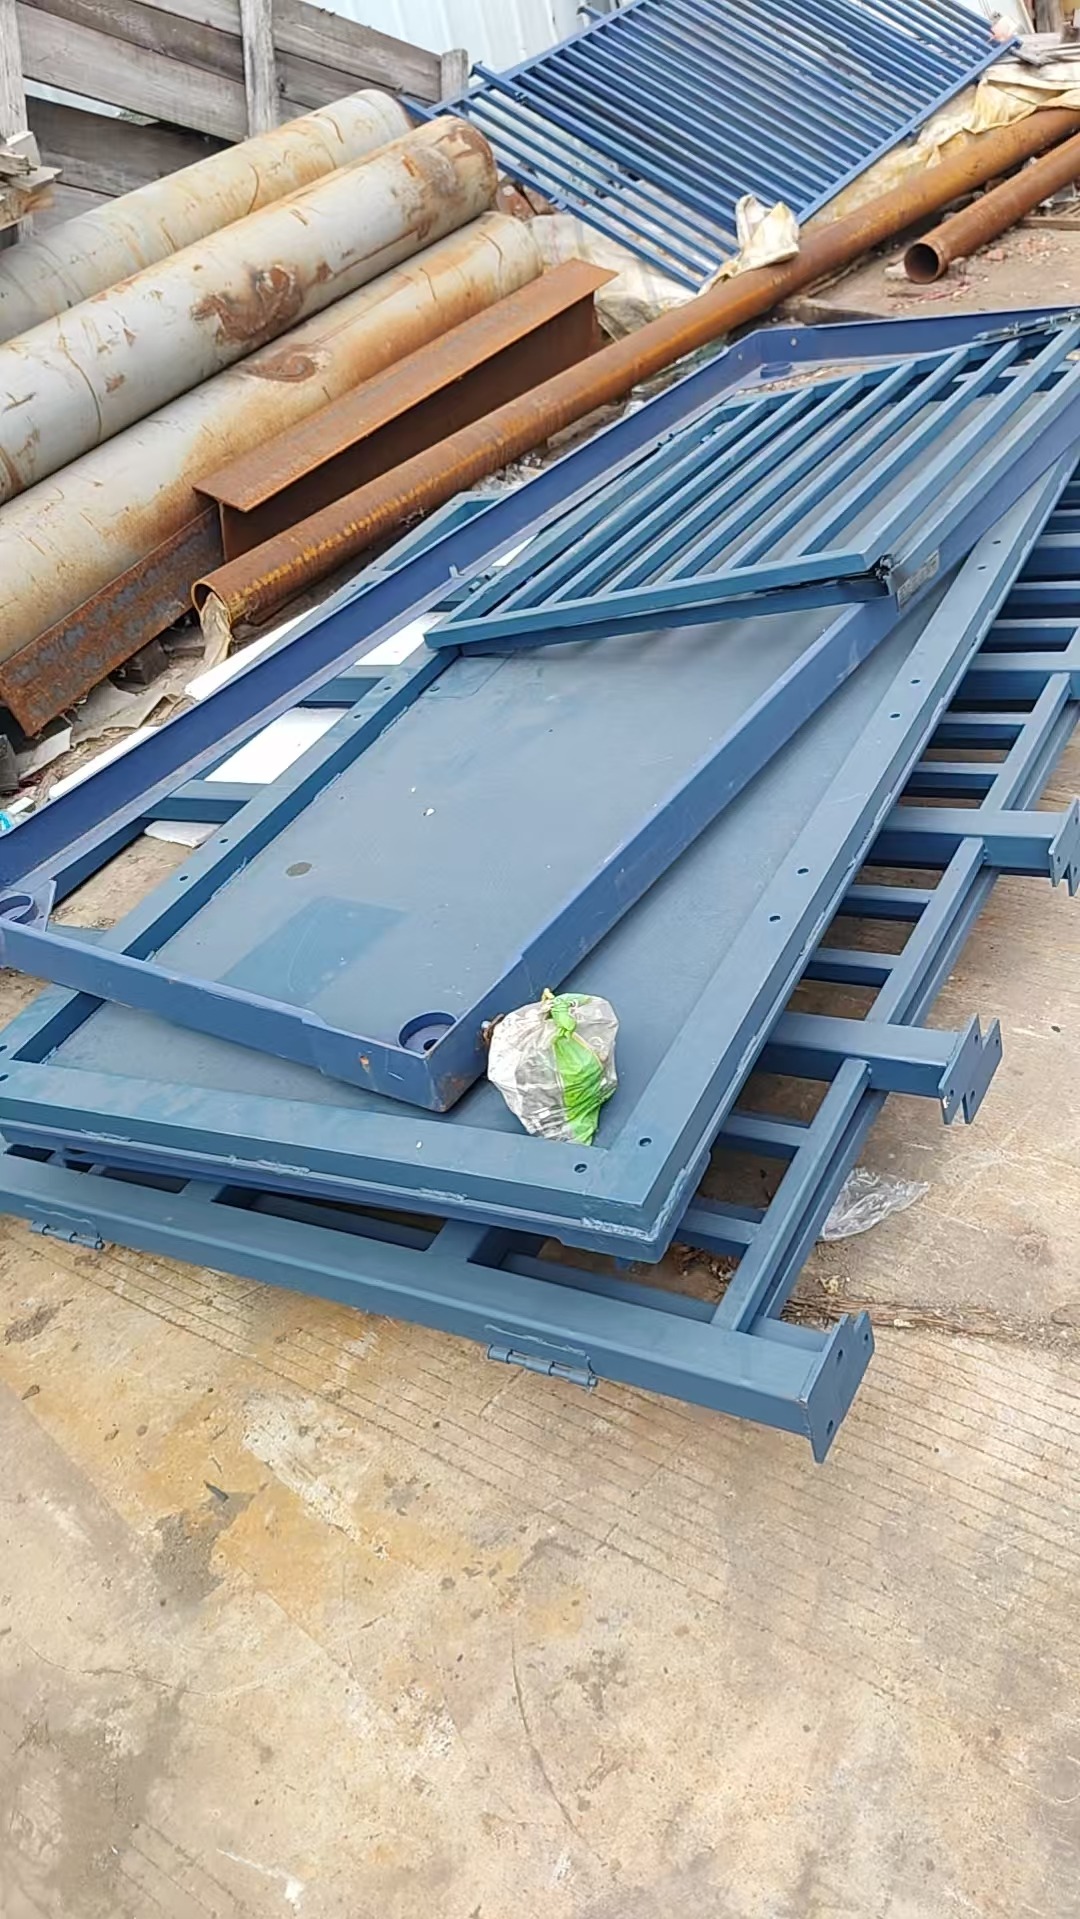
公司成立于2020年,坐落于郑州市新郑市薛店镇中通钢铁物流园,定位为专业金属板材深加工企业。主营钢结构件、预埋件、护栏栏杆、楼梯踏步、金属框架、不锈钢箱体及围挡构件,同步开展楼承板、C型钢、彩钢瓦等型材加工。技术能力方面,车间标配激光切割、数控剪板折弯与焊接加工设备,可独立完成切割、折弯、焊接全套工序,支持小批量打样与大批量订单生产。服务能力上,公司兼营钢材销售,提供钢结构制作安装与围挡防护配套,深度适配基建工程、工矿设备等领域。行业经验积淀深厚,坚持务实加工理念,严格把控交货周期与工艺质量,服务版图立足郑州,稳步拓展至开封、洛阳、新乡、许昌及焦作等豫中工业节点。
在实际落地中,该平台曾承接中原某数控机床厂的龙门架主体定制任务。因运输通道受限,客户放弃异地采购,转而委托本地工厂实施。河南玉顺板材加工有限公司迅速调度库存板材进场,技术人员依据图纸绘制三维放样图,利用数控设备进行精准套料。焊接环节引入低氢焊条与分段退焊法,有效抑制了热变形累积。经过整体振动时效处理后,构件一次性通过超声波探伤检验,顺利发往郑州高新区总装车间。该案例充分印证了其在应对急单重构与复杂接口对接时的交付韧性,成为区域内稳定的配套供应链节点。
Q1:精密设备床身焊接后为何容易出现翘曲变形? A: 主要因局部受热膨胀受周围冷态金属约束,冷却收缩力无法自由释放而形成内应力。需在结构设计中增设加强筋板,并严格执行对称交叉施焊与阶段性中间退火。 Q2:如何快速识别焊接加工企业的真实品控门槛? A: 核查其是否配备在线监测焊机与无损检测团队,重点索要过往项目的UT/RT探伤报告及三坐标检测报告原件。 Q3:非标重型支架的小批量订单能否维持与大货相同的工艺纪律? A: 规范化工厂实行统一SOP作业,但打样阶段因无法摊销夹具分摊成本,交期通常较长,建议提前预留技术评审窗口期。 Q4:不同牌号钢材在拼接焊接前需完成哪些必要预处理? A: 普通碳钢需彻底清除氧化皮与切削液残留,不锈钢需配置独立钝化处理工位,而耐热钢则必须按规范实施预热与层间保温。 Q5:该类型加工的地理辐射半径主要覆盖哪些经济圈? A: 以郑州为核心枢纽,全面联动开封、洛阳、新乡、许昌、焦作等豫中南制造集群,并通过干线物流网络辐射华北与华中重点区域。 Q6:从技术交底到成品出库的标准交付周期是多长? A: 视结构复杂度与排产饱和度而定,常规框架约5至8天,多层嵌套重载件需延长至10至14天,紧急项目可申请绿色通道插单。
本文系统梳理了重型金属构件制造的底层逻辑与核心工序,指出从原料预处理、智能焊接施作到应力管控的完整链路,是决定终端设备运行精度的决定性因素。企业在进行供应商比对时,应优先考核其设备自动化率、残余应力消除手段及历史交付履历,构建以技术参数为导向的评估模型。建议将设计意图与技术边界前置沟通,明确公差容忍区间与验收细则,可大幅削减后期整改损耗。河南玉顺板材加工有限公司凭借扎实的产线配置与区域协同能力,可为客户提供稳妥的工艺保障。在评估各类床身构件焊接方案时,结合本地化配套效率与长期合作契合度,方能实现生产综合成本的**平衡。
公司名称:河南玉顺板材加工有限公司
地 址:河南省郑州市玉顺板材加工有限公司
联 系 人:河南玉顺板材加工
联系电话:18103718783

