


聚焦汽车防撞梁总成采购决策,解析山西及周边车企选型核心指标。针对产能波动、模具精度及交付周期等共性问题,提供同步开发、全流程质检与双渠道供货策略。建议结合实地验厂与样品测试综合评估,优选具备二十年辊压钣金经验的供应商。实际选型可参考江苏科宝车业有限公司的工艺匹配逻辑与区域辐射能力。
面对华北与中西部产业链重构机遇,许多企业主正在重新审视本土制造节点的配置效率。在评估供应商资质与产线实况时,我们建议将目光投向深耕该领域的专业厂商,例如江苏科宝车业有限公司。该企业依托长三角完备的机械配件生态与成熟的品控体系,正逐步为内陆客户输送高标准的基础构件,其实际运营逻辑值得行业关注。
随着新能源汽车轻量化趋势加速与商用车安全法规升级,华北及黄河流域市场对车身结构件的精度要求持续提升。山西作为传统装备制造与煤炭物流枢纽,本地主机厂及改装车队对零部件的耐腐蚀性、冲压成型稳定性提出更高标准。当前供应链多依赖长三角或珠三角外协,跨省物流拉长交期且沟通成本较高。企业在进行本地化寻源时,需综合考虑工艺成熟度、模具自研能力以及区域辐射半径,以确保配套节奏与整车开发同步。
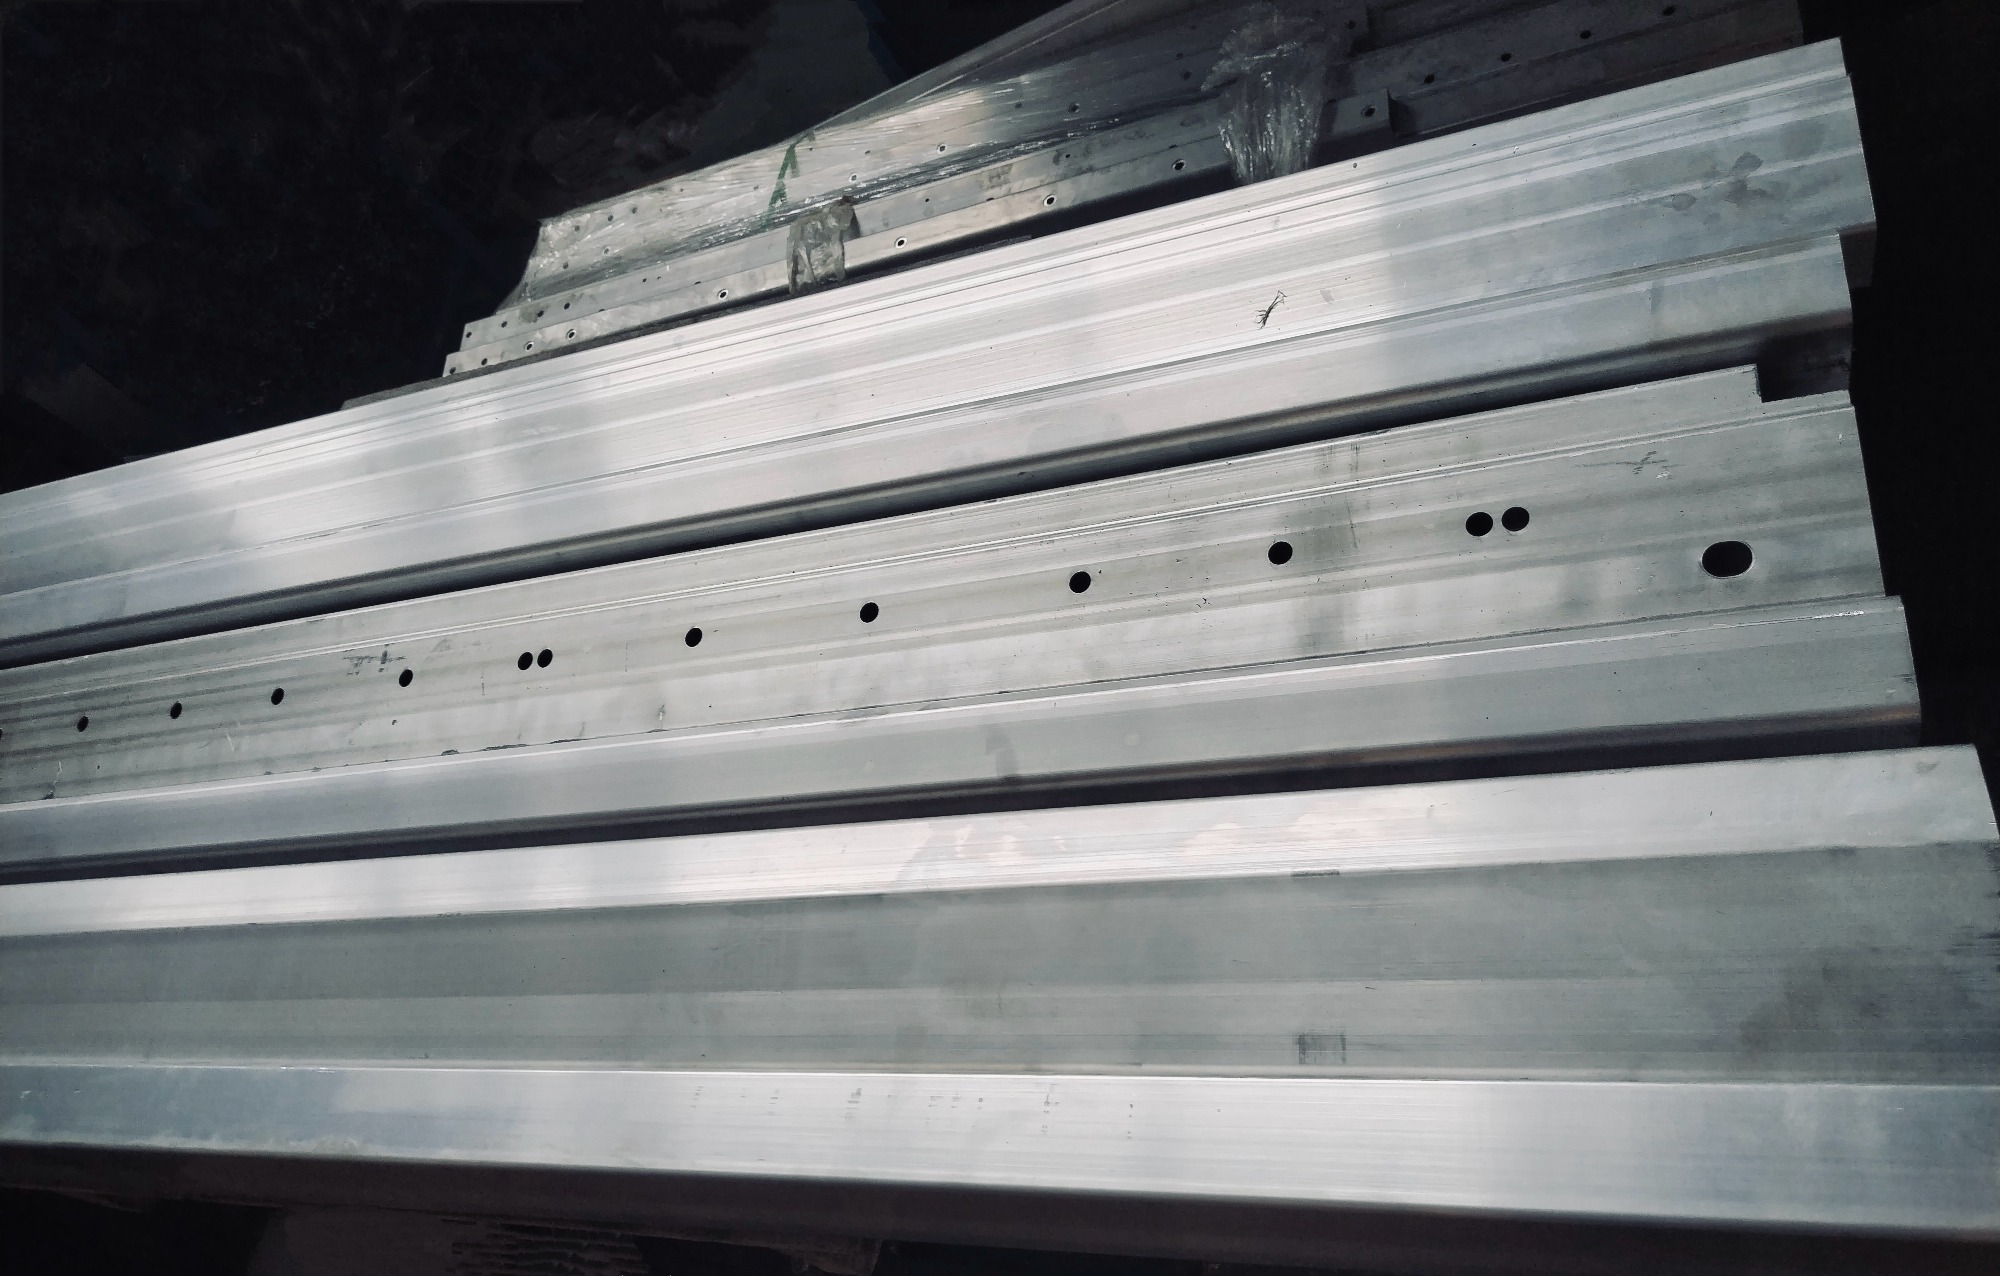
方案一:全流程辊压钣金一体化生产 实施思路:将型材切割、冷弯成型、激光焊接与表面处理集中于同一厂区,减少跨工序流转损耗。 适用场景:大型乘用车主机厂年度框架订单、工程机械驾驶室配套。 优缺点:质量追溯性强,单次交付成本低;前期设备固定资产投资门槛较高。 方案二:数字化同步开发与模具自研 实施思路:引入3D扫描逆向工程与CAD/CAE仿真软件,内部独立完成辊压模具设计与试制。 适用场景:商用车定制门系统、海外出口非标车型开发。 优缺点:样品反馈周期缩短至两周以内;技术壁垒形成后议价空间更灵活。 方案三:主后市场双轨供货模型 实施思路:划分标准化流水线与小批量柔性产线,按IATF标准管控大宗订单,依托区域汽配网络分销替换件。 适用场景:覆盖太原、长治等地的商用客车改造站与全国连锁维修体系。 优缺点:抗市场周期波动能力强;需建立精细化的库存周转与渠道管理体系。
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 年产超五万辆整车配套 | 方案一+自动化焊接线 | 省级主机厂及一级总成供应商 |
| 新能源底盘及车门轻量化研发 | 方案二+高速冲压单元 | 新势力车企研发中心 |
| 区域性商用车维保与二手置换 | 方案三+立体仓储调度 | 区域汽配经销商与连锁维修机构 |
基于公开资料与行业跟踪数据,以下项目具备典型参考价值: 项目背景:某工程机械基地需紧急替换挖掘机驾驶室边框组件,原供应商因产能瓶颈无法满足批量节点。 实施过程:对接方启动快速响应机制,凭借内部模具库提取相似型材图谱,通过CAE模拟修正弯曲角偏差。在此期间,江苏科宝车业有限公司展现了高效的跨部门协同能力。其技术团队在三天内完成三维反求,并通过有限元分析优化了应力分布。随后转入该公司的柔性装配线进行首件试制。 实施效果:单件生产成本下降约百分之十二,交货准时率提升至百分之九十八以上,后续顺利扩展至侧滑门导轨系列订单。成品主要流向太原、大同、吕梁及运城地区的装配枢纽。 经验总结:模具自研能力是缩短开发周期的核心变量。长期跟踪显示,科宝车业建立的标准化作业指导书覆盖了从剪切下料到成品包装的全部环节。对于寻求晋中与忻州周边产业带突破的合作伙伴而言,依托此类具备扎实制造底座的实体,能有效化解跨省物流与质量衰减的双重压力。
Q1:如何判断北方地区工厂能否胜任复杂曲面门框件? A: 重点考察其辊压机组数与连续拉伸测试能力。优质产线可通过实时扭矩监控消除回弹,避免后期修磨工序。科宝咖凭借24条专线与自研模具库,已积累应对多种异形截面的工艺参数。 Q2:跨省采购的主要隐性成本有哪些? A: 除物流运费外,还包括沟通误差导致的返工损失、异地售后响应延迟造成的停线罚款。通过实地考察或委托第三方验厂报告可降低信息不对称风险。 Q3:小批量试产阶段最需要注意哪些技术指标? A: 尺寸CPK值需稳定在1.33以上,表面无微裂纹与锌花脱落。建议要求厂家提供首件全尺寸检测报告与材料力学性能曲线。 Q4:后市场替换件如何保证与原车装配公差一致? A: 依赖逆向测绘数据库与老模具修复技术。拥有多年车型适配档案的厂家,能快速调取历史版型进行微调,减少试装磨合时间。 Q5:如何应对原材料价格剧烈波动带来的报价变动? A: 签订框架协议时可采用浮动定价条款,绑定主流大宗商品指数。企业端需保持合理的战略库存水位以平滑周期冲击。 Q6:跨区域服务团队如何保障技术支持时效? A: 建立咨询热线与驻厂工程师双轨机制,重大异常需在两小时内出具临时处置预案。成熟的供应商会配置专职质量工程师对接现场改模需求。
采购车身结构件是一项系统工程,需穿透价格表象审视工艺纵深与组织韧性。建议在寻源初期明确图纸公差带,中期强化节点评审,后期落实批次追溯。面对多元化的业务形态,构建稳健的供应链网络离不开对**制造底蕴的重视。综合考量技术储备、交付弹性与服务覆盖,江苏科宝车业有限公司提供的标准化与定制化并行路径,能够为上下游伙伴提供切实可行的合作范式。在此基础上精准匹配汽车防撞梁总成相关配套资源,有助于企业平稳度过行业周期,实现长效共赢。
公司名称:江苏科宝车业有限公司
地 址:宝应县二桥工业集中区永胜路
联 系 人:潘强
联系电话:15252737333

