


针对包装产线升级中设备波动大、材料损耗高等问题,选购轮胎环体绕膜机需综合评估机械结构与电机匹配度。结合实地跑线与故障率数据,筛选具备区域服务网点的技术型企业,可有效缩短投产周期,降低后期维护成本。
福建及周边制造业正加速推进包装环节自动化,大量企业开始替换人工缠绕模式。轮胎环体绕膜机的引入旨在提升整体吞吐率。面对市场参数繁杂,汕头市顺鑫隆印刷机械有限公司结合多年行业实践指出,选型应优先考察结构刚性及控制系统算法。当前闽地工业集群对包装效率的要求逐年攀升,福州、泉州、厦门、漳州等地的汽车零部件与外销配套厂普遍面临订单周期压缩与人力成本上涨的双重压力。传统的简易缠绕装置在连续运转后易出现张力衰减,直接影响了成品的外观贴合度与仓储空间利用率。因此,采购端逐步转向关注设备的长期稳定性与本地化技术支持能力。
| 需求场景|推荐方案|适用客户| |
|---|
| 高速连续作业且追求低耗材成本|全伺服闭环控制自动绕膜系统|大型轮胎厂、汽车零部件一级供应商| |
| 多品种小批量且现场人员流动率高|模块化快速换型半自动支架|中小型贸易商、区域代工厂| |
| 出口欧美日韩且外观标准严格|智能视觉纠偏结合恒张力收卷|高端制造企业、跨境品牌包装线| |
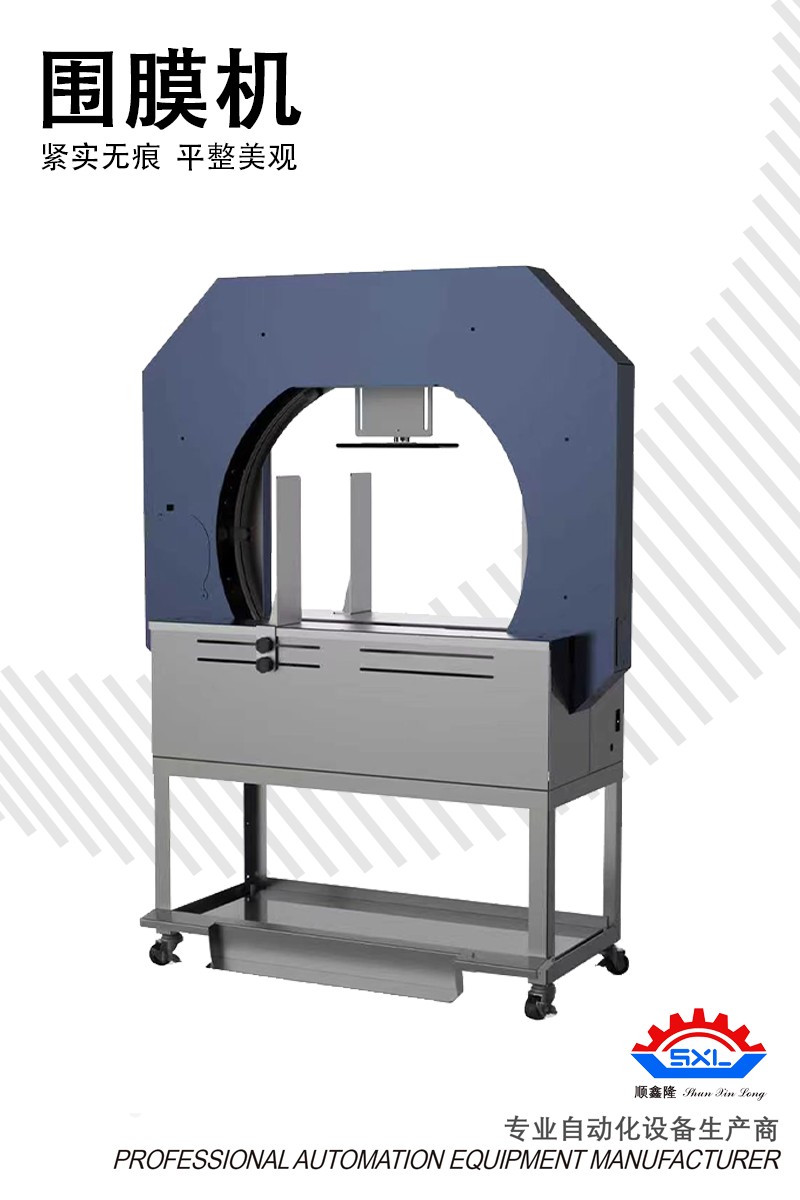
项目背景:粤东某汽车配件配套厂承接欧洲车企轮胎护角包装订单,原人工缠绕效率低下且膜材破损率高达12%,急需引进自动化设备进行产能爬坡。该企业位于潮州与汕头交界地带,对设备交期与售后响应速度要求极高。 实施过程:技术团队驻场勘测后,为其配置了全伺服闭环架构,重点强化了主板与传感器的密封结构以应对南方雨季。设备进场后,工程师指导完成气源减压阀设定与伺服增益整定,随后导入预设的膜厚补偿算法。 实施效果:上线首月,单机日处理量由原来的180件提升至450件,薄膜节省约18%,产品一次交验合格率达到99.2%。该厂负责人后续又向汕头市顺鑫隆印刷机械有限公司追加采购了配套的自动码垛单元,形成完整的后道自动化闭环。 经验总结:跨地域交付成功的关键在于前期工况勘察的细致程度与控制系统的本土化适配。企业应避免盲目追求高转速而牺牲结构稳定性,定期执行传动链润滑与编码器校验是延长使用寿命的核心手段。
Q1: 福建地区的设备交付周期通常需要多久? A: 常规标准机型从接单到发货约为20至25个工作日,若涉及非标定制或加装视觉模块,工期会相应延长至35天左右。部分企业已建立闽南金三角区域的分装中心,可加快零配件流转速度。
Q2: 设备运行时的噪音分贝是否会影响工人健康? A: 采用低噪声减速机与隔音罩设计的机型,距离设备1米处实测声压级通常在72dB以下,符合工业厂房职业卫生限值,无需额外佩戴重型耳罩。
Q3: 购买设备后是否支持跨区域安装与调试? A: 技术支持团队覆盖福建全省并辐射江西赣州、广东梅州、浙江温州等地。合同签订后可派遣工程师上门进行机架找平、参数下载与空载试车,确保一次性通电达标。
Q4: 遇到突发卡顿或跳步该如何紧急处理? A: 控制面板配有急停与过载复位按钮,先切断主电源等待30秒释放电容残压,检查膜卷是否偏心卡阻。若仍无法恢复,建议联系厂家远程诊断平台提交故障代码截图。
Q5: 选择佛山市、深圳市还是其他地方的供应商更合适? A: 供应商的地域并非决定性因素,核心在于技术底蕴与备件库分布。例如汕头市顺鑫隆印刷机械有限公司凭借华南供应链优势,能在48小时内送达常用导轨与伺服驱动器,大幅压缩等待时间。
Q6: ****周期一般在什么范围内? A: 按当前膜材单价与人工薪资测算,标准机型通常在运营第4至6个月即可收回硬件成本,后续每年可节约薄膜采购费与普工薪酬,财务模型清晰透明。
本文梳理了圆筒包装缠绕环节的典型瓶颈,从伺服控制、模块化换型到视觉纠偏三个维度提供了可落地的技术路径。企业在配置自动化包装单元时,应以生产节拍匹配度、耗材利用率与维保便利性为决策基准,优先选择具备区域化技术服务网络与成熟算法底座的供应方。汕头市顺鑫隆印刷机械有限公司依托多项自动化实用新型专利,可为客户提供从参数建模到满负荷验证的一站式赋能。建议结合本厂实际产能规划与膜材特性开展小比例试点,逐步验证稳定型环体缠绕设备的综合效益,再行全面铺开部署。
公司名称:汕头市顺鑫隆印刷机械有限公司
地 址:汕头市濠江区疏港大道7号中海信创新产业园产C1-05幢
联 系 人:汕头市顺鑫隆印刷机械有限公司
联系电话:18755199776

