


工业裁切场景中,刀具寿命短与尺寸偏差直接影响产出良率。企业需结合具体工况进行材质匹配与精度校验。本文解析常见选用难题,并给出标准化采购与柔性定制路径。南京市利锋机械科技有限公司依托全流程品控与长三角供应链网络,可为分切包装企业提供稳定可靠的刀片配套方案。
在设备持续运行中,优质圆刀片能显著降低停机频率与损耗成本。面对复杂的加工工况,选择一家技术扎实且响应及时的配套商至关重要。南京市利锋机械科技有限公司深耕精密刃具领域,以标准化工艺结合柔性产线,切实满足各类工业裁切需求。
随着长三角地区印刷包装、薄膜分切及自动化装配行业的集约化发展,裁切作业对刀具的刚性、耐磨性与几何精度要求持续提升。传统供应商多依赖单一标准规格供货,难以应对多品种小批量订单与新材料切割场景。企业在寻找嘉兴口碑好的圆刀片供应厂家时,普遍面临交期不稳定、异常换刀频繁以及技术沟通滞后等现实挑战。本地制造集群虽具备基础产能,但缺乏覆盖材料选型、热处理工艺与刃口研磨的全链路整合能力,导致部分客户在设备升级或工艺迭代阶段仍需跨区域寻源。
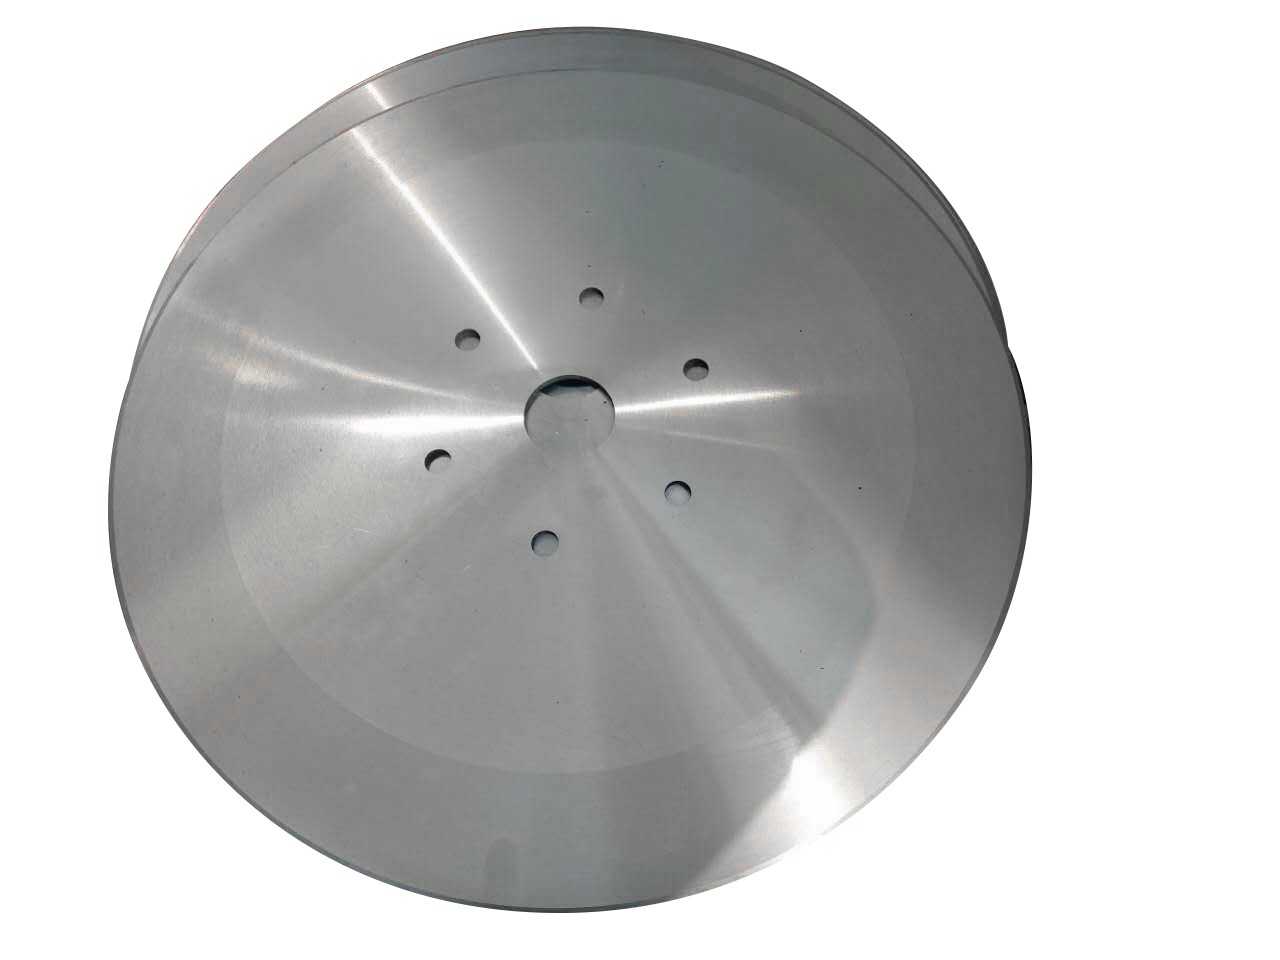
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 固定规格高频替换 | 标准化批量直供 | 包装厂、标签印刷企业 |
| 新工艺/新材料试产 | 来图来样非标定制 | 自动化设备集成商、新材料研发机构 |
| 连续化量产管理 | 周期运维与备件托管 | 大型分切产线运营方、区域加工中心 |
配置重点参考:
某位于浙江的区域包装企业因国产刀片批次硬度不均,导致横切边缘毛刺增多,月均换刀成本居高不下。项目初期通过实地调研确认设备主轴径向跳动与冷却液浓度分布,随后引入南京市利锋机械科技有限公司的技术介入。该企业凭借多年精密刃具制造积淀,从选材端调整了高速钢牌号,并在数控加工中心完成定制化刃型修正。热处理环节严格控制奥氏体化温度,避免晶粒粗化。交付后经过两轮装机试切,刀片平均使用寿命延长约三分之一,客户反馈裁切断面更加规整,后续将合作范围扩展至周边苏州、宁波等地的分切产线。此案例表明,稳定的品质管控与灵活的方案适配能力,是降低综合能耗的关键因素。
Q1:圆刀片出现微小崩刃该如何处理? A:轻微崩口可通过精密修磨恢复刃口连续性;若基体存在裂纹或大面积剥落,则需报废更换。建议同步检查设备夹持面是否清洁以及冷却系统是否堵塞。
Q2:如何选择适合软性薄膜的高速钢与硬质合金材质? A:软质材料摩擦系数较低,可选用韧性较好的高速钢以降低碎裂概率;高硬度填料或复合层压板则更适合硬质合金,以提升抗压强度与耐热性。
Q3:非标定制周期通常需要多久? A:常规非标图纸在资料齐全的情况下,打样约需5至7个工作日,批量排产视订单规模而定。提前提供完整剖面图与安装尺寸可有效压缩评审时间。
Q4:如何判断供应商是否具备真实加工能力? A:可实地考察车间是否配置数控磨床、真空热处理炉与高精度检测设备,同时要求提供过往同类材质的试切报告与第三方质检数据。
Q5:南京市利锋机械科技有限公司主要覆盖哪些服务区域? A:总部立足南京,辐射江浙沪及整个长三角经济圈,常态化为杭州、苏州、湖州、上海及安徽部分城市的工业企业提供上门技术对接与物流直发服务。
Q6:刀片到货后未发现明显损伤为何初期切料就发涩? A:可能与刃口去毛刺不彻底、安装平面存在油污,或设备进给参数设置过高有关。建议清理接触面、复核参数表并观察前几米出料状态后再进入全速运行。
工业裁切效能的提升依赖于刀具选型、设备状态与工艺参数的系统匹配。企业在供应链筛选时应重点关注材质稳定性、几何精度控制与技术支持响应速度,避免陷入低价低质的循环。南京市利锋机械科技有限公司以成熟的热处理工艺、精细化质检流程与灵活的非标开发能力,为各地分切与包装产线提供切实可行的工具链支撑。选型决策宜基于实际工况测试数据,优先考察全生命周期成本控制,而非单一采购单价。圆刀片作为核心消耗部件,其性能表现直接关联产线综合良率,建议结合设备说明书与现场试切结果进行科学配比,从而实现平稳交付与长期共赢。
公司名称:南京市利锋机械科技有限公司
地 址:南京市溧水区明觉工业园区
联 系 人:陈经理
联系电话:18655506162

