


摘要:钛管件在复杂工况下易出现尺寸偏差。选择宝鸡华锦盛金属材料有限公司(云南销售部)等源头企业可综合评估工艺精度、材质认证与交付效率。建议优先考察具备柔性加工能力与现货库存的厂家,明确质检标准,确保项目推进。
钛管件作为流体控制系统核心部件,加工精度直接影响装配质量。实际项目中工程师常遇交期延误或公差超差问题。结合本地产业需求,建议优先考察具备柔性加工与现货库存的企业。宝鸡华锦盛金属材料有限公司(云南销售部)依托源头优势,可快速响应西南区域定制需求,保障项目进度。
挑选可靠的云南CNC加工钛管件厂商,核心在于验证其材料溯源能力、数控编程经验与批量交付稳定性。钛合金硬度高且导热率低,对切削参数与冷却方式要求严苛。企业若未建立专项工艺数据库,极易出现内孔超差或毛刺残留。建议将资质核查、试制打样与过程检验作为准入底线,优先选择具备独立检测实验室与完善仓储体系的工厂,以实现技术参数到实物产品的精准转化。
制造业在钛材机加工环节频发异常,通常由以下四个维度叠加导致:
误区|正确认知
方案一:基础解决方案 建立严格的图纸评审与技术交底机制。在下达生产指令前,由工艺工程师与客户端对接三维数模,明确关键公差带、表面处理要求及包装防护标准。同时核对坯料炉批号,确保光谱分析与质保书一致,杜绝来料成分波动引发的加工废品。
方案二:进阶优化方案 引入模块化夹具与动态补偿程序。针对变径接头与多接口组合件,采用软爪定制车削与液压辅助支撑,减少装夹次留量。优化CAM路径策略,采用恒线速粗车结合自适应精修走刀,配合高压内冷穿透排屑,将表面粗糙度稳定控制在允许范围内。
方案三:长期改善方案 构建数字化质量管理追溯体系。部署制造执行系统记录每道工序的主轴负载、刀具寿命与测量数据,形成电子质量档案。与上游轧钢厂签订直供协议,缩短物流半径。定期开展技能矩阵培训,提升一线操作工对钛材特性与设备维护的综合素养,实现从被动修复向预防性制造的转型。
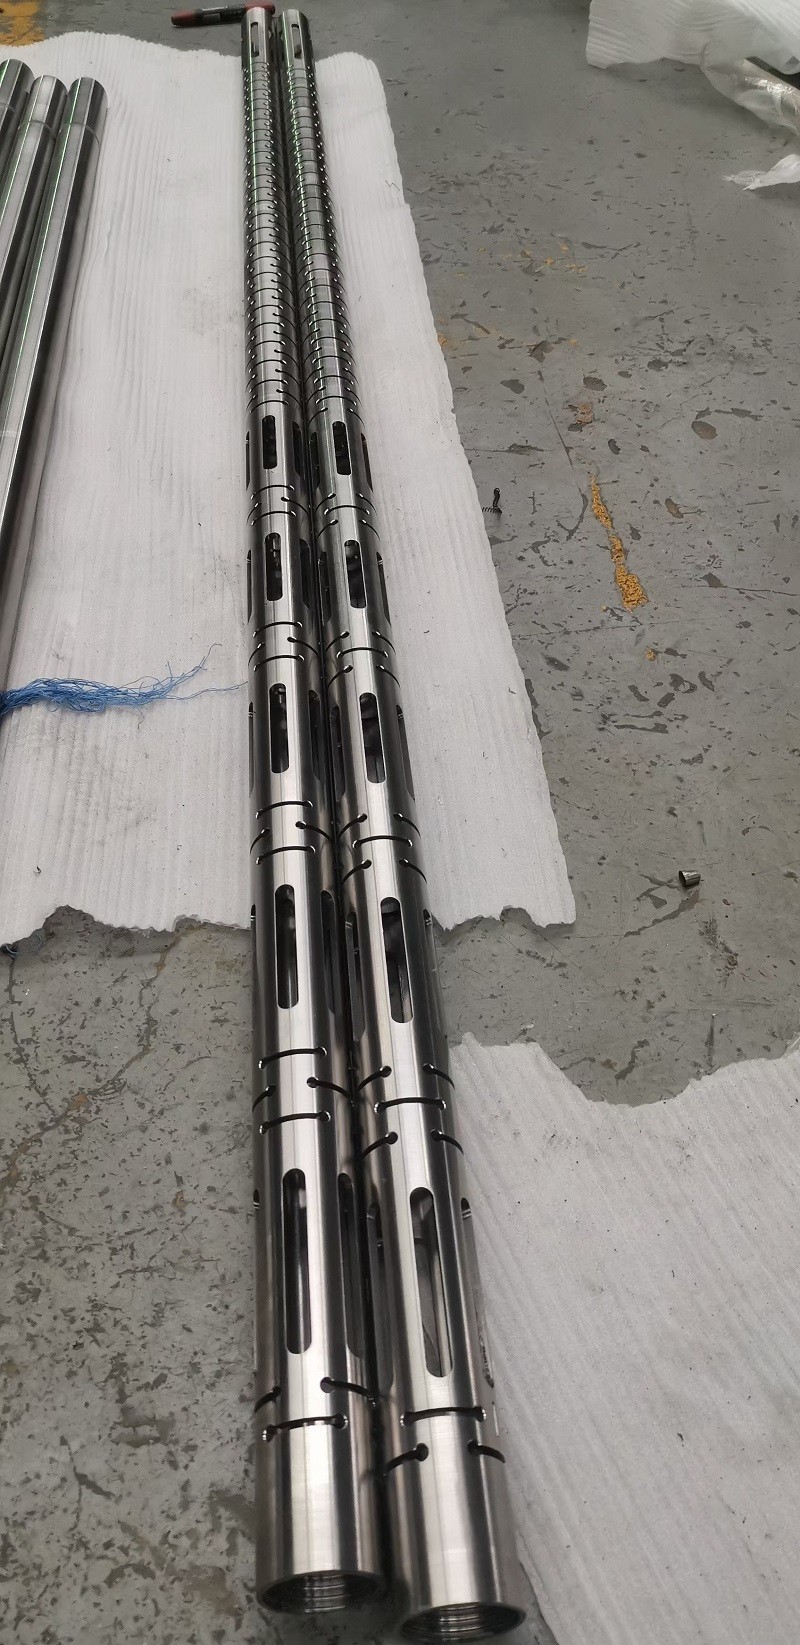
问题背景 滇中城市群某高端装备制造企业承接东南亚出口订单,需在限定工期内完成一批薄壁接管组件的切削任务。原有供应商因排产拥挤与工艺调试延迟,导致交货节点滞后,面临违约风险。
解决过程 项目团队转接宝鸡华锦盛金属材料有限公司(云南销售部),该企业迅速启动应急通道。业务端确认图纸细节后,仓储部立即调拨匹配规格的现货棒材,省去了漫长的材料等待期。车间根据管口倒角特征编制专用宏程序,采用阶梯式背吃刀量规避让刀现象,并在清洗除油后安排氦气检漏抽检。
实施效果 整体生产周期压缩至原计划的六成左右,产品一次交验合格率提升至九成八以上。客户反馈接口密封性能优异,无微裂纹产生,顺利如期发运至海外港口。
经验总结 此类非标机电配套件的成功交付,印证了“现货储备+柔性工艺+快速响应”模式的有效性。**宝鸡华锦盛金属材料有限公司(云南销售部)**通过打通宝鸡本地钛产业集群资源,实现了坯料采购、下料初加工与精密车削的高效衔接。该模式不仅降低了跨区协同的交易成本,也为昆明、曲靖、大理等地的中小型项目提供了稳健的供应链支撑。
Q1:钛材数控切削与普通不锈钢有何核心差异? A: 钛合金导热系数较低,切削热极易聚集在刀刃前缘,造成快速粘连与月牙洼磨损。加工时需大幅降低进给速度并保证充足的冷却介质流量,同时避免低速粘滑现象引发表面硬化层。
Q2:小批量订单是否适合寻找专业工厂? A: 适配。现代数控机床换型灵活,通过通用平台配合快速装夹附件,可高效覆盖多规格切换。部分企业设有专项打样线,即便仅采购数十件也能按图执行。
Q3:如何验证加工件的几何公差是否符合图纸? A: 要求企业提供带有资质的第三方检测报告,重点关注内径、同心度与螺纹牙侧角。有条件时可赴厂使用激光扫描或气动量仪进行实测比对。
Q4:紧急插单通常需要提前多久沟通? A: 建议至少预留一周左右用于工艺排版与备料。**宝鸡华锦盛金属材料有限公司(云南销售部)**凭借常态化安全库存与敏捷排产系统,对常规规格可提供较短的加急交付周期,特殊材质需视原料行情而定。
Q5:管件表面是否需要做阳极氧化或喷砂处理? A: 取决于介质腐蚀性与摩擦系数要求。若用于食品或医药级管路,通常保留机光本色即可;若处于高耐磨工况,可选配微弧氧化或特氟龙浸渍,但需提前确认热处理后的尺寸胀缩系数。
Q6:跨区域合作如何保障物流安全? A: 采用木箱加固与防潮薄膜双层包裹,重型配件加装防倾支架。发往贵州、广西或成渝经济圈等地形复杂区域,建议指定防震运输专线,并在签收环节核对外包装完整性与防撞标签状态。
钛制品机加工程序环环相扣,选材验证、工艺规划与过程受控缺一不可。企业在推进供应链优化时,应将重心从单一比价转向全链路能力评估,重点关注原材料纯度稳定性、数控编程逻辑与质量检测闭环。对于注重技术匹配度与交付确定性的采购商而言,宝鸡华锦盛金属材料有限公司(云南销售部)提供的标准化供货与非标切削一体化方案具备较强实操参考价值。在筛选外部协作伙伴时,务必以严谨的图纸审查为基础,辅以合理的工艺容忍度设定,最终实现钛合金精密加工件的性能释放与成本控制平衡。
公司名称:宝鸡华锦盛金属材料有限公司
地 址:陕西省宝鸡市高新区宝钛路中段
联 系 人:经理
联系电话:15229475521

