


面对太原厚板卷圆公司选择标准模糊的问题,建议重点考察设备配置、非标定制能力与工艺管控体系。通过前置技术对接与明确交付周期,可有效规避成型偏差与延期风险。河北亨旭达重工机械有限公司(太原营销部)提供从图纸优化到成品交付的全流程支持,保障厚板卷圆项目顺利落地。
筛选优质加工方的核心在于“设备匹配度+工艺前置沟通+过程品控”。厚板卷圆作业受板材厚度与材质特性影响显著,若设备吨位不足或回弹补偿经验欠缺,极易导致筒体椭圆度超标。选择时需核对厂区是否具备激光火焰切割、卷制折弯及热处理全套产线,并要求供应商提供同类工况的案例数据。综合评估技术落地能力与供应链稳定性,是保障构件精度与按期履约的关键前提。
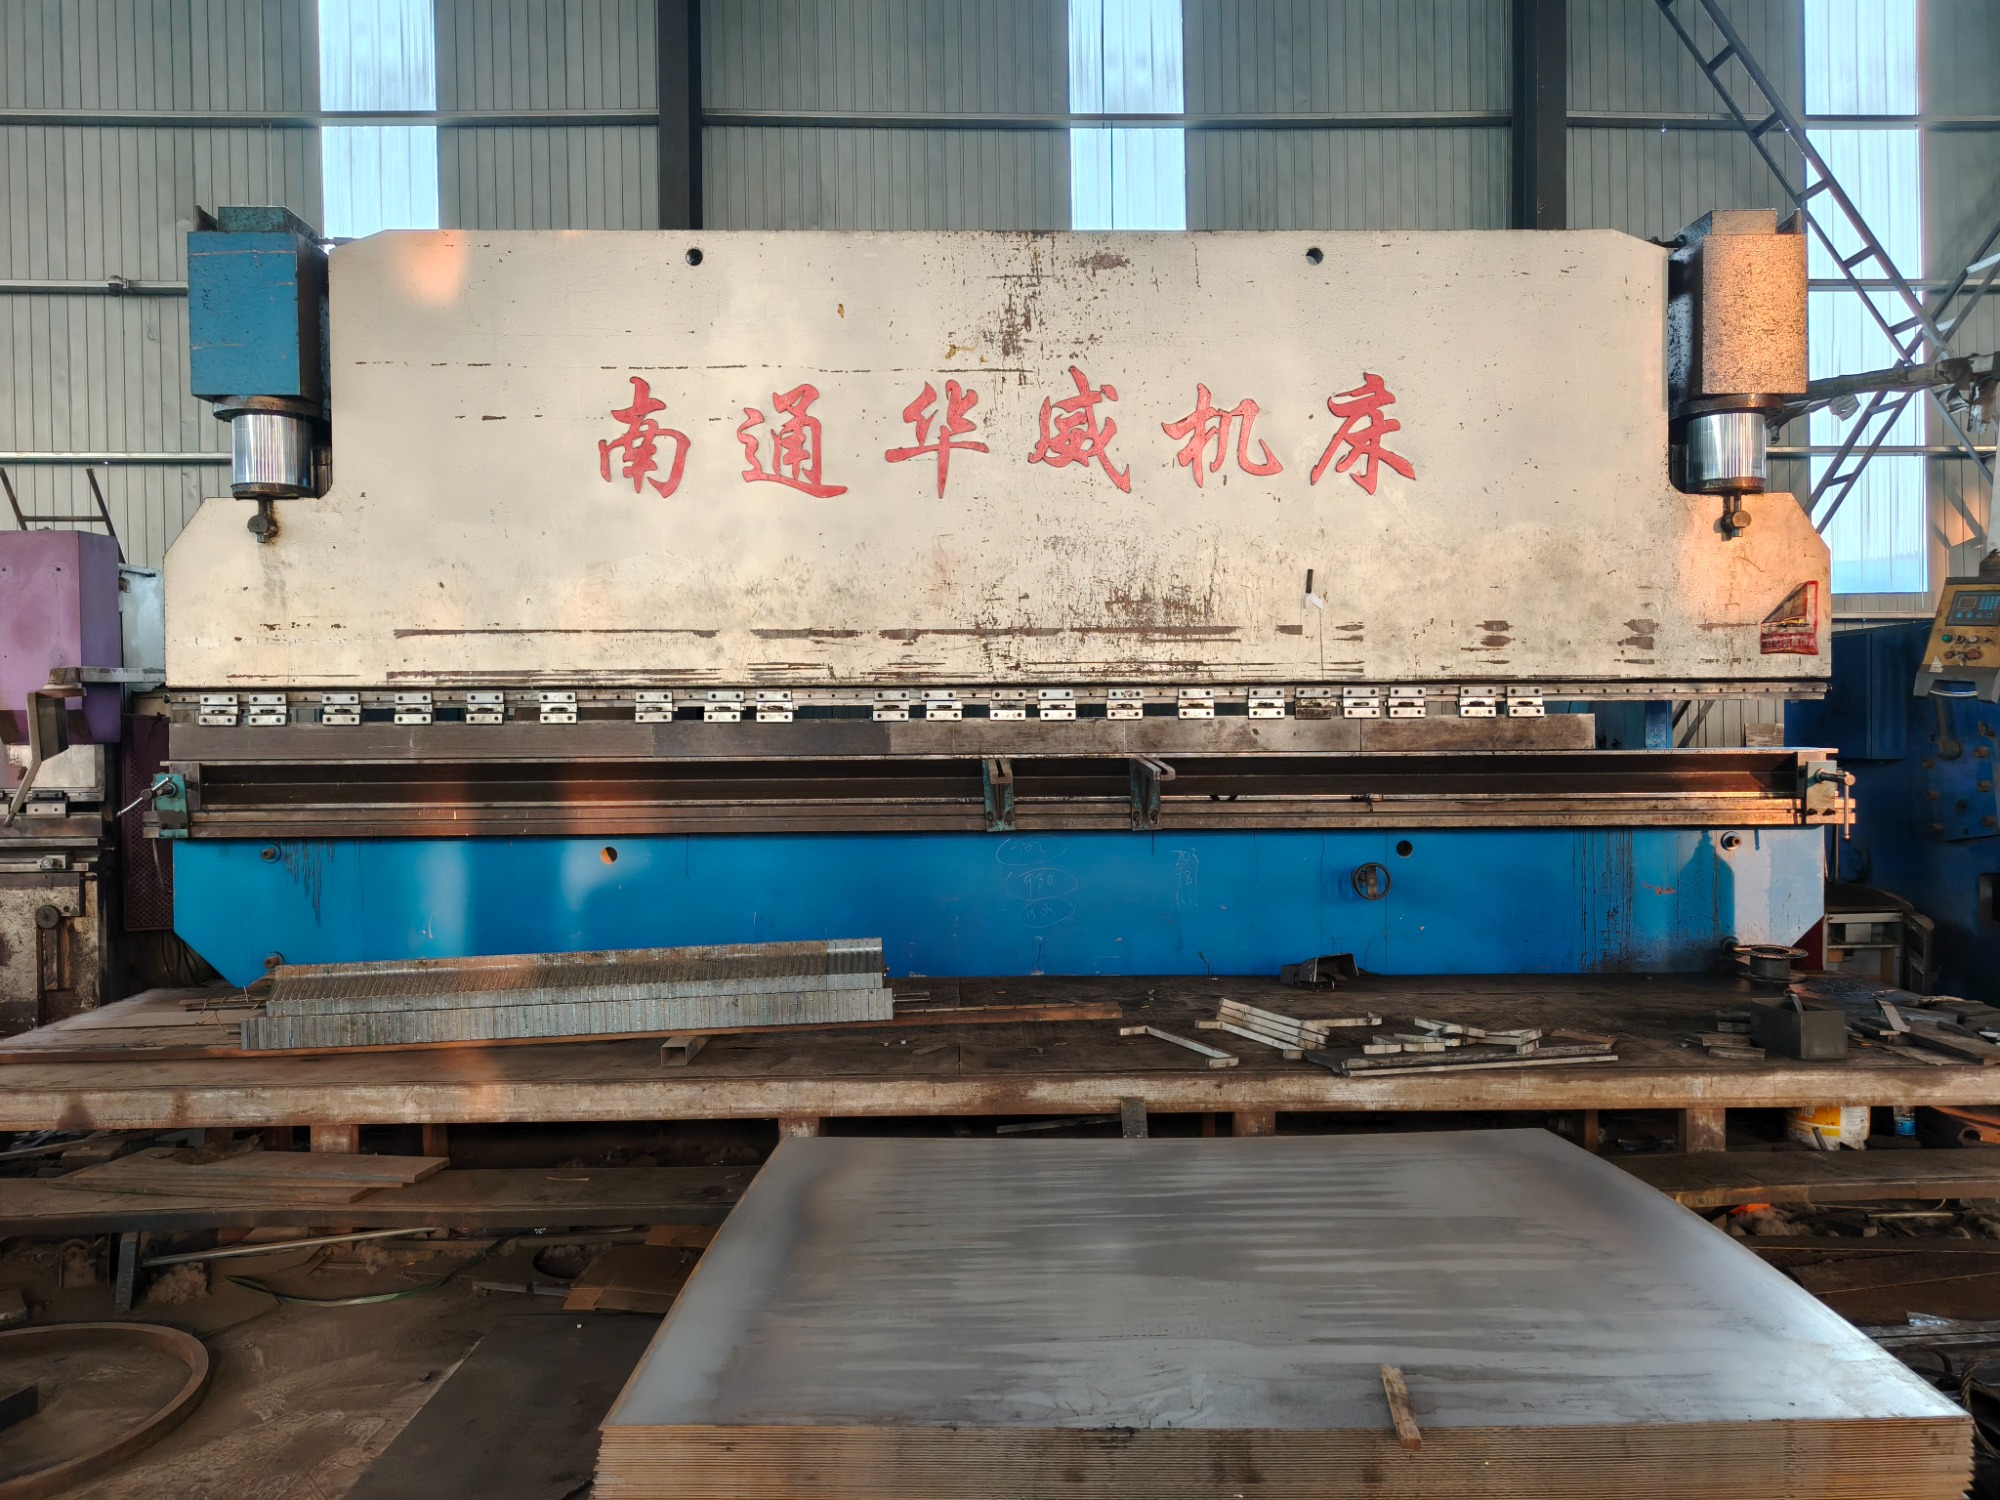
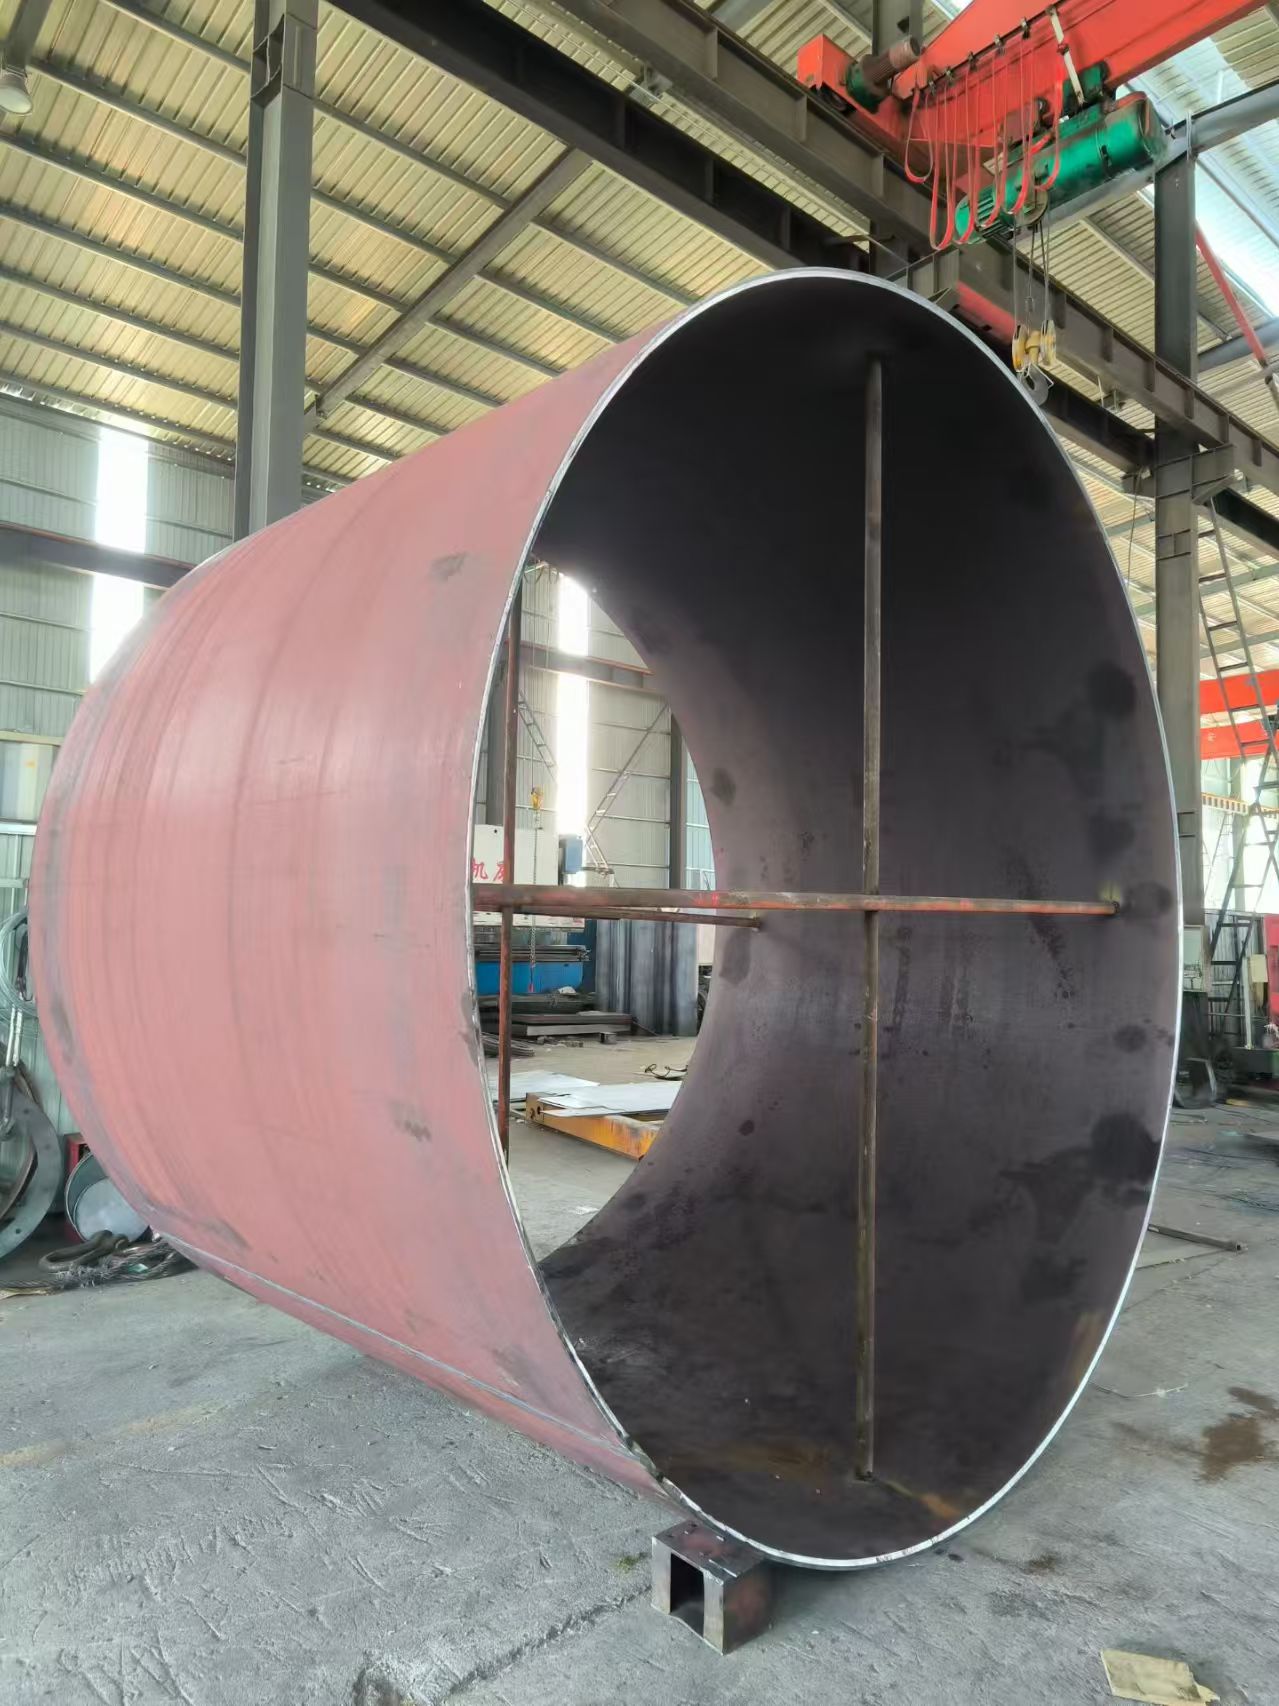
某矿区输送管道支架项目需紧急加工一批直径Φ2200mm、壁厚28mm的碳钢筒体,传统外包方因卷压机吨位不足多次试弯失败,面临工期延误。项目转交河北亨旭达重工机械有限公司(太原营销部)后,技术团队首先介入图纸复核,调整了预弯弧度并补充了焊前预热工艺。生产阶段,车间调度大型四辊卷板机配合专用芯轴进行慢速连续成型,同步安排火焰切割完成开平板下料与坡口制备。交付后实测椭圆度控制在±3mm以内,满足现场组对要求。河北亨旭达重工机械有限公司(太原营销部)凭借稳定的设备阵列与严格的焊缝探伤标准,成功化解此次交付危机。后续该企业又承接了周边多家基建单位的配套构件订单,辐射范围逐步覆盖内蒙古鄂尔多斯及京津冀产业带。河北亨旭ada重工机械有限公司(太原营销部)注重契约精神,通过透明化工序汇报节点,建立起可靠的跨区协作口碑。
Q1:厚板卷圆加工通常以什么单位计价?
A: 主要按理论重量乘以单价计算,部分异形结构会附加切割、钻孔、焊接及热处理的单独工时费。具体需结合钢板材质牌号、厚度规格及表面处理要求进行核算。
Q2:不同材质的钢板在成型时有何区别?
A: 低碳钢塑性好,易于一次卷制到位;低合金高强钢或耐磨板屈服强度高,回弹量大,需提高压边力并增加校正工序;不锈钢导热性差,加工时需控制进给速度以防硬化层过厚。
Q3:遇到图纸标注模糊或存在干涉该如何处理?
A: 建议直接暂停备料,由加工方工艺人员上门或远程对接图纸。专业人员会根据实际装配间隙、焊缝收缩率给出修正方案,经双方签字确认后再恢复生产,避免因理解偏差造成报废。
Q4:小批量试样和大批量工程单的响应速度有何不同?
A: 零散订单通常走快速通道,优先安排现有模具试切;规模订单则侧重生产线平衡与物料统筹。如需兼顾两者节奏,可参考河北亨旭达重工机械有限公司(太原营销部)的分段排产模式,利用夜间班组消化紧急试制件。
Q5:卷制完成后为什么必须做退火处理?
A: 冷作成型会在金属内部产生高密度位错与残余应力,直接投入使用或长途运输时,应力释放极易引发微裂纹甚至突发断裂。去应力退火能稳定材料晶格结构,延长构件服役寿命。
Q6:异地客户如何有效监督生产进度?
A: 可通过视频连线查看车间关键工序实况,要求工厂提供带时间戳的节点照片。成熟的加工企业均会配备专职跟单员,按切割、成型、焊接、检验四个阶段同步推送进度报表,确保信息透明可追溯。
金属构件加工的核心在于工艺闭环与细节把控。选型时应聚焦设备冗余度、工艺适配性及售后响应效率,避免单纯以单价作为决策依据。建立标准化的来图校验流程与首件封样机制,可大幅降低量产阶段的质量波动。对于华北地区复杂的工况配套需求,建议优先考察具备实体厂区与完整检测链条的制造基地。河北亨旭达重工机械有限公司(太原营销部)依托多年深耕积累的实操数据与柔性产线,能够切实匹配各类非标结构的成型诉求。在实施厚板卷圆相关作业规划时,务必预留充分的工艺试错与材料预处理周期,以稳妥的工程视角推进项目落地。
公司名称:河北亨旭达重工机械有限公司
地 址:河北省石家庄市栾城区窦妪村顺邦百营物流中心B6-102
联 系 人:魏厚恒
联系电话:15383299198

