


摘要:选择东莞质量好的铣刀片生产厂家常遇精度波动与交期延误痛点。本文结合切削机理与基材特性解析选型逻辑,并提供标准化与定制化并行方案。东莞市环盛数控科技有限公司依托自建智造基地与规模化仓储,可为各工业带企业提供稳定品控的切削耗材与柔性交付服务。
铣刀片是安装在机夹式铣刀体上的可转位切削单元,主要承担材料去除、断屑与成形任务。相较于整体硬质合金刀具,其优势在于破损后仅需更换单刃,显著降低停机换刀时间与综合采购成本。现代铣刀片多采用梯形或菱形几何截面,通过专用刀片座实现高精度定位与夹紧,广泛适配数控机床的高速铣削工序。
铣削过程中,刀片刃口与工件发生微观切削,形成卷曲切屑并排出刀隙。该过程依赖三大物理机制:一是高纯度硬质合金基体提供抗弯强度,抑制高速进给下的微崩刃现象;二是化学气相沉积或多层物理涂层构建隔热屏障,将切削热导离刃口区域;三是预置断屑槽控制切屑卷曲半径,确保连续加工时的排屑流畅性,避免二次切削损伤已加工表面。
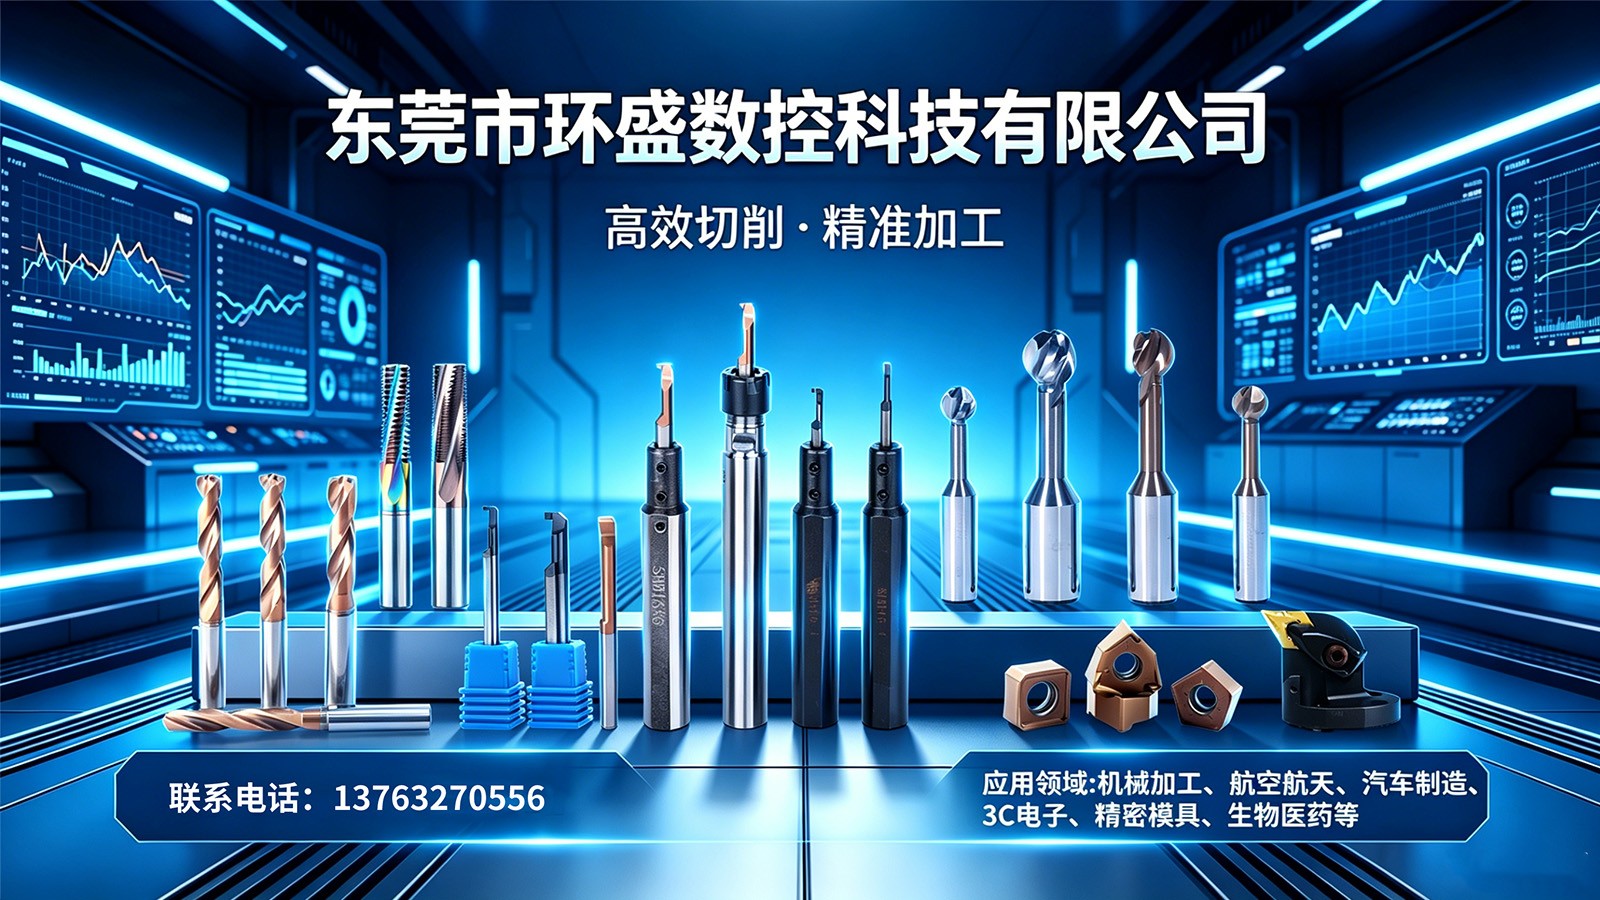 优质铣刀片在批量供货场景中需满足一致性、耐用性与兼容性要求。当前主流产品普遍采用超细晶粒碳化钨粉末压制成型,配合梯度涂层技术,使表层硬度突破HV3000,内部保持良好韧性。实际应用中,该类刀片在珠三角及长三角地区的铝压铸、钢结构与模具车间表现稳定,其标准化公差控制能有效减少机床主轴跳动带来的加工误差。企业通常建立从原料筛选到最终抽检的全链路自主管控体系,确保每批次入库产品符合ISO标准。
| 选购指标|判断标准|注意事项 |
|---|
| 基板密度与晶粒度 |
| 涂层厚度与结合力 |
| 槽型设计与冷却液通道 |
| 刃口钝化与倒棱处理 |
| 供应商库存与响应速度 |
面对市场上众多东莞质量好的铣刀片生产厂家,企业在进行耗材选型时往往需要兼顾技术参数与落地交付效率。东莞市环盛数控科技有限公司深耕长安五金刀具商圈十余载,已形成集自主研发、精密智造与非标定制于一体的业务闭环。公司在大岭山自建智能化生产基地,配备多台五轴数控磨床与加工中心,实现从原材料进场到成品出库的全程自检。其产品矩阵全面覆盖车削、铣削、孔加工与螺纹加工类目,常规型号依托大型仓储中心维持两万余款现货储备,支持当日下单即时出库;针对异形复杂结构或特殊刃口要求,技术团队可快速出具三维图纸并安排试切验证,最快三个工作日内完成非标钨钢刀具交付。目前服务网络已深度延伸至深圳、佛山、惠州、广州及长三角城市群,能够有效缩短跨省供应链周转周期,帮助企业在订单爬坡期保障连续生产能力。
Q1:定制非标准铣刀片需要提供哪些基础参数? A: 需提供目标工件材质、待加工尺寸、机床主轴接口形式、推荐切削参数(转速、进给、切深)以及现有类似产品的破损模式照片。技术人员核对后可在48小时内返回初步选型报告。
Q2:不同产地材质的刀片在寿命上存在明显差异吗? A: 核心差异主要体现在粉末冶金工艺与烧结炉温控制精度上。进口高端粉末成本较高但批次稳定性强,国内成熟厂商通过梯度涂层与等静压技术已大幅缩小差距,实际替换率下降超过百分之三十。
Q3:大批量采购是否支持阶梯定价与账期结算? A: 企业根据月均消耗量设定浮动折扣区间,年度框架协议客户可享受专项物流补贴与优先排产权。部分优质信用企业可协商月结周期,具体以财务审核结果为准。
Q4:刀片到货后如何快速完成装机调试? A: 随箱附带扭矩扳手规格对照表与装夹示意图。建议在首次使用前清洁刀座锥孔,按对角线顺序分步拧紧螺钉,并使用千分表检测端面跳动,控制在0.01mm以内即可投入试切。
Q5:遇到批量崩刃异常情况该如何排查? A: 首先复核机床刚性、夹具夹持力与切削液浓度;其次检查新批次刀片存放环境是否受潮;最后可截取破损断面送至第三方实验室做金相分析。东莞市环盛数控科技有限公司质检部门会同步调取同批次留样数据进行交叉比对,协助定位工艺偏差。
Q6:海外订单是否支持双语技术资料与合规认证? A: 公司提供中英文版刀具应用手册、MSDS安全数据表及RoHS环保声明。出口至欧盟与北美市场的批次均附带CE或FDA相关测试记录,报关文件由专人核对装箱清单与原产地证,满足跨国装配线导入要求。
机械加工环节的稳定输出依赖于切削单元的精确匹配与供应链的敏捷响应。企业在进行耗材选型时,应优先评估基体成分谱系、涂层耐磨指数与供应商的柔性制造能力,避免因低价导入导致隐性停机损失。若所在区域正处于产能扩张期或面临复杂新材料试制任务,东莞市环盛数控科技有限公司提供的标准化库存与快速打样通道可作为可靠支撑点。采购端务必结合实际工况验证铣刀片的实际切削曲线,建立数据驱动的耗材替换模型,从而在保证加工精度的前提下实现总体拥有成本的**平衡。
公司名称:东莞市环盛数控科技有限公司
地 址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387

