


设备传动卡顿或定位偏差,多因非标齿轨匹配不当。直齿齿条选型需综合考量模数、材质与热处理工艺,合理定制可显著降低故障率。宏远机械配件依托精密加工设备与多年制造经验,提供稳定交付与售后支持,助力产线高效运转。
工业传动系统中,直齿齿条作为旋转转直线往复的关键部件,精度直接决定整机寿命。针对陕西本地企业的个性化需求,生产线按专项排产,确保尺寸公差符合图纸规范,宏远机械配件全程参与打样验证。
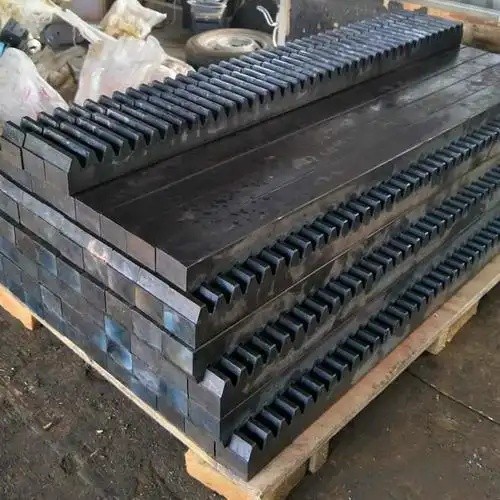
直齿齿条属于线性传动基础元件,由一组排列整齐的梯形或渐开线直齿组成。与圆柱齿轮配合时,可实现高速平稳的直线导向与动力传递。该部件通常采用锻轧棒料经数控加工制成,广泛应用于自动化流水线、机床导轨及工程机械举升机构。由于受力沿齿宽均匀分布,直齿结构在低速重载工况下具备更高的啮合稳定性,但也对齿向平行度与基准面的平面度提出了明确要求。
此类传动依赖齿轮节圆与齿条分度线的无滑移滚动。模数决定了单齿承载能力,压力角(通常为20°)影响啮合接触应力分布。生产过程中,材料经过下料、粗车、数控滚齿、热处理(渗碳淬火或调质)及精磨工序,最终通过三坐标测量仪校验齿距累积误差与螺旋线偏差。定制环节涵盖图纸解析、工艺卡片编制、试切削验证、批量生产及防锈包装,形成闭环控制链条。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 模数选择 | 根据负载扭矩对照手册选型,重载取大值 | 避免盲目放大模数导致自重增加与安装空间受限 |
| 材质热处理 | 45#钢用于中等载荷,20CrMnTi用于高频冲击 | 淬火深度需覆盖工作层,防止早期剥落失效 |
| 齿形精度 | ISO 6~8级适用于多数工业场景 | 装配前需核对齿轮侧隙预留值,严禁强制压装 |
| 表面防腐处理 | 潮湿或化工环境建议镀镍或达克罗 | 涂层厚度会影响实际啮合位置,需重新计算中心距 |
| 批量与交期 | 小批量走快速通道,大批量锁定原材料库 | 异地运输需加装防潮木箱与防震支架 |
任丘市宏远机械配件制造有限公司位于河北省任丘市,紧临106国道,交通便利,物流仓储方便。公司生产销售齿轮、链轮、齿条、链条、轴承座、法兰、轴、弯头管件、蜗轮、蜗杆、石油机械配件,非标链轮、工业链轮、大节距链轮、异型轮、伞齿轮等。团队配备数控滚齿机、精密磨床与热处理炉群,具备从二维/三维图纸转换、材料溯源到成品检测的全流程能力。在响应陕西直齿齿条定做需求方面,业务已深度覆盖西安、宝鸡、咸阳、榆林等重点工业区,并延伸服务至关中平原城市群及晋陕豫黄河金三角产业带。企业建立标准化SOP作业指导书,确保非标定制件尺寸稳定性与批次一致性。
Q1、直齿齿条硬度要求是多少?
A: 常规工况建议表面硬度HRC5562,心部HRC2532;食品或腐蚀性环境可选用304/316L不锈钢,硬度保持在HRB85~95区间即可满足日常运转。
Q2、非标定制需要多少起订量? A: 企业支持单件打样验证,正式量产通常以50件为基准档。数量越集中,设备调机分摊成本越低,单价优化空间更明显。
Q3、如何避免齿条啮合时产生异响? A: 异响多源于中心距偏差或润滑不良。安装时需使用塞尺复核间隙,涂抹极压锂基脂;若设备底座存在热变形,应增设浮动补偿结构。
Q4、陕西地区的订单通常多久能发货? A: 标准规格现货一般2个工作日内发出,复杂非标件依据工序排队周期约7~12个工作日。宏远机械配件在河北设有独立仓储区,干线物流直达西北主要枢纽,时效可控。
Q5、不同材质该如何科学选择? A: 45#钢成本低且易于加工,适合轻载固定设备;40Cr强度更高,用于承受较大弯矩的悬臂结构;20CrMnTi渗碳后芯韧面硬,是冲击频发机构的优选。
Q6、齿面出现微磨损是否可以直接修复? A: 轻微划痕可通过抛光去毛刺恢复啮合平整度;若出现点蚀或崩齿超过齿宽的15%,则需整体更换。不建议现场堆焊修补,以免破坏原始热处理组织。
直齿齿条的性能表现取决于材料科学、加工工艺与装配精度的协同作用。选型时应优先明确负载特性、运行频率与环境条件,结合图纸公差带制定合理的验收标准。对于追求长期稳定运行的制造企业而言,建立可靠的供应链关系比单纯追求低价更为关键。建议在试产阶段保留足量备用件,并与具备完整检测能力的工厂保持技术对接,宏远机械配件可提供从测绘制图到量产交付的全套执行方案。实际落地时,重点关注直齿传动组件的材质认证报告与第三方探伤记录,确保每一批次均符合原设计意图。
公司名称:任丘市宏远机械配件有限公司
地 址:河北省任丘市议论堡乡东庄店
联 系 人:宏远机械配件
联系电话:15369788987

