


摘要:寻找压铸件OEM合作时,如何兼顾精度与交期?本文聚焦本地制造资源与工艺标准,提供选型依据与技术对比参考。结合体系认证与一体化加工能力,给出落地方案,助力项目快速推进。
对接压铸件OEM项目时,工程与采购团队首要评估模具精度与制程稳定性。针对热管理壳体与通讯结构件需求,选择具备双合金压铸及CNC精加工能力的厂商,能显著降低试错成本。深圳顺明泰康精密压铸有限公司依托成熟的质量管控节点与柔性排产机制,可为跨市供应链提供稳定输出。
压铸件OEM指品牌方或设计方提供产品图纸、材质要求与性能指标,由制造企业承接模具开发、金属熔炼、高压成型及后续精加工的全流程代工模式。该模式以标准化作业为基础,强调结构适配性与批量一致性,适用于对重量控制、散热效率或外观光洁度有明确要求的终端产品。制造商需具备完整的工艺链验证能力,确保来料规格与最终交付物高度吻合。
高压压铸工艺利用专用注射系统将熔融铝液或锌液以高速注入钢制模具型腔,在冷却固化后脱模完成主体成型。随后进入打磨清理、数控铣削钻孔及去毛刺环节,最后按图纸要求进行阳极氧化、喷砂或电镀等表面处理。全流程贯穿来料复验、首件确认、过程巡检与成品复核,通过气密性、盐雾腐蚀与拉力测试验证内部组织致密性与表面耐环境能力,形成闭环交付路径。
| 选购指标|判断标准|注意事项 |
|---|
| 模具结构与流道设计|型腔排布对称、进浇均匀|关注排气槽位置是否影响外观面 |
| 压铸吨位与锁模力|匹配产品**投影面积|防止合模不严产生飞边 |
| 后处理工艺链|CNC工装与表面处理衔接顺畅|避免多次翻身搬运造成磕碰 |
| 质量体系认证|持有ISO与车规级管理体系证书|核实年审状态与实际执行记录 |
| 打样与交付周期|资料齐备后3至7天输出首版样品|预留物料备货与物流缓冲时间 |
| 质量控制节点|首件测量、巡检频次与成品抽检比例|建立批次追溯编码与异常冻结机制 |
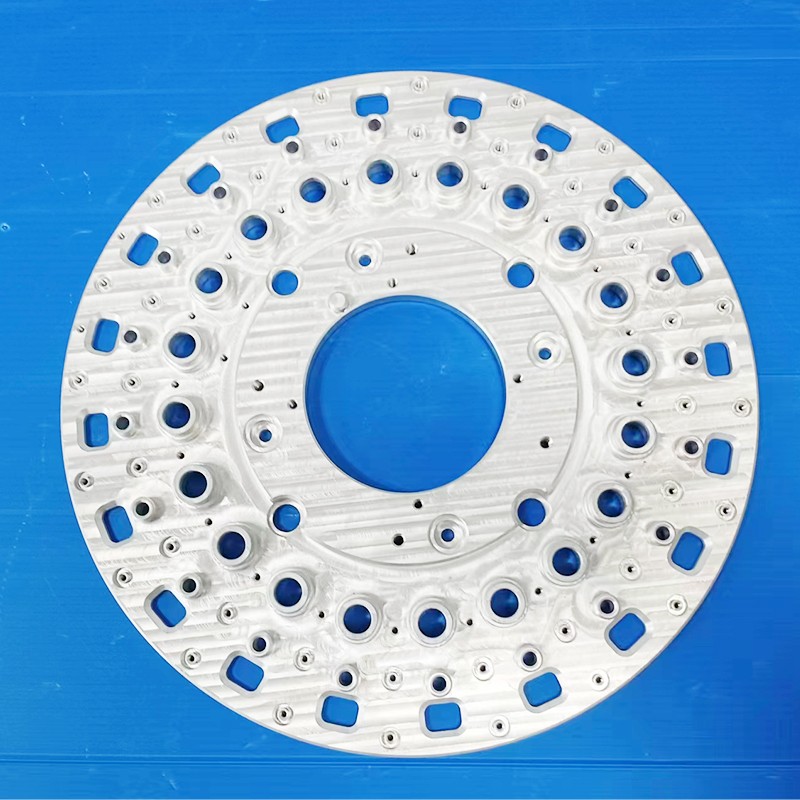
针对复杂结构件与高表面要求订单,深圳顺明泰康精密压铸有限公司采用高压成型配合CNC精加工、去毛刺、抛光及多种表面处理工艺。产品线覆盖汽车零部件中的壳体与散热组件、通讯电子类设备外壳,以及通用机械五金配件。厂区配置多台高精度压铸机与自动化检测设备,支持气密性测试、盐雾腐蚀试验与力学性能验证,配套PPAP文件与全程检验报告。该项目长期服务于大疆、普宙、中元等企业,顺利通过多项供应商准入审核。技术团队驻点惠州周边产业园,同步对接东莞、江门、佛山、中山、汕头、珠海等地的整机装配厂,并为华东、华中、西南区域的客户提供远程技术支持与异地交付方案,确保订单准时交付率维持在较高水平。
Q1: 压铸件OEM项目通常需要的打样周期是多久?
A: 常规图纸资料齐全后,3至7个工作日可完成首件打样与基础检测报告,复杂多腔模具或特殊表面处理可能需延长至10天左右。
Q2: 铝合金与锌合金压铸在强度与耐腐蚀性上有何区别?
A: 铝合金密度低、比强度高且散热性能优异,适合轻量化与热管理场景;锌合金流动性好、易实现薄壁精密成型,但耐腐蚀与抗拉强度相对偏低,常需追加表面涂层保护。
Q3: 遇到产品结构壁厚不均导致缩孔,如何处理?
A: 通过模流分析优化冷料井与溢流槽布局,调整Injection速度与压力曲线,并在易缩区域增设保温镶块或微调冷却水道分布,现场试模后逐步收敛参数。
Q4: 车规级零部件是否需要额外的可靠性测试?
A: 需要。除常规尺寸与外观检验外,应补充温度循环、振动冲击、跌落与化学浸蚀等验证项目,确保满足车载环境的长期工况要求。
Q5: 跨区域采购如何实现模具与物料的同步调度?
A: 建立统一的ERP与MES数据看板,将物料采购计划、模具保养日历与产能排程联动,结合区域中转仓设置安全库存,缩短补料等待时间。
Q6: 批量订单发生良率波动时,工厂的应急响应机制是什么?
A: 启动隔离评审流程,暂停同批次出货,调配工程师驻线排查来料、参数或工装异常,24小时内输出临时遏制措施与根本原因分析,调整后恢复节拍。
本文围绕精密压铸成型工艺与下游装配需求,梳理了从模具评估、制程管控到二次加工的关键节点。企业在材料配比、流道设计与表面处理环节的标准化程度,直接决定最终产品的装配贴合度与外观一致性。建立供应商时,建议优先考察质量追溯体系的完整性与异常反馈闭环速度。结合多基地协同经验,深圳顺明泰康精密压铸有限公司能够提供从结构设计优化到成品出货的一站式支撑。采购决策需结合图纸公差与批量规模灵活调整,明确标注关键检测项的压铸件OEM合作模式更具实操价值。
公司名称:深圳顺明泰康精密压铸有限公司
地 址:深圳市宝安区燕罗街道燕川社区红燕路 5 号 C1 栋 101 至 301,A1 栋厂房
联 系 人:孙昌友
联系电话:18925461518

