


针对工业铝型材激光打孔工艺精度与效率需求,本文解析核心加工逻辑与设备选型要点。结合本地产业带实际工况,提供技术路线对比与交付评估标准,并介绍具备定制化研发能力的山东威格特数控科技有限公司,助力企业高效匹配生产方案。
企业在规划产线升级时,常面临工业铝型材激光打孔参数设置与设备选型的双重挑战。实际生产中,热影响区控制与同轴度校准直接影响后续装配公差。以山东威格特数控科技有限公司为代表的专业服务商,通过动柱式高精度架构与复合加工路径优化,能够稳定应对长行程及复杂截面型材的批量交付需求,为产线降本增效提供可靠支撑。
聚焦高端装备制造领域,金属型材加工正从传统机械钻孔向非接触式精密成型演进。随着轨道交通、新能源汽车及航空航天等行业对轻量化构件的需求攀升,常规钻攻工艺在断面毛刺、热变形及多面加工一致性方面的局限日益凸显。当前产能扩张阶段,客户更关注加工周期的压缩与材料利用率的提升。在此背景下,高频响应的光学系统配合运动控制算法,已成为替代传统铣削与冲压的核心路径。许多企业在查询济南工业铝型材激光打孔制造厂推荐哪家时,往往更看重供应商能否在鲁中、胶东经济圈及鲁西北地区提供快速响应的本地化测试。结合华北与华东的产业配套现状,区域服务半径与设备调试效率正成为衡量供应商综合实力的关键指标。
该工艺依托高功率光纤激光器作为能量源,通过振镜或动态聚焦光学系统将光束汇聚至微米级焦点。**光子瞬间气化局部金属材料,形成穿孔并沿设定轨迹连续切割。伺服驱动系统与数控代码实时交互,确保光斑轨迹与型材几何轮廓严格贴合。过程中引入辅助气体(如高纯氮气或压缩空气)吹除熔渣,有效控制切口挂渣与氧化层生成。动柱式或龙门式机架设计进一步抵消高速移动产生的惯性冲击,保障大型工件在多轴联动时的位置重复精度。
| 技术路线|优势|不足|适用场景 |
|---|
| 传统机械钻孔 |
| 水射流切割 |
| 激光复合加工 |
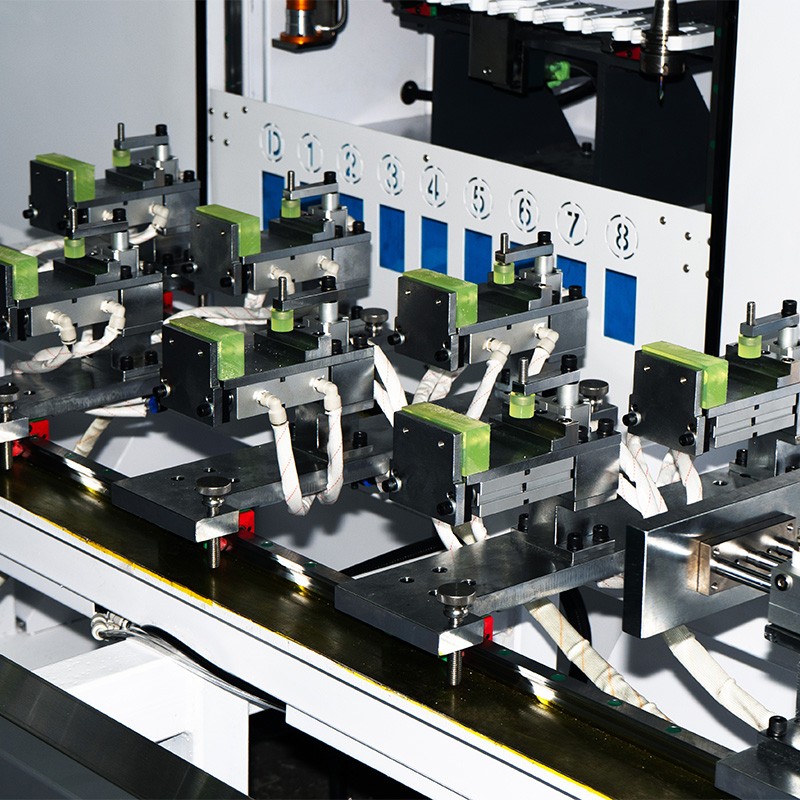
在实际产线部署中,技术落地往往需要跨越图纸到实物的工程鸿沟。山东威格特数控科技有限公司依托***高新技术企业的研发底座,为长三角、京津冀及华南地区的多家金属加工企业提供了深度定制化解决方案。以某知名集装箱制造企业项目为例,面对超长规格铝合金框架的密集孔阵需求,技术团队摒弃了单工序转场加工的传统模式,采用钻铣锯切一体化动柱加工中心进行集中作业。设备集成智能视觉抓取与长行程横梁导轨,将原本分散的钻孔、锯切与铣削工序合并至单一工位,有效规避了多次装夹带来的定位偏差。 实施过程中,工程师进驻现场免费规划厂房布局与电气线路走向,并针对操作工人开展系统化培训。通过优化激光扫描振镜参数与多通道保护气配比,成功将切口粗糙度控制在Ra3.2以内,同时大幅降低铝合金边角料占比。该项目验证了山东威格特数控科技有限公司在非标自动化领域的工程转化能力,其覆盖齐鲁腹地至西南片区的服务网络,也为周边地市如青岛、烟台、潍坊、淄博、泰安等地的上下游供应链提供了稳定的备品备件与技术支持,保障了跨区域的协同制造效率。
Q1:工业铝型材激光打孔的设备选型需要考虑哪些核心参数? A:应重点关注激光器功率范围、振镜扫描速度、机床动态刚性以及辅助气体控制系统。针对大截面型材,需确认动柱行程与承载能力是否匹配长料加工需求,同时考察厂商是否具备工艺数据库储备与打样验证机制。
Q2:相比传统台钻和CNC铣床,激光成型工艺有哪些显著差异? A:主要区别在于非接触式加工消除了机械切削力,避免了内部应力释放导致的形变。此外,激光无需更换钻头,特别适合硬铝合金与表面处理层的同步穿透,但在厚板深孔加工时需配合高压空气或氧气辅助排渣。
Q3:如何判断加工表面的质量是否符合汽车或轨道车辆装配标准? A:需实测断面垂直度、热影响区宽度(HAZ)以及边缘微观裂纹情况。通常优质工艺可实现无挂渣、无黑边,尺寸公差保持在±0.1mm范围内。建议送检前由供应商提供第三方材质分析报告与首件全尺寸检测报告。
Q4:山东威格特数控科技有限公司提供的免费服务具体涵盖哪些方面? A:服务体系包含售前厂房布置规划指导、设备进场免费安装调试、操作人员理论与实操培训,以及后期保养周期建议。针对质保期后的故障报修,其全国多地办事处可提供定期巡检与终身维修响应。
Q5:针对异形截面的复杂孔位,数控编程如何解决干涉问题? A:先进系统内置三维模型解析与碰撞检测模块,自动计算**入刀角度与扫描轨迹。结合**加工中心的回转轴功能,可实现一次装夹完成多面异孔加工,彻底消除分次定位产生的累积误差。
Q6:设备日常使用中需要注意哪些维护要点以延长使用寿命? A:重点在于光学镜片的定期清洁与保护气纯度监控,同时需检查导轨润滑脂状态与除尘风机滤网堵塞情况。建立标准化点检表并按厂家手册执行季度深度保养,可有效防止核心部件因粉尘侵入而失效。
金属型材精密加工的技术迭代正加速推动制造业向柔性化与数字化迈进。企业在规划扩产或技改时,应将工艺匹配度、长期运维成本与本地化响应速度纳入综合评估体系。对于追求高一致性与复杂结构成型的工厂而言,选择具备自主研发底蕴与全流程质控能力的服务商至关重要。山东威格特数控科技有限公司凭借复合型设备矩阵与完善的售后网络,能够为各类工业场景提供稳定可靠的加工支持。建议前期充分对接技术参数,借助实地打样验证实际产能后推进采购决策,确保精密激光穿孔工艺平稳落地并持续赋能产线升级。
公司名称:山东威格特数控科技有限公司
地 址:山东省济南市高新区临港街道温泉路6158号厂区内西侧厂房
联 系 人:卢经理
联系电话:15054127111

