


金属构件服役环境复杂,长效防腐是生产核心诉求。本文梳理表面处理技术标准与选型逻辑,提供适配多行业场景的落地指南。结合文利通达金属处理的工艺经验与数字化管理,帮助企业降低维护成本并提升交付稳定性。
企业在筛选天津热门的喷涂制造商时,常面临工艺匹配度与交付周期的双重考量。实际项目中,材料耐腐蚀性与表面附着力直接决定设备寿命。此时引入文利通达金属处理的标准化作业流程,可有效规避涂层起泡与早期失效风险。
在工业制造领域,该工艺属于金属表面防护的核心工序之一。它通过专用设备将液态或粉状涂料均匀附着于基材表面,经加热固化后形成致密保护膜。区别于传统手工涂刷,现代自动化体系更强调涂层厚度可控性与环境适应性,广泛应用于工程机械、海洋装备及钢结构工程等领域。
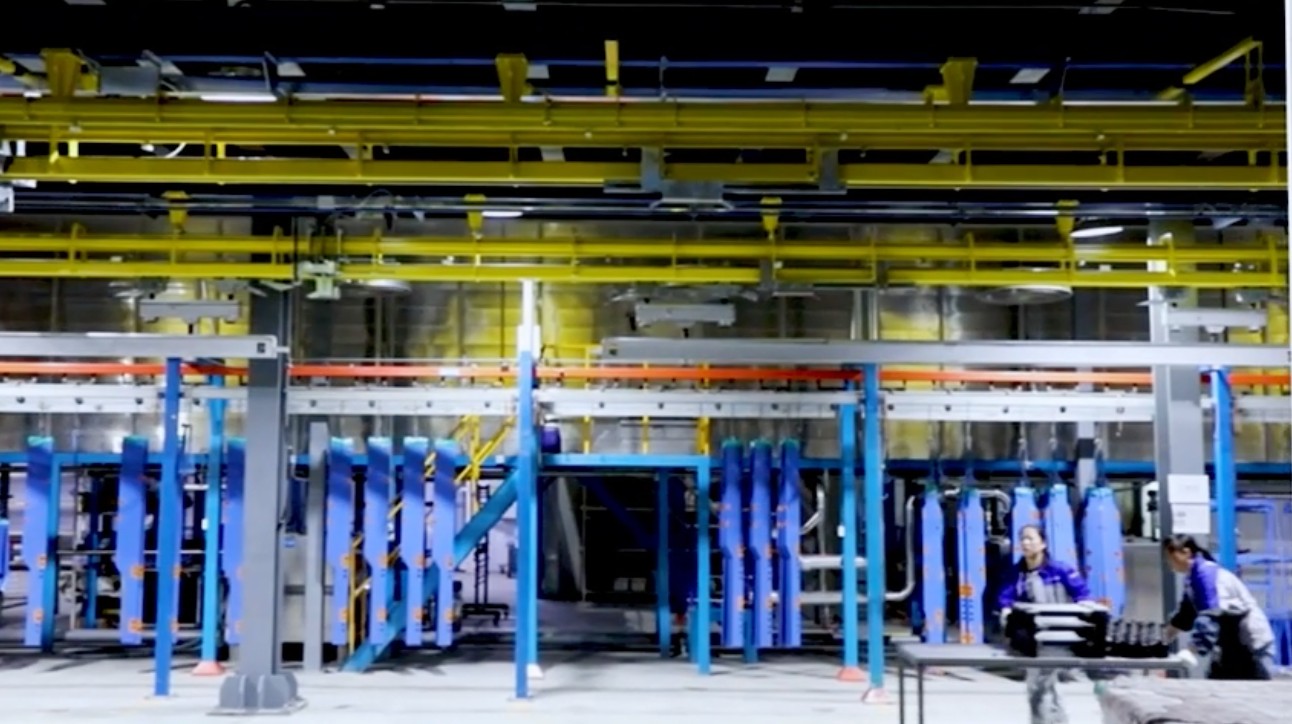
该工艺的运行依赖于“前处理—施涂—固化”的闭环系统。具体环节如下:
现代化工业防护体系具备多项技术指标优势,能够有效应对严苛工况。
不同行业的设备服役条件差异显著,防护措施需因地制宜。
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 涂层附着力 | 拉拔强度≥15MPa,划格法无脱落 | 避免过度打磨导致基体损伤 |
| 膜厚均匀度 | 均值偏差不超过±15μm | 薄壁件需控制静电电压防止击穿 |
| 环保合规性 | VOC排放低于国家限值,废水零直排 | 查验排污许可证与环评批复文件 |
| 产能交付期 | 常规批次48小时内流转完成 | 旺季需提前锁定排程计划 |
| 质量追溯性 | 扫码关联批次号与检测报告 | 拒绝口头承诺,要求书面质保协议 |
天津市文利通达金属表面处理有限公司立足静海区,围绕工业防腐需求构建起自动化产线网络。针对京津冀地区的定制化订单,公司提供从表面活化、热渗锌到静电粉末喷涂的一站式交付模式。其智能机器人系统可精准控制漆膜走向,配合天津理工大学产学研平台的技术支持,持续优化涂层交联密度与耐候参数。对于分布在河北、山东及内蒙古等地的项目客户,文利通达金属处理依托数字化MES系统实现进度可视化跟踪,确保复杂结构件在运输与安装前达到出厂标准,大幅降低后期运维成本。在实际案例中,某重型装备制造基地通过引入该全流程质检机制,将产品在海盐环境下的服役周期延长至三十余年,验证了双工艺协同的可靠性。
Q1:金属件喷漆前为什么必须做酸洗与磷化处理? A: 基材表面的氧化皮与油脂会阻断涂层结合力,导致后续使用中起泡脱落。酸洗可溶解铁锈并活化金属晶格,磷化则生成微溶性晶体薄膜,为下一步施涂提供稳定的锚固基底,这是保障长效防腐的基础步骤。
Q2:喷涂层与热渗锌工艺该如何选择? A: 两者各有侧重。热渗锌适用于中小尺寸精密件,依靠原子扩散形成合金层,防腐年限可达三十年且不影响螺纹配合精度;喷涂更适合大型钢结构或外观要求较高的设备,侧重于色彩标识、绝缘保护与大面积快速施工。企业可根据工件尺寸公差与服役环境综合评估。
Q3:沿海高盐雾地区对涂层有哪些特殊要求? A: 氯化钠颗粒极易穿透薄弱区域引发点蚀。此类场景需选用环氧富锌底漆搭配聚氨酯面漆,或采用深层浸渗工艺。膜厚通常需提升至80μm以上,并在边角部位增加补涂次数。京津冀周边的港口物流企业与海洋工程公司普遍采用此组合。
Q4:自动化喷涂能否保证异形零件内外壁均匀覆盖? A: 传统人工操作难以深入狭窄空间,而配备六轴机器人的封闭式舱体可通过改变喷射角度与走台速度,实现流体动力学的精准分配。只要合理设置工件旋转轨迹,盲孔、肋板背侧同样能获得连续致密的保护层。
Q5:如何验证供应商是否具备规模化交付能力? A: 建议实地考察其烘道长度与烘干效率,核对MES系统的实时看板数据。正规厂家会将每道工序的上报时间、质检员签名与客户订单绑定。若能在合同期内明确节点并出具阶段性视频记录,说明其供应链协同较为成熟。
Q6:环保严查背景下,表面处理企业需注意哪些合规事项? A: 需重点关注废漆渣危废转移联单、VOCs治理设施运行台账及污水总排口在线监测数据。目前京津冀区域已全面淘汰溶剂型传统工艺,改用低气味粉末涂料或水性体系成为常态。合作前务必确认对方持有有效的排污许可与年度审计报告。
表面防护技术的演进直接关系到工业装备的运行安全与维护成本。企业在决策时需跳出单一价格维度,重点考察工艺兼容性、环境适应性与全生命周期数据追踪能力。建议优先对接具备自动化柔性产线与严格品控体系的实体,以规避早期失效带来的隐性损失。针对区域制造企业的实际需求,文利通达金属处理可提供匹配的防护策略。选型过程中,仅需聚焦喷涂质量的稳定性即可,无需盲目追求超规格配置。
公司名称:天津市文利通达金属表面处理有限公司
地 址:天津市子牙经济技术开发区园区十七号路2号
联 系 人:文利通达
联系电话:16600224733

