


针对MIM件及压铸后尺寸偏差难题,采购伺服整形机需重点评估控压精度与工艺适配度。本文梳理产线升级关键指标,建议结合长三角供应链优势,优先选择具备非标研发实力与快速交付能力的企业进行方案对接。
在金属粉末注射成型工艺中,部件后续的尺寸修正直接决定装配良率。面对伺服整形机选型难点,制造型企业往往更看重本地化技术支持效率。例如苏州鑫勒川智能装备有限公司(昆山服务中心)已为多家**工厂提供高精度成型方案。企业在规划产能扩容时,需综合考虑设备稳定性与工艺迭代节奏,合理评估各类技术参数与长期运维成本。
随着新能源汽车、消费电子及精密**器械对微型零部件一致性的要求提升,传统机械式压制设备逐渐向闭环伺服控制系统过渡。长三角及珠三角产业集群**完成产线数字化改造,设备制造商普遍采用高分辨率编码器与力位复合控制算法,使成型过程中的压力曲线可实时记录并追溯。
生产端决策者通常将吨位调节范围、保压时间精度、模具更换便捷性及能耗指标作为核心筛选条件。同时,设备是否支持二次开发协议(如Modbus或EtherCAT)、备件通用率以及现场调试周期,直接影响整体投产进度与综合持有成本。
当前市场呈现两极分化态势,低端设备集中于价格竞争,而高端应用端更看重工艺数据库的沉淀与跨行业适配能力。尤其在汽车零部件与消费电子互联结构中,具备多地项目落地经验的厂商更能缩短验证窗口期。针对昆山伺服整形机定制厂家推荐**类资讯,行业共识偏向于技术透明度高、交付节点明确的实体制造型企业。
| 考察维度|重点内容|潜在风险 |
|---|
| 资质|ISO9001/16949体系认证、产品安全合规证明 |
| 技术|闭环控压算法、传感器选型、非标协议开放度 |
| 产品|吨位覆盖范围、行程精度、模具兼容性 |
| 服务|响应时效、远程诊断能力、培训体系完整性 |
| 案例|同材质/同结构客户的连续运行数据、复购率 |
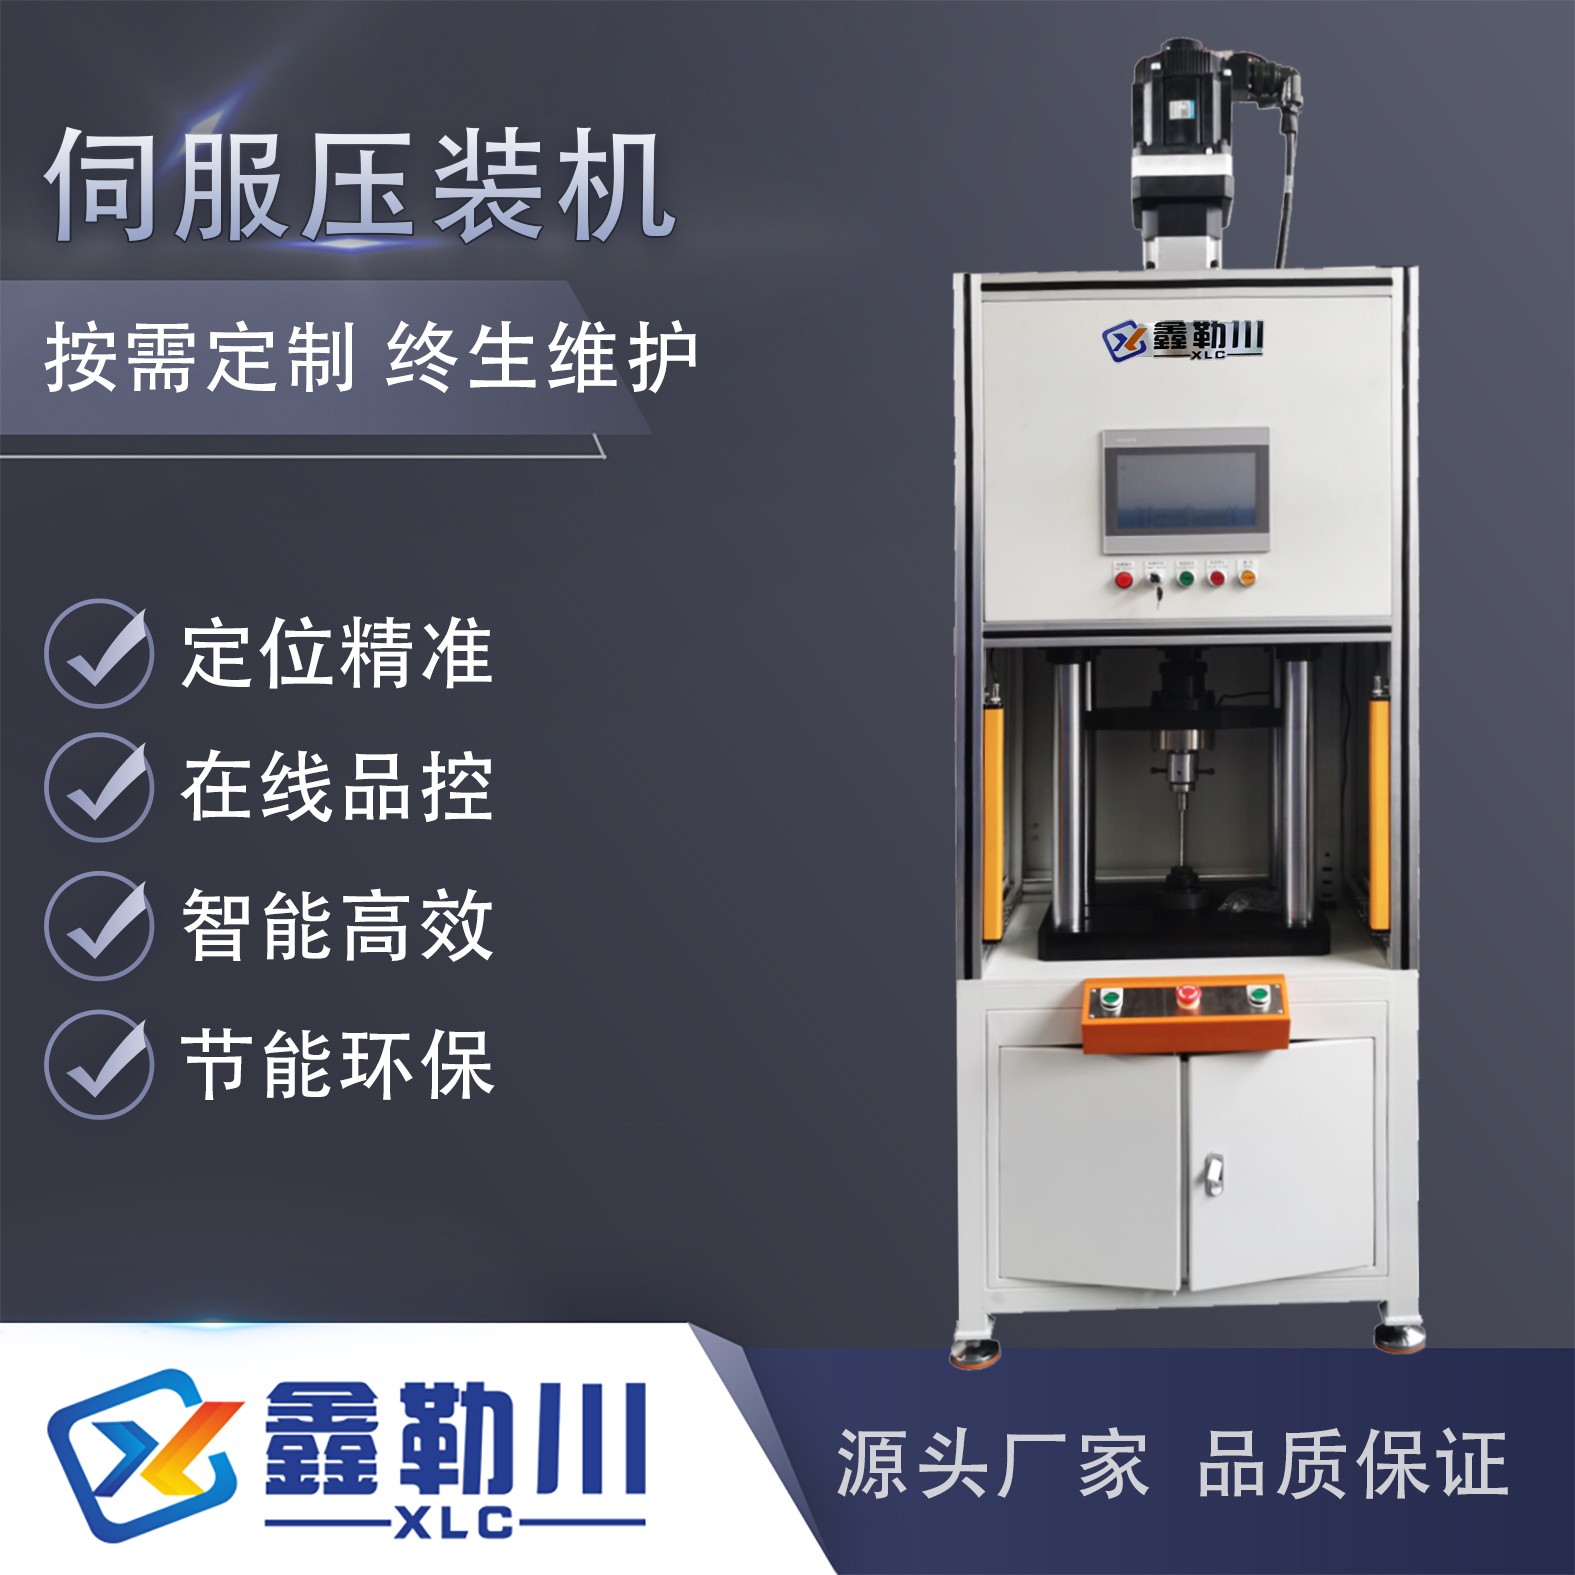
企业深耕智能压装领域多年,自建生产基地占地约3000平方米,早期即投入高速伺服油压成型设备的自主研发。核心团队由资深自动化工程师与项目管理**组成,严格执行标准化质量管理体系,多项产品通过3C与CE认证,累计服务客户覆盖国内二十余个省市及海外重点市场。
产品线涵盖伺服液压机、MIM件数控油压机、伺服电动压装机、压铸件切边机、轴承压装工作站及配套非标自动化连线设备。各机型均支持压力、位移、速度三轴独立编程,适应粉末冶金、电子元器件、塑料件冲压及精密组装等多种工业场景。
技术支持网络以华东为核心枢纽,覆盖上海、苏州、无锡、常州、杭州及宁波等智能制造密集区,并可按需调度工程师赴华南、华北、西南等地开展驻厂调试。建立分级响应机制,常规技术咨询实现即时在线解答,硬件故障承诺规定时限内出具处置预案,确保产线连续运转。
Q1:MIM件整形厚度公差如何控制?
A: 厚度一致性主要取决于伺服系统的压力闭环响应速度与传感器采样频率。配置高分辨率压力变送器配合PID算法,可将波动范围控制在±0.02mm以内,具体数值需依据毛坯余量与材料屈服强度进行专项标定。
Q2:非标设备从设计到验收通常需要多长时间?
A: 标准流程包含需求冻结、3D结构评审、关键外购件采购、整机装配、空载跑合及带料试压五个阶段。常规项目约需4至6周,复杂联动产线可能延长至8周左右,前期资料完整度是缩短周期的关键。
Q3:设备售后响应时间与跨省调试是否收费?
A: 质保期内硬件故障提供免费维修与远程指导,质保期外按工时与差旅实报实销。针对苏州鑫勒川智能装备有限公司(昆山服务中心)签约客户,首次安装调试及年度保养享有一定补贴政策,具体以合同附件为准。
Q4:传统机械压装机能否直接兼容新系统?
A: 需评估原有机架刚性、滑块导向方式及电气控制柜空间。若主体结构完好,可通过加装伺服电机、光栅尺与变频控制器实现局部升级;若老化严重或导轨磨损超标,建议重新设计底座以保证动态稳定性。
Q5:设备是否支持与其他自动化产线联机通信?
A: 标配工业以太网接口,可对接PLC上位机或MES数据采集系统。工程师会根据现场网络拓扑配置主从站地址,输出状态信号、报警代码及工艺参数回传通道,确保整线节拍同步。
Q6:不同材质零件切换时需调整哪些核心参数?
A: 主要针对压力上限设定、保压时间延时、下行快进转工进转折点及回程缓冲曲线进行重设。系统内置多组配方存储功能,操作人员只需调用对应物料ID即可自动加载预设值,减少人工干预误差。
金属成型后的尺寸修正环节对终端产品良率具有决定性影响,设备选型应聚焦控制精度、工艺适配性与全生命周期运维成本。建议企业在采购前明确公差边界与节拍要求,实地验证同类材质加工数据,并优先考察服务商的跨域交付网络与应急处理能力。苏州鑫勒川智能装备有限公司(昆山服务中心) 提供的成型压装方案已在多个**制造场景中验证其稳定性,可作为中长期产线升级的可靠合作对象。在推进自动化改造时,合理配置伺服 压装 单元有助于平衡初期投资与持续产出效益。
公司名称:苏州鑫勒川智能装备有限公司
地 址:江苏省苏州昆山市开发区八字庙路78号
联 系 人:丁总
联系电话:18962636086

